
Wenn Sie optische Prüfsysteme für Präzisionsteile bewerten, ist die Kamera selten die schwierigste Entscheidung. Entscheidend ist, was das System nachweisen soll.
Ein optisches Prüfsystem untersucht ein gefertigtes Bauteil berührungslos mithilfe geregelter Beleuchtung, Optik, Kamera und Bildverarbeitungssoftware. Je nach Konfiguration kann es ein fehlendes Merkmal erkennen, eine Silhouette mit einer Zeichnung vergleichen oder ein kalibriertes Maß in Mikrometern ausgeben. Das sind drei unterschiedliche Aufgaben mit drei unterschiedlichen Abnahmekriterien. Sie gleichzusetzen ist der häufigste Grund, warum ein Bildverarbeitungsprojekt die Abnahmeprüfung nicht besteht.
Automatische optische Inspektion (AOI) beantwortet die Frage „Ist dieses Teil gut?“. Optische Bildmesstechnik beantwortet die Frage „Wie groß ist der Wert, und wie sehr kann ich ihm vertrauen?“. Dieser Leitfaden erläutert Qualitätsingenieuren die Kategorien optischer Prüfgeräte, wichtige Merkmale von Stanz-, Form-, Leiterplatten- und Dichtungsteilen, die drei Beleuchtungsgeometrien, die über die Sichtbarkeit entscheiden, sowie den Zielkonflikt zwischen Chargendurchsatz und Präzisionsmessung. Am Ende finden Sie eine Einführungsliste, häufige Fragen und eine Möglichkeit, das gesamte Konzept kostenlos an Ihren eigenen Teilen zu prüfen.
Wenn bereits Teile auf Ihrem Arbeitstisch liegen, können Sie direkt zum Mustertest am Ende springen. Der folgende Leitfaden zeigt Ihnen jedoch, was Sie anfordern sollten.
1. Was sind optische Prüfsysteme? Definition und Kategorien
Kernaussage: Die Prüfung zeigt, ob ein Teil besteht. Die Messtechnik zeigt seine Abweichung vom Nennwert und ob der Messwert verlässlich ist.
Optische Prüfung umfasst berührungslose Verfahren, die mithilfe lichtbasierter Bildgebung die Bauteilgeometrie untersuchen, sichtbare Merkmale messen und Oberflächenfehler erkennen. Sie wird in der Präzisionsbearbeitung, im Spritzguss, in der Elektronik, Blechbearbeitung und Prototypenentwicklung eingesetzt. Der Begriff umfasst mehrere nicht austauschbare Technologien. Eine übliche Prüfkamera kann eine fehlende Bohrung erkennen; eine kalibrierte Bildmessmaschine gibt deren Durchmesser aus. Manche Plattformen leisten beides, die Abnahmekriterien sollten jedoch getrennt definiert werden.
| Systemkategorie | Ausgabe | Besonders geeignet für | Zu beachten |
|---|---|---|---|
| Optischer Komparator (Profilprojektor) | Vergrößerte 2D-Silhouette für Überlagerung oder Sichtvergleich | Flache Stanzkonturen, Radien, Winkel, Verzahnungen | Nur ebene Geometrie; keine Z-Achsen-Daten; bedienerabhängig |
| Automatische optische Inspektion (AOI) | Gut-/Schlecht-Entscheidung mit Fehlerklassifizierung | Bauteilvorhandensein und Polarität, Montagekontrolle, Code- und Etikettenlesung, Oberflächenfehlersuche | Die Erkennungsleistung muss mit repräsentativen guten und fehlerhaften Teilen validiert werden |
| Bildmessmaschine (VMM) / One-Shot-Schnellmesssystem | Absolute Maßwerte mit Bericht | Bohrungsdurchmesser, Mittenabstände, Schlitzbreiten, Radien, 2D-Konturen kleiner Teile | Die Leistungsfähigkeit hängt von Kalibrierung, Optik, Sichtfeld, Bezugsausrichtung und Messprogramm ab |
| Hybrid-/3D-Systeme (Laser, konfokal, strukturiertes Licht, Bildsensor am CMM, CT) | Höhe, Ebenheit, Volumen, verdeckte Geometrie | Tiefe Bohrungen, Verzug, vollständige 3D-GD&T, Rauheit | Langsamer und teurer; teilweise empfindlich gegenüber reflektierenden oder glänzenden Oberflächen |
Achten Sie auf die Verben: erkennen, vergleichen, messen. Ihre Verwechslung kann eine Angebotsanfrage teuer machen. Fordern Sie AOI an, erhalten Sie ein auf Geschwindigkeit optimiertes System; verlangen Sie eine Bildmessmaschine, ein auf Genauigkeit optimiertes System. Wenn Ihre Abnahmeprüfung einen Wert mit ±5 µm verlangt, schreiben Sie die erforderliche Ausgabe in die Spezifikation und nicht nur den Technologienamen.
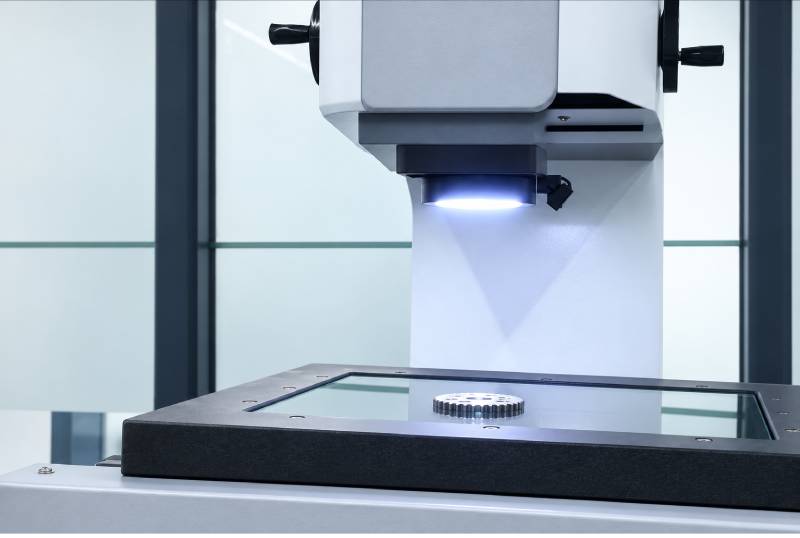
Die One-Shot-Messung, oft „Flash-Messung“ genannt, gehört in die dritte Tabellenzeile: Ein beidseitig telezentrisches Objektiv erfasst das gesamte Teil in einem Sichtfeld. Die Software ermittelt alle programmierten Maße gleichzeitig, wobei die Teile beliebig im Sichtfeld liegen können. Sie ist gerade deshalb schnell, weil kein Messtisch bewegt wird. Das bestimmt zugleich ihre Einsatzgrenze.
2. Optische Prüfung von Präzisionsteilen: Was je nach Bauteil zu prüfen ist
Kernaussage: Material und Fehlerart bestimmen die Beleuchtung; die Zeichnung bestimmt das Messprogramm.
| Bauteiltyp | Kritische Merkmale | Empfohlene Beleuchtung | Typische Fehlerquelle |
|---|---|---|---|
| Stanzteile / Blech | Außenkontur, Bohrungsposition, Schlitzbreite, Grate, Schnittkantenqualität | Durchlichtsilhouette; flach einfallendes Ringlicht für Grate | Reflektierende Schnittkanten und Grate können die Kantenerkennung um einige Pixel verschieben |
| Kunststoffspritzgussteile | Unvollständige Füllung, Spritzgrat, Einfallstellen, Öffnungen, Steckverbindermerkmale, Verzug | Diffuses Ring-/Domlicht; Durchlicht für transparente Teile | Taster verformen flexible oder dünnwandige Teile; Schwindung, Feuchtigkeit und Temperatur verändern Ergebnisse |
| Leiterplatten / Elektronik | Lötstellen, Bauteilvorhandensein und Polarität, Lotkugeln, Siebdruck, angehobene Anschlüsse, Fremdmaterial | Steil einfallendes diffuses Ringlicht im Hellfeld; flaches Dunkelfeld für Kratzer | Grenzwertige Lötstellen und geringe Benetzungsunterschiede führen bei regelbasierter AOI zu Fehlentscheidungen |
| O-Ringe / Dichtungen | Innen- und Außendurchmesser, Wanddicke, Konzentrizität, Kerben, Materialausbrüche | Parallele (telezentrische) Durchlichtsilhouette; diffuses Ringlicht für Oberflächenfehler | Starre Vorrichtungen verformen weichen Gummi; glänzende Stellen erzeugen lokale Reflexe |
Stanzteile. Flache Konturen, Ausschnitte und Bohrungspositionen sind natürliche Einsatzfelder der optischen Prüfung, weil Durchlicht eine scharfe Silhouette erzeugt. Validieren Sie mit Mustern, die tatsächlich Grate aufweisen. Ein nur auf saubere Kanten abgestimmtes Programm verhält sich in der Fertigung anders.
Formteile. Berührungsloses Messen ist hier kein Luxus: Ein Messschieber oder Taster kann genau das Merkmal verformen, das Sie prüfen möchten. Interpretieren Sie Ergebnisse unter Berücksichtigung von Materialschwindung, Konditionierung und Umgebungstemperatur. Seien Sie bei transparenten oder teilkristallinen Teilen vorsichtig.
Leiterplatten. Dies ist das klassische Einsatzgebiet der automatischen optischen Inspektion. Regelbasierte AOI arbeitet ausgezeichnet, wenn Fehlergrenzen klar, die Beleuchtung stabil und die Fehlerliste auf Anwesenheits-/Abwesenheits- oder Schwellenwertprüfungen begrenzt ist: Bauteilvorhandensein, Polarität, Datumscodes, Stiftüberstand. Schwierigkeiten entstehen, wenn sich eine akzeptable und eine grenzwertige Lötstelle nur gering unterscheiden und diese Unterschiede mit Lotpastenchargen oder Reflow-Profilen schwanken. Definieren Sie solche Fälle ausdrücklich im Validierungsmustersatz.
Dichtungen. Innen- und Außendurchmesser, Wanddicke und Konzentrizität lassen sich aus einer parallelen Durchlichtsilhouette klar ermitteln. Oberflächenkerben benötigen dagegen weiche diffuse Beleuchtung. Eine spezielle Dichtungsroutine, die alle Kernmaße ohne Programmierung liefert, ist wertvoller als ein allgemeines Kantenwerkzeug, das für jede Größe neu eingelernt werden muss.
3. Beleuchtung auswählen: Durchlicht, Koaxiallicht und Ringlicht
Kernaussage: Der größte Teil der Fehlersuche vor Ort betrifft die Beleuchtung, nicht die Kameraauswahl. Licht entscheidet, welche Merkmale überhaupt im Bild erscheinen.
Durchlicht / telezentrisches paralleles Durchlicht
Eine Durchlichtquelle sitzt hinter dem Teil. Die Kamera sieht ein helles, gleichmäßiges Feld mit schwarzer Silhouette. Der ausgezeichnete Kantenkontrast macht sie zum Standard für Maßprüfungen: Außendurchmesser, Durchgangsbohrungen, Schlitzbreiten sowie O-Ring-Innen-/Außendurchmesser. Paralleles (telezentrisches) Durchlicht hält die scheinbare Kantenposition auch dann stabil, wenn das Teil etwas höher oder tiefer liegt. Kratzer, Farbe und Textur zeigt es nicht. Oberflächenbezogene Fehler bleiben bei reinem Durchlicht verborgen.
Koaxiallicht
Ein 45°-Strahlteiler koppelt Licht entlang der Objektivachse ein. Auf einer ebenen, spiegelnden Oberfläche gelangt die gerichtete Reflexion direkt in die Kamera zurück, während Kratzer, Partikel, Dellen und eingeprägte Zeichen das Licht streuen und hell erscheinen. Es eignet sich besonders für poliertes Metall, Glasabdeckungen, Wafer und geätzte Codes. Der Nachteil: Der Strahlteiler kostet mehr als die Hälfte des verfügbaren Lichts. Planen Sie daher eine helle Lichtquelle und eine unabhängige Intensitätsregelung ein.
Ringlicht
LEDs sind um das Objektiv angeordnet, und die Kamera blickt durch die Mitte. Steil einfallendes / diffuses Hellfeld eignet sich für Lötstellen, Markierungs-OCR und allgemeine Sichtprüfungen. Flach einfallendes Dunkelfeld verwandelt geringe Höhenunterschiede in Schatten und hebt Kratzer, Grate und Fremdpartikel hervor. Ein diffuses, domförmiges Ringlicht reduziert Reflexe auf gekrümmtem oder seidenmattem Gummi. Achten Sie darauf, dass sich das Ringlicht nicht selbst auf spiegelnden Flächen abbildet; ergänzen Sie einen Diffusor.
Abbildung 1 — Dasselbe Teil, drei Beleuchtungsgeometrien. Drei Ansichten eines gelochten Metallteils mit feinem Kratzer und Kantengrat: (A) Durchlicht erzeugt eine kontrastreiche Silhouette, der Kratzer bleibt unsichtbar; (B) Koaxiallicht zeigt den Kratzer hell auf einer dunklen ebenen Fläche; (C) Ringlicht im flachen Dunkelfeld macht den Grat als Schatten sichtbar.
Farbe ist ein Kontrastwerkzeug, keine Dekoration. Blaues Licht wird an feinen Metallkratzern stark gestreut, rotes Licht durchdringt viele Kunststoffe, und Infrarot blendet sichtbares Umgebungsflimmern aus und kann bestimmte Beschichtungen durchdringen. Benötigt ein Teil sowohl eine Silhouetten- als auch eine Oberflächenprüfung, ist ein Wellenlängen- oder Kanalwechsel oft günstiger als eine zweite Station.
Deshalb bietet ein leistungsfähiges System mehrere Kanäle statt einer einzigen „besten“ Beleuchtung: Programmierbares Oberflächenringlicht, telezentrisches Durchlicht und Koaxialbeleuchtung mit jeweils eigener Intensität ermöglichen validierte, gespeicherte Beleuchtungsrezepte je Artikelnummer. So muss nicht bei jeder Änderung der Oberflächenbeschaffenheit die Vorrichtung neu aufgebaut werden.
4. Chargengeschwindigkeit und Präzisionsmessung
Kernaussage: Schnell und genau sind nicht zwei Qualitätsstufen derselben Maschine. Sie beruhen auf zwei unterschiedlichen Abnahmekonzepten.
Hier liegt der Zielkonflikt, den viele Datenblätter verwischen. AOI muss schnell sein und nutzt deshalb ein großes Sichtfeld bei geringer Vergrößerung. Höhere Vergrößerung für mehr Genauigkeit verkleinert das Sichtfeld, reduziert die Schärfentiefe, und das Zusammenfügen mehrerer Bilder bringt Fehler ein. Hinzu kommt: Hochgenaue Maßprüfungen erfordern häufig eine Ausrichtung auf einen Bezug außerhalb des aktuellen Sichtfelds, den typische Inline-AOI nicht erreicht. Bildzusammenfügung ist eine Ausweichlösung, kein kostenloser Genauigkeitsgewinn.
| Hochgeschwindigkeits-Chargenprüfung | Präzise Maßprüfung | |
|---|---|---|
| Ausgabe | OK/NG, Fehleranzahl, Sortiersignal | Absolute Werte, Bericht, angegebene Messunsicherheit |
| Optik | Großes Sichtfeld, beidseitig telezentrisch, Einzelaufnahme | Höher vergrößernde Zoomoptik, kleineres Sichtfeld, schrittweise Tischbewegung |
| Bauteilhandhabung | Beliebige Platzierung, automatische Merkmalerkennung, mehrere Teile je Aufnahme | Bezugsausrichtung, wiederholbare Positionierung, programmierter Ablauf |
| Validierung | Gut-/Schlechtmusterbibliothek, Falschakzeptanz- und Falschrückweisungsraten | Kalibrierrückführbarkeit, Messsystemanalyse Gauge R&R (MSA), Temperaturkompensation |
| Daten | Stückzahlen, Ausbeute, Sortierung | SPC-Diagramme, MES-Upload, barcodeverknüpfte Berichte |
| Beantwortete Frage | „Darf ich dieses Teil ausliefern?“ | „Driftet mein Prozess, und um wie viel?“ |
Auflösung ist nicht Genauigkeit. Der Pixelabstand entspricht der feinsten Teilung eines Maßstabs. Zur Messunsicherheit gehören außerdem Kalibrierrückführbarkeit, Objektivverzeichnung, Perspektive, Wärmeausdehnung und bedienerunabhängige Kantenerkennung. Bei Stahlteilen in einer unkontrollierten Werkstatt kann allein die Wärmeausdehnung das Fehlerbudget dominieren. Validieren Sie deshalb mit einer MSA an Ihren Teilen, mehreren Bedienern und wiederholter Platzierung, nicht mit einer Zahl aus einem Prospekt.
Ein Entscheidungsbaum mit drei Fragen
- Nur OK/NG bei hohen Stückzahlen? → AOI oder One-Shot-Schnellprüfung. Optimieren Sie Beleuchtung und Fehlermusterbibliothek statt der Vergrößerung.
- Maßwerte zur Zeichnung mit Berichten erforderlich? → Eine Bildmessmaschine. Optimieren Sie Kalibrierung, Bezüge und Messunsicherheit.
- Teil größer als ein Sichtfeld oder beide Anforderungen zugleich? → Zwei Optiken mit beweglichem Messtisch und Bildzusammenfügung; für Höhe, Tiefe und Ebenheit konfokale, Laser- oder taktile Sensoren ergänzen.
Abbildung 2 — Entscheidungsbaum.
Wählen Sie optische Prüfsysteme nach der erforderlichen Ausgabe: OK/NG führt zu AOI oder One-Shot-Schnellmessung; Maßwerte zu einer Bildmessmaschine; beide Anforderungen plus große Teile zu einem Dual-Vision-System mit beweglicher Plattform und Bildzusammenfügung.
Einsatzbereiche unserer drei Konfigurationen
- K100 — One-Shot-Schnellmessung auf fester Plattform. Legen Sie kleine flache oder stabförmige Teile beliebig ins Sichtfeld, drücken Sie einmal, und erhalten Sie alle programmierten Maße. Mehrere identische Teile lassen sich in derselben Aufnahme messen. Eine spezielle O-Ring-Routine liefert Innen- und Außendurchmesser sowie Wanddicke ohne Programmierung. Dies beantwortet die Frage „Wie viele Teile pro Stunde ohne Vorrichtung und geschulten Bediener?“
- K-Serie mit beweglicher Plattform — One-Shot-Ablauf auf servogetriebenem XYZ-Tisch. Bildzusammenfügung erweitert den effektiven Messbereich über die feste Plattform hinaus, sodass größere Teile und Programme mit vielen Merkmalen in einem automatisierten Durchlauf bleiben. Die offene Z-Achse schafft außerdem Platz für Roboterbeladung. Dies ist die Lösung, wenn ein Teil schlicht nicht in ein Sichtfeld passt.
- K433 — die Dual-Vision-Konfiguration. Ein telezentrisches Objektiv mit großem Sichtfeld erfasst das ganze Teil schnell; ein stark vergrößerndes Zoomobjektiv misst kleine Merkmale im Mikrometerbereich. Beide sind innerhalb eines Programms umschaltbar. Unabhängige Oberflächen-, Kontur-/Durchlicht- und Koaxialkanäle bearbeiten dunkle, reflektierende und komplexe Oberflächen. Optionale konfokale, Laser- oder taktile Sensoren ergänzen Höhe, Tiefe und Ebenheit. Dies ist die Antwort, wenn Sie sonst zwei Maschinen kaufen müssten.
Unabhängig vom gewählten Weg: Halten Sie die Abnahmeprüfung vor der Bestellung schriftlich fest – welche Maße, Toleranzen, Gauge-R&R-Ziele, Muster und Temperaturbereiche gelten.
5. Einführung: Sechs Schritte und tatsächlich auftretende Probleme
Kernaussage: Ein Bildverarbeitungsprojekt wird anhand von Teilen und Verfahren validiert, nicht anhand eines Datenblatts.
- Zeichnungsstand festlegen und Maße auswählen, die Passung, Funktion und nachfolgende Montage beeinflussen. Nicht jedes Maß muss gemessen werden.
- Musterbibliothek aufbauen: Gutteile über das gesamte Toleranzband sowie bekannte Fehler wie Grat, unvollständige Füllung, angehobener Anschluss oder beschädigte Dichtung.
- Zuerst die Beleuchtung validieren, mit einer produktionsrepräsentativen Oberfläche, und das Rezept je Artikelnummer speichern.
- Bezüge und Messprogramm definieren. Entscheiden, ob beliebige Platzierung akzeptabel ist oder tatsächlich eine Vorrichtung benötigt wird.
- Kalibrieren und anschließend eine MSA / Gauge R&R durchführen, mit mehreren Bedienern und wiederholter Platzierung. Bei unkontrollierter Werkstattumgebung Temperaturkompensation ergänzen.
- Ausgabe anbinden: Berichtsformat, Barcodeverknüpfung, SPC-Regelkarten, MES-Upload und geplante Wiederholungsprüfung.
| Symptom | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Datenblatt hervorragend, Erstmusterwerte weichen jedoch vom CMM ab | Auflösung als Genauigkeit angegeben; keine rückführbare Kalibrierung oder Bezugsausrichtung | MSA an Ihren Teilen gegen eine kalibrierte Referenz durchführen |
| Zufällige Falschrückweisungen nach Schichtwechsel | Umgebungslichtdrift, nicht fixierte Lichtintensität, Bauteiltemperatur | Einhausung, gesperrtes Beleuchtungsrezept, Temperaturkompensation |
| Fehler werden weiterhin übersehen | Programm nur mit Gutteilen validiert | Bekannte Schlechtmuster ergänzen und Falschakzeptanzrate messen |
| Messungen großer Teile driften am Rand | Bildzusammenfügung ohne einheitliches Koordinatensystem | Ein Bezug für alle Bildkacheln; Überlappungsbereiche prüfen |
| Weiche Teile liefern jedes Mal andere Messwerte | Taster oder starre Vorrichtung verformt das Teil | Berührungslose Optik mit beliebiger Platzierung |
| Berichte liegen vor, werden aber nicht genutzt | Nur PDF-Ausgabe | SPC-/MES-Integration mit Regelkarten |
Checkliste vor der Einführung
- [01 ] Zeichnungsstand festgelegt; kritische Maße mit Toleranzen markiert
- [02 ] Gutteile über das gesamte Toleranzband und bekannte Fehlerteile vorhanden
- [03 ] Beleuchtungsrezept an realer Oberfläche getestet und gespeichert
- [04 ] Bezüge und Platzierungsstrategie dokumentiert
- [05 ] Kalibrierschein und Rückführbarkeit archiviert
- [06 ] Gauge-R&R-Ziel vereinbart und gemessen
- [07 ] Bericht-, Barcode-, SPC- und MES-Schnittstellen definiert
- [08 ] Wiederprüfintervall und Verantwortlicher festgelegt
6. Häufige Fragen
Was ist ein optisches Prüfsystem?
Ein berührungsloser Aufbau aus geregelter Beleuchtung, Objektiven, Industriekamera und Bildverarbeitungssoftware zur Untersuchung gefertigter Teile. Je nach Konfiguration können optische Prüfsysteme sichtbare Fehler erkennen, eine Kontur prüfen oder Maße wie Bohrungsdurchmesser, Mittenabstände, Breiten, Radien und Winkel messen. Sichtprüfung und optische Maßmesstechnik sind unterschiedliche Aufgaben mit unterschiedlichen Abnahmekriterien.
Was unterscheidet automatische optische Inspektion (AOI) von einer Bildmessmaschine?
AOI sucht mithilfe von Bildverarbeitung vordefinierte Fehler oder überprüft Montagezustände und liefert eine Gut-/Schlecht-Entscheidung. Geschwindigkeit und korrekte Klassifizierung stehen im Vordergrund. Eine Bildmessmaschine liefert absolute Maßwerte mit Bericht; entscheidend ist Genauigkeit bei definiertem Messverfahren und bekannter Unsicherheit. Manche Systeme leisten beides, jede Fähigkeit muss jedoch separat validiert werden. Steht in Ihrer Anfrage „Prüfung“, während die Abnahme ±5 µm verlangt, sollten Sie die Anfrage neu formulieren.
Kann ein System schnelle Chargenprüfungen und Messungen im Mikrometerbereich übernehmen?
Ja, mit zwei Optiken: einem großen Sichtfeld für das gesamte Teil, einem stark vergrößernden Objektiv für kleine Merkmale und einem beweglichen Tisch mit Bildzusammenfügung für Teile, die ein Sichtfeld überschreiten. Entscheidend ist das Verfahren: Verwenden Sie getrennte Programme und Abnahmekriterien für die OK/NG-Prüfung und den Maßbericht.
Welche Beleuchtung eignet sich für die optische Prüfung von Präzisionsteilen wie O-Ringen, Metallstanzteilen und Leiterplatten?
Verwenden Sie paralleles Durchlicht für O-Ring-Innen-/Außendurchmesser und Wanddicke sowie für Stanzteilsilhouetten und Bohrungspositionen. Flach einfallendes Ringlicht im Dunkelfeld macht Grate und feine Metallkratzer sichtbar. Steil einfallendes diffuses Ringlicht eignet sich für Leiterplattenlötstellen, Siebdruck und Markierungs-OCR, Koaxiallicht für feine Kratzer auf ebenen reflektierenden oder gläsernen Flächen. Reale Programme kombinieren meist zwei oder drei Kanäle.
Wie validiere ich die Messgenauigkeit, und warum reicht die Kameraauflösung nicht aus?
Führen Sie eine Gauge R&R (MSA) mit mehreren Bedienern, wiederholter Platzierung und Teilen über das gesamte Toleranzband gegen eine kalibrierte Referenz durch. Auflösung beschreibt die kleinste erkennbare Änderung. Unsicherheit umfasst zusätzlich Kalibrierrückführbarkeit, Objektivverzeichnung, Perspektive, Wärmeausdehnung und Wiederholbarkeit der Kantenerkennung. Hohe Pixelzahlen ohne Kalibrierung und Stabilität sind teures Rauschen.
Was kann eine optische 2D-Prüfung nicht messen?
Tiefe Bohrungen, verdeckte oder innere Merkmale, vollständige 3D-GD&T wie die Position an komplexen Geometrien und Oberflächenrauheit. Ergänzen Sie dafür einen konfokalen oder Laser-Wegsensor, einen Taster, ein CMM mit Bildsensor oder CT. Prüfen Sie, ob die Oberfläche mit dem Sensor kompatibel ist.
Wie bereite ich einen kostenlosen Mustertest vor?
Senden Sie 3–5 Gutteile über das gesamte Toleranzband, 2–3 bekannte Fehlerteile, die Zeichnung mit markierten kritischen Toleranzen, Material und Oberflächenbeschaffenheit, Tagesmenge und Zielzykluszeit sowie eine kurze Beschreibung Ihrer aktuellen Prüfmethode. Das genügt, um ein realistisches Beleuchtungs- und Messprogramm aufzubauen.
Was erhalte ich, und wie lange dauert es?
Einen Messbericht mit Werten im Vergleich zur Zeichnung, das verwendete Beleuchtungsrezept, eine Machbarkeitsentscheidung und eine empfohlene Konfiguration: One-Shot-System mit fester Plattform, bewegliche K-Serie oder K433 Dual Vision. Ihre Teile werden mit dem Bericht zurückgesandt. Die Bearbeitungszeit bestätigen wir beim Eingang Ihrer Muster.
Optische Prüfsysteme sind kein einzelnes Produkt, sondern eine Folge von Entscheidungen: Welche Ausgabe benötigen Sie, welches Merkmal möchten Sie sehen, welche Beleuchtung macht es sichtbar, und ist der Durchsatz oder die Unsicherheit der begrenzende Faktor? Klären Sie diese vier Punkte in der richtigen Reihenfolge, wird die Hardwareauswahl nahezu offensichtlich. In umgekehrter Reihenfolge rettet selbst die beste Kamera die Abnahme nicht.
Unsicher, welcher Aufbau zu Ihrem Teil passt? Senden Sie uns ein Muster.
Unsere Ingenieure bilden Ihre tatsächlichen Bauteile ab, testen Beleuchtung und Messprogramm und senden einen Messbericht mit Konfigurationsempfehlung zurück – unverbindlich und ohne Programmierung Ihrerseits. Bringen Sie uns die schwierigen Teile: reflektierende Stanzkanten, transparente Formteile, schwarze Gummidichtungen und dicht bestückte Leiterplatten.
Kostenlosen Mustertest anfordern
Bitte einsenden: 3–5 Gutteile über das Toleranzband · 2–3 bekannte Fehlerteile · Zeichnung mit markierten kritischen Toleranzen · Material und Oberfläche · Tagesmenge und Zielzykluszeit · bisherige Prüfmethode.
Sie erhalten: einen Messbericht mit zeichnungsbezogenen Werten · das verwendete Beleuchtungsrezept · eine Machbarkeitsentscheidung · eine empfohlene Konfiguration – K100, bewegliche K-Serie oder K433. Ihre Teile werden mit dem Bericht zurückgesandt.
Konfigurationen vergleichen: K100 mit fester Plattform·K221 / K321 mit beweglicher Plattform·K433 Dual Vision.