
精密部品向けの光学検査システムを評価する際、最も難しい判断は、たいていカメラの選定ではありません。そのシステムで何を立証すべきかを決めることです。
光学検査システムは、制御された照明、光学系、カメラ、画像処理ソフトウェアを使用し、製造部品に触れることなく検査します。構成によって、形状の欠落を検出したり、輪郭を図面と比較したり、校正された寸法値をミクロン単位で出力したりできます。これらはそれぞれ異なる合否基準を持つ 3 つの異なる作業です。同じ作業として扱うことが、画像検査プロジェクトが受入試験に合格しない最も一般的な原因です。
自動光学検査(AOI)は「この部品は良品か」という問いに答えます。画像計測は「値はいくつで、どの程度信頼できるか」という問いに答えます。本ガイドでは、光学検査装置の分類、プレス部品・成形部品・PCB・シール部品で重要な検査項目、実際に何が見えるかを決定する 3 種類の照明配置、そしてバッチ処理能力と精密測定のトレードオフを、品質管理エンジニア向けに解説します。最後に、導入チェックリスト、よくある質問、ご自身の部品でこの評価方法全体を無料で検証する方法を紹介します。
すでに評価用部品をお持ちの場合は、末尾のサンプル測定に進むこともできます。ただし、以下の評価方法を読むと、何を依頼すべきかが明確になります。
1. 光学検査システムとは:定義と分類
要点:検査は部品が合格かどうかを示します。計測は公称値からどの程度ずれているか、そしてその数値が信頼できるかを示します。
光学検査は、光を利用した画像によって部品の幾何形状を調べ、可視形状を測定し、表面欠陥を識別する非接触技術の総称です。精密機械加工、射出成形、電子機器、板金、試作開発など幅広い分野で使用されています。この用語には、相互に置き換えられない複数の技術が含まれます。一般的な検査用カメラは穴の欠落を検出できますが、校正された画像測定機は穴径を数値で報告します。両方に対応する装置もありますが、合否基準は個別に定義する必要があります。
| システムの分類 | 得られる結果 | 適した用途 | 注意点 |
|---|---|---|---|
| 光学コンパレータ(投影機) | 重ね合わせや目視比較に用いる拡大 2D 輪郭像 | 平面プレス部品の輪郭、半径、角度、歯車の歯形 | 平面形状のみ。Z 軸データは得られず、作業者に依存 |
| 自動光学検査(AOI) | 合否判定と欠陥分類 | 部品の有無と極性、組立状態の確認、コードやラベルの読取り、表面欠陥の走査 | 検出性能は、代表的な良品および不良品を用いて検証する必要があります |
| 画像測定機(VMM)/ワンショット測定システム | レポート付きの絶対寸法値 | 穴径、中心間距離、溝幅、半径、小型部品の 2D 輪郭 | 測定能力は、校正、光学系、視野、データム合わせ、測定プログラムに依存 |
| 複合/3D システム(レーザー、共焦点、構造化光、CMM の画像プローブ、CT) | 高さ、平面度、体積、外部から見えない形状 | 深穴、反り、包括的な 3D GD&T、粗さ | 測定時間と費用が増加。一部の方式は反射面や光沢面の影響を受けやすい |
検出する、比較する、測定するという動詞の違いに注目してください。見積依頼でこれらを混同すると、大きな費用につながります。AOI を依頼すると、速度を重視したシステムが提案されます。画像測定機を依頼すると、精度を重視したシステムが提案されます。受入試験で ±5 µm の値が求められるなら、技術名だけでなく、必要な出力結果を仕様書に明記してください。
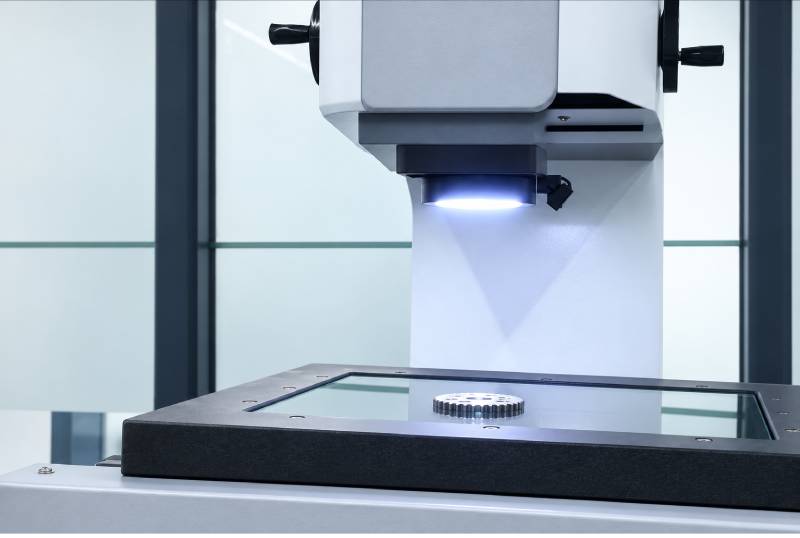
ワンショット測定(「フラッシュ測定」とも呼ばれます)は、表の 3 番目の分類に属します。両側テレセントリックレンズで部品全体を 1 つの視野に収め、視野内の任意の位置に置かれた部品から、プログラムされたすべての寸法をソフトウェアが一括で抽出します。ステージを移動させないからこそ高速であり、この特徴は同時に、どこから先で適切な測定手段ではなくなるかも決定します。
2. 精密部品の光学検査:部品別の確認項目
要点:部品の材質と故障モードが照明を決め、図面が測定プログラムを決めます。
| 部品の種類 | 重要な検査項目 | 推奨照明 | よくある落とし穴 |
|---|---|---|---|
| プレス部品/板金 | 外周輪郭、穴位置、溝幅、バリ、切断端面の品質 | 透過照明による輪郭像。バリには低角度リング照明 | 反射するせん断面やバリにより、エッジ検出位置が数ピクセルずれることがあります |
| 射出成形プラスチック | 充填不足、バリ、ヒケ、開口部、コネクタ形状、反り | 拡散リング/ドーム照明。透明部品には透過照明 | 接触プローブは柔軟な部品や薄肉部品を変形させます。収縮、水分、温度によって結果も変化します |
| PCB/電子部品 | はんだ接合部、部品の有無と極性、はんだボール、シルク印刷、リード浮き、異物 | 高角度拡散リングによる明視野照明。傷には低角度の暗視野照明 | 判定境界付近のはんだ接合や微妙な濡れ性の違いは、ルールベース AOI の誤判定を引き起こします |
| O リング/シール | 内径、外径、肉厚、同心度、切り傷、材料欠損 | 平行(テレセントリック)透過照明による輪郭像。表面欠陥には拡散リング照明 | 硬い治具は柔らかいゴムを変形させ、光沢のある箇所には局所的なまぶしい反射が生じます |
プレス部品。透過照明で鮮明な輪郭像が得られるため、平面輪郭、切欠き、穴位置は光学検査が得意とする対象です。実際にバリのあるサンプルで検証してください。きれいなエッジだけで調整したプログラムは、生産ラインでは異なる動作をすることがあります。
成形部品。この用途で非接触測定は贅沢な選択ではありません。ノギスや接触プローブが、検査しようとしている形状そのものを変形させることがあるからです。材料の収縮、状態調整、周囲温度と合わせて結果を解釈し、透明部品や半結晶性材料の部品には特に注意してください。
PCB。これは自動光学検査が得意とする分野です。欠陥の境界が明確で、照明が安定し、検査内容が部品の有無、極性、日付コード、ピンの突出量など、有限の有無判定やしきい値判定で定義できる場合、ルールベース AOI は非常に優れた性能を発揮します。一方、合格品と限界品の接合状態の差が微妙で、はんだペーストのロットやリフロープロファイルによって変化する場合は苦手です。こうしたケースを検証サンプル群に明示的に含めてください。
シール。内径、外径、肉厚、同心度は平行透過照明の輪郭像から明確に求められますが、表面の切り傷には柔らかい拡散照明が必要です。プログラミングなしで主要寸法をすべて出力する専用シール測定機能は、サイズごとに教示し直す必要がある汎用エッジツールよりも価値があります。
3. 照明の選定:透過照明、同軸照明、リング照明
要点:現場での調整時間の大半は、カメラ選定ではなく照明に費やされます。そもそもどの形状が画像に現れるかは、光によって決まるからです。
透過照明/テレセントリック平行透過照明
透過照明は部品の背後に配置します。カメラには、明るく均一な背景に黒い輪郭像が映ります。エッジのコントラストに優れているため、外径、貫通穴、溝幅、O リングの ID/OD などの寸法測定で標準的に使用されます。平行(テレセントリック)透過照明は、部品の高さが多少変化しても、見かけのエッジ位置を安定させます。一方、傷、色、質感は確認できません。表面欠陥を検査する場合、透過照明だけでは欠陥が見えなくなります。
同軸照明
45° のビームスプリッタでレンズ光軸に沿って光を入射します。平坦な鏡面では正反射光がカメラへ直接戻りますが、傷、粒子、へこみ、刻印文字は光を散乱させ、明るく見えます。研磨金属、ガラスカバープレート、ウェーハ、エッチングされたコードによく使用されます。ただし、ビームスプリッタによって利用可能な光の半分以上が失われるため、高輝度光源と独立した光量制御が必要です。
リング照明
レンズの周囲に LED を配置し、カメラは中央から観察します。高角度/拡散明視野照明は、はんだ接合部、マーキングの OCR、一般的な外観検査に適しています。低角度暗視野照明は微小な高さの違いを影として表し、傷、バリ、異物を際立たせます。拡散型のドーム状リング照明は、曲面や半光沢のゴム表面の強い反射を抑えます。鏡面にリング自体が映り込む場合は、拡散板を追加してください。
図 1 — 同じ部品を 3 種類の照明配置で観察。微細な傷とエッジのバリがある穴あき金属部品を 3 つの画像で示します。(A)透過照明では高コントラストの輪郭像が得られますが、傷は見えません。(B)同軸照明では暗い平坦面に傷が明るく見えます。(C)低角度暗視野のリング照明では、バリが影として現れます。
色は装飾ではなく、コントラストを作る手段です。青色光は金属の微細な傷で強く散乱し、赤色光は多くのプラスチックを透過します。赤外光は可視光の周囲照明のちらつきの影響を受けにくく、一部のコーティングを透過して観察できます。同じ品番で輪郭と表面の両方を検査する場合、測定ステーションを追加するより、波長や照明チャンネルを切り替える方が低コストになることがよくあります。
本格的なシステムが単一の「最適な照明」ではなく複数のチャンネルを備えているのは、このためです。プログラム可能な表面リング照明、テレセントリック透過照明、同軸照明に独立した光量設定があれば、表面仕上げが変わるたびに治具を作り直す代わりに、品番ごとの照明条件を検証して保存できます。
4. バッチ処理速度と精密測定の比較
要点:高速と高精度は、同じ機械の異なる等級ではありません。異なる 2 つの受入評価の考え方です。
多くの仕様書が曖昧にしているトレードオフがあります。AOI は高速である必要があるため、低倍率で広い視野を使用します。精度を求めて倍率を上げると視野が狭くなり、被写界深度も浅くなり、複数画像の合成には誤差が加わります。さらに、高精度の寸法測定では、現在の視野の外側にあるデータムに部品を合わせることが多く、一般的なインライン AOI では対応できません。画像合成は対処方法であり、代償のない性能向上ではありません。
| 高速バッチ検査 | 精密寸法測定 | |
|---|---|---|
| 出力 | OK/NG、欠陥数、選別信号 | 絶対値、レポート、明示された不確かさ |
| 光学系 | 広視野の両側テレセントリック光学系、単回撮影 | 高倍率ズーム、小視野、ステージ移動 |
| 部品の取扱い | 任意配置、形状の自動認識、1 回の撮影で複数部品を測定 | データム合わせ、再現性のある位置決め、プログラムされた測定手順 |
| 検証 | 良品・不良品サンプルライブラリ、誤受入率と誤拒否率 | 校正のトレーサビリティ、ゲージ R&R(MSA)、温度補正 |
| データ | 個数、歩留まり、選別 | SPC 管理図、MES へのアップロード、バーコードと紐付いたレポート |
| 答えられる問い | 「この部品を出荷してよいか」 | 「工程にドリフトが生じているか。その大きさはどの程度か」 |
分解能は精度ではありません。画素ピッチは、ものさしの最小目盛の幅に相当します。測定不確かさには、それに加えて校正のトレーサビリティ、レンズの歪み、遠近効果、熱膨張、作業者に依存しないエッジ検出も含まれます。環境管理されていない現場の鋼製部品では、熱膨張だけで誤差予算の大半を占める場合があります。そのため、カタログの数値ではなく、実際に使用する部品を複数の作業者が繰り返し置き直して MSA を行い、検証してください。
3 つの質問による選定フロー
- 大量の部品に対する OK/NG 判定だけが必要ですか。 → AOI またはワンショット検査。倍率よりも、照明と欠陥サンプルライブラリを最適化してください。
- 図面と比較する数値とレポートが必要ですか。 → 画像測定機。校正、データム、不確かさを最適化してください。
- 部品が単一視野より大きい、または両方の要件がありますか。 → 可動ステージと画像合成機能を備えたデュアル光学系。高さ、深さ、平面度の測定には、共焦点、レーザー、接触センサーを追加します。
図 2 — 選定フロー。
必要な出力に基づいて光学検査システムを選びます。OK/NG 判定には AOI またはワンショット測定、寸法値には画像測定機、両方が必要で部品も大きい場合にはデュアルビジョン可動プラットフォームによる画像合成が適します。
当社の 3 つの構成が適する用途
- K100 — 固定プラットフォームのワンショット測定。小型の平板部品や棒状部品を視野内の任意の位置に置き、ボタンを 1 回押すだけで、プログラム済みのすべての寸法が得られます。同じ部品を複数同時に撮影して測定でき、専用の O リング測定機能では、プログラミングなしで内径、外径、肉厚を出力します。「治具も熟練作業者も使わず、1 時間に何個の部品を測定できるか」という問いに応える構成です。
- K-Series Movable — サーボ駆動 XYZ ステージによるワンショット測定フロー。画像合成によって固定プラットフォームを超える有効測定範囲を確保し、大型部品や複数形状の測定プログラムも 1 回の自動運転で処理できます。開放された Z 軸構造は、ロボットによる部品投入のための空間も確保します。部品が単一視野に収まらない場合に適した構成です。
- K433 — デュアルビジョン構成。広視野のテレセントリックレンズで部品全体を素早く捉え、高倍率ズームレンズで小さな形状をミクロンレベルで測定します。1 つのプログラム内で切り替えが可能です。独立した表面照明、輪郭/透過照明、同軸照明の各チャンネルで、暗い面、反射面、複雑な表面に対応します。オプションの共焦点、レーザー、接触センサーを追加すれば、高さ、深さ、平面度も測定できます。通常なら 2 台の装置が必要になる用途に応える構成です。
どの方式を選ぶ場合も、発注前に受入試験の内容を書面化してください。対象寸法、公差、ゲージ R&R の目標値、サンプル群、温度範囲を明確にします。
5. 導入:6 つの手順と実際に起こる落とし穴
要点:画像検査プロジェクトは、仕様書ではなく、部品と手順によって検証されます。
- 図面の改訂版を確定し、はめあい、機能、後工程の組立に影響する寸法を選びます。すべての寸法を測定する必要はありません。
- サンプルライブラリを作成します。公差範囲全体にわたる良品と、バリ、充填不足、リード浮き、シールの切り傷など、既知の欠陥を持つ部品を用意します。
- 実際の生産品を代表する表面仕上げの部品で照明を先に検証し、品番ごとに条件を保存します。
- データムと測定プログラムを定義します。任意配置でよいか、治具が本当に必要かを判断します。
- 校正後、MSA/ゲージ R&R を実施します。複数の作業者が繰り返し部品を置き直して評価し、現場の環境が管理されていなければ温度補正を追加します。
- 出力を連携させます。レポート形式、バーコードとの紐付け、SPC 管理図、MES へのアップロード、定期的な再検証を設定します。
| 症状 | 考えられる原因 | 対策 |
|---|---|---|
| 仕様書の数値は優れているが、初品の測定結果が CMM と一致しない | 分解能を精度として表示している。トレーサブルな校正やデータム合わせを実施していない | 校正済みの基準器と比較し、実際の部品で MSA を実施する |
| 交代勤務の切替後に不規則な誤拒否が発生する | 周囲光の変動、固定されていない光量設定、部品温度 | 遮光カバー、照明条件の固定、温度補正 |
| 欠陥の流出が続く | 良品だけでプログラムを検証している | 既知の不良品を追加し、誤受入率を測定する |
| 大型部品の端部付近で測定値がドリフトする | 統一座標系を用いずに画像合成している | すべての分割画像で同じデータムを使用し、重複領域を検証する |
| 柔らかい部品の測定結果が毎回異なる | 接触プローブや剛性の高い治具が部品を変形させている | 任意配置に対応する非接触光学測定を使用する |
| レポートはあるが誰も対応しない | PDF のみで出力している | 管理図を用いた SPC/MES 連携 |
導入前チェックリスト
- [01 ] 図面の改訂版を確定し、重要寸法と公差を明記している
- [02 ] 公差範囲全体にわたる良品と、既知の不良品を用意している
- [03 ] 実際の表面仕上げで照明条件を試験し、保存している
- [04 ] データムと部品配置方針を文書化している
- [05 ] 校正証明書とトレーサビリティ資料を保管している
- [06 ] ゲージ R&R の目標値に合意し、測定している
- [07 ] レポート、バーコード、SPC、MES のインターフェースを定義している
- [08 ] 再検証の間隔と担当者を決めている
6. よくある質問
光学検査システムとは何ですか。
制御された照明、レンズ、産業用カメラ、画像処理ソフトウェアを組み合わせ、製造部品を検査する非接触システムです。構成に応じて、目に見える欠陥の検出、輪郭の確認、穴径、中心間距離、幅、半径、角度などの寸法測定ができます。外観検査と光学寸法計測は、異なる合否基準を持つ別の作業です。
自動光学検査(AOI)と画像測定機の違いは何ですか。
AOI は画像処理で事前に定義した欠陥を検出したり組立状態を確認したりして、合否判定を返します。速度と正確な分類が優先されます。画像測定機はレポート付きの絶対寸法値を出力し、測定方法と不確かさを定義したうえでの精度を優先します。両方に対応するシステムもありますが、各能力は個別に検証してください。見積依頼に「検査」と記載しているのに、受入試験で ±5 µm を求める場合は、見積依頼を書き直す必要があります。
1 台で高速バッチ検査とミクロンレベルの測定の両方に対応できますか。
はい。部品全体を捉える広視野と、小さな形状を測定する高倍率レンズを備えたデュアル光学系を使用します。単一視野より大きい部品には、可動ステージと画像合成を使用します。重要なのは手順です。OK/NG 検査と寸法レポート作成には、それぞれ独立したプログラムと合否基準を用いてください。
O リング、金属プレス部品、PCB などの精密部品の光学検査には、どの照明を使用すべきですか。
O リングの ID/OD と肉厚、プレス部品の輪郭と穴位置には、平行透過照明を使用します。金属のバリや微細な傷には、低角度リングの暗視野照明を使用します。PCB のはんだ接合部、シルク印刷、マーキングの OCR には高角度拡散リング照明、平坦な反射面やガラス面の微細な傷には同軸照明が適します。実際のプログラムの多くは、2 つまたは 3 つのチャンネルを組み合わせます。
測定精度をどのように検証すればよいですか。また、カメラの分解能だけでは不十分なのはなぜですか。
校正済みの基準器に対して、公差範囲全体にわたる部品を複数の作業者が繰り返し置き直し、ゲージ R&R(MSA)を実施します。分解能は検出できる最小の変化量を表します。不確かさには、校正のトレーサビリティ、レンズの歪み、遠近効果、熱膨張、エッジ検出の繰返し性も含まれます。校正と安定性を伴わない高画素数は、高価なノイズにすぎません。
2D 光学検査では何を測定できませんか。
深穴、隠れた形状や内部形状、複雑な形状の位置度などの包括的な 3D GD&T、表面粗さです。これらには、共焦点またはレーザー変位センサー、接触プローブ、画像測定機能付き CMM、CT を追加し、表面仕上げがセンサーに適合することを確認してください。
無料サンプル測定には何を準備すればよいですか。
公差範囲全体にわたる良品 3–5 個、既知の不良品 2–3 個、重要公差を明記した図面、材質と表面仕上げ、日産数量と目標サイクルタイム、現在の検査方法の簡単な説明をお送りください。これらがあれば、実用的な照明条件と測定プログラムを作成できます。
何が返送され、どのくらいの時間がかかりますか。
図面と照合した測定値、使用した照明条件、実現可能性の可否判定、推奨構成(固定プラットフォームのワンショット測定、可動式 K-Series、K433 デュアルビジョン)を含む測定レポートをお送りします。部品はレポートと一緒に返送します。所要期間は、サンプルの受領を確認した際にご案内します。
光学検査システムは単一の製品ではありません。必要な出力は何か、どの形状を見たいのか、どの照明で見えるようになるか、処理能力と不確かさのどちらが制約になるかという、一連の判断です。これら 4 つを正しい順序で検討すれば、ハードウェアの選定はほぼ明確になります。順序を逆にすると、最高のカメラでも受入試験の失敗を救うことはできません。
部品に適した構成が分からない場合は、サンプルをお送りください。
当社のエンジニアが実際の部品を撮像し、照明条件と測定プログラムを試験して、推奨構成を添えた測定レポートをお返しします。購入の義務はなく、お客様側でプログラミングする必要もありません。反射するプレス端面、透明成形品、黒いゴムシール、高密度 PCB など、検査の難しい部品をご相談ください。
お送りいただくもの:公差範囲全体にわたる良品 3–5 個・既知の不良品 2–3 個・重要公差を明記した図面・材質と表面仕上げ・日産数量と目標サイクルタイム・現在の検査方法。
お返しするもの:図面と照合した測定値を含むレポート・使用した照明条件・実現可能性の可否判定・推奨構成(K100、K-Series Movable、K433)。部品はレポートと一緒に返送します。