
Si está evaluando sistemas de inspección óptica para piezas de precisión, la decisión más difícil rara vez es la cámara. Es decidir qué debe demostrar el sistema.
Un sistema de inspección óptica utiliza iluminación controlada, óptica, una cámara y software de procesamiento de imágenes para examinar una pieza fabricada sin tocarla. Según la configuración, puede señalar una característica ausente, comparar una silueta con un plano o devolver una dimensión calibrada en micras. Son tres tareas distintas con tres criterios de aceptación diferentes; tratarlas como una sola es la causa más habitual de que un proyecto de visión no supere su prueba de aceptación.
La inspección óptica automatizada (AOI) responde a «¿Esta pieza es conforme?». La metrología por visión responde a «¿Cuál es el valor y hasta qué punto puedo confiar en él?». Esta guía explica a los ingenieros de control de calidad las categorías de equipos de inspección óptica, las características importantes para piezas estampadas, moldeadas, PCB y elementos de sellado, las tres geometrías de iluminación que determinan lo que realmente puede verse y el equilibrio entre la productividad por lotes y la medición de precisión. Al final encontrará una lista de comprobación para la implantación, preguntas frecuentes y una forma de validar gratuitamente todo este planteamiento con sus propias piezas.
Si ya tiene piezas preparadas, puede ir directamente a la prueba de muestras del final; no obstante, el planteamiento que sigue le indicará qué solicitar.
1. ¿Qué son los sistemas de inspección óptica? Definición y categorías
Idea clave: la inspección indica si una pieza es conforme. La metrología indica cuánto se desvía del valor nominal y si el resultado es fiable.
La inspección óptica engloba técnicas sin contacto que examinan la geometría de componentes, miden características visibles e identifican defectos superficiales mediante imágenes obtenidas con luz. Se utiliza en mecanizado de precisión, moldeo por inyección, electrónica, chapa metálica y desarrollo de prototipos. El término abarca varias tecnologías que no son intercambiables. Una cámara de inspección convencional puede detectar un orificio ausente; una máquina de medición por visión calibrada informa de su diámetro. Algunas plataformas hacen ambas cosas, pero sus criterios de aceptación deben definirse por separado.
| Categoría de sistema | Resultado que proporciona | Aplicación más adecuada | Aspecto que debe vigilarse |
|---|---|---|---|
| Comparador óptico (proyector de perfiles) | Silueta 2D ampliada para superposición o comparación visual | Perfiles planos estampados, radios, ángulos y dientes de engranajes | Solo geometría plana; sin datos del eje Z; depende del operador |
| Inspección óptica automatizada (AOI) | Conforme/no conforme y clasificación de defectos | Presencia y polaridad de componentes, verificación del montaje, lectura de códigos y etiquetas, exploración de defectos superficiales | El rendimiento de detección debe validarse con piezas representativas conformes y defectuosas |
| Máquina de medición por visión (VMM) / sistema de medición instantánea de una sola captura | Valores dimensionales absolutos con informe | Diámetros de orificios, distancias entre centros, anchos de ranuras, radios y perfiles 2D de piezas pequeñas | La capacidad depende de la calibración, la óptica, el campo de visión, la alineación con las referencias y el programa de medición |
| Sistemas híbridos / 3D (láser, confocal, luz estructurada, sonda de visión en CMM, CT) | Altura, planitud, volumen y geometría oculta | Taladros profundos, alabeo, GD&T 3D completo y rugosidad | Más lentos y costosos; algunos son sensibles a superficies reflectantes o brillantes |
Fíjese en los verbos: detectar, comparar, medir. Confundirlos sale caro en una solicitud de oferta. Si solicita AOI a un proveedor, recibirá una oferta de un sistema optimizado para la velocidad; si solicita una máquina de medición por visión, recibirá una oferta de un sistema optimizado para la exactitud. Si su prueba de aceptación exige un valor con ±5 µm, incluya el resultado requerido en la especificación, no solo el nombre de la tecnología.
La medición de una sola captura, a menudo llamada «instantánea», pertenece a la tercera fila: un objetivo doblemente telecéntrico capta toda la pieza en un único campo de visión y el software extrae simultáneamente todas las dimensiones programadas, con las piezas colocadas en cualquier punto del campo. Es rápida precisamente porque no desplaza una mesa, lo que también define cuándo deja de ser la herramienta adecuada.
2. Inspección óptica de piezas de precisión: qué comprobar según la pieza
Idea clave: el material y el modo de fallo de la pieza determinan la iluminación; el plano determina el programa de medición.
| Tipo de pieza | Características críticas | Iluminación recomendada | Problema habitual |
|---|---|---|---|
| Piezas estampadas / chapa metálica | Perfil perimetral, posición de orificios, ancho de ranuras, rebabas y calidad del borde cortado | Silueta por retroiluminación; luz anular de ángulo bajo para rebabas | Los bordes cizallados reflectantes y las rebabas pueden desviar la detección de bordes varios píxeles |
| Plástico moldeado por inyección | Llenado incompleto, rebabas de moldeo, rechupes, aberturas, características de conectores y alabeo | Luz anular difusa / de cúpula; retroiluminación para piezas transparentes | Las sondas de contacto deforman las piezas flexibles o de pared delgada; la contracción, la humedad y la temperatura alteran los resultados |
| PCB / electrónica | Uniones soldadas, presencia y polaridad de componentes, bolas de soldadura, serigrafía, terminales levantados y material extraño | Campo claro con luz anular difusa de ángulo alto; campo oscuro de ángulo bajo para arañazos | Las uniones soldadas al límite de aceptación y las diferencias sutiles de humectación provocan falsos diagnósticos en la AOI basada en reglas |
| Juntas tóricas / elementos de sellado | Diámetro interior, diámetro exterior, espesor de pared, concentricidad, muescas y falta de material | Silueta con retroiluminación paralela (telecéntrica); luz anular difusa para defectos superficiales | Los útiles rígidos deforman el caucho blando; las zonas brillantes crean reflejos locales |
Piezas estampadas. Los perfiles planos, recortes y posiciones de orificios son el ámbito natural de la inspección óptica, porque la retroiluminación produce una silueta nítida. Valide con muestras que realmente tengan rebabas: un programa ajustado únicamente con bordes limpios se comportará de otra manera en la línea de producción.
Piezas moldeadas. Aquí la medición sin contacto no es un lujo: un calibre o una sonda de contacto pueden deformar precisamente la característica que se pretende comprobar. Interprete los resultados teniendo en cuenta la contracción del material, el acondicionamiento y la temperatura ambiente, y sea prudente con las piezas transparentes o semicristalinas.
PCB. Este es el terreno propio de la inspección óptica automatizada. La AOI basada en reglas funciona muy bien cuando los límites de los defectos son nítidos, la iluminación es estable y la lista de defectos consiste en un conjunto finito de comprobaciones de presencia/ausencia o umbrales: presencia de componentes, polaridad, códigos de fecha y protrusión de pines. Tiene dificultades cuando la diferencia entre una unión aceptable y una marginal es sutil y cambia con los lotes de pasta de soldadura o el perfil de reflujo. Defina explícitamente estos casos en el conjunto de muestras de validación.
Elementos de sellado. El diámetro interior y exterior, el espesor de pared y la concentricidad se obtienen claramente de una silueta con retroiluminación paralela; las muescas superficiales requieren, en cambio, iluminación difusa suave. Una rutina específica para sellos que proporcione todas las dimensiones principales sin programar vale más que una herramienta genérica de bordes que haya que volver a enseñar para cada tamaño.
3. Selección de iluminación: retroiluminación, luz coaxial y luz anular
Idea clave: la mayor parte del tiempo de ajuste en campo se dedica a la iluminación, no a elegir la cámara; la luz determina qué características aparecen realmente en la imagen.
Retroiluminación / retroiluminación paralela telecéntrica
La retroiluminación se sitúa detrás de la pieza: la cámara ve un campo luminoso y uniforme con una silueta negra. El contraste de los bordes es excelente, por lo que es la opción habitual para trabajos dimensionales: diámetros exteriores, orificios pasantes, anchos de ranuras y diámetros interior/exterior de juntas tóricas. Una retroiluminación paralela (telecéntrica) mantiene estable la posición aparente del borde aunque la pieza esté ligeramente más alta o baja. No permite mostrar arañazos, color ni textura. Si la lista de defectos se refiere a la superficie, la retroiluminación por sí sola los ocultará.
Luz coaxial
Un divisor de haz a 45° introduce la luz a lo largo del eje del objetivo. En una superficie plana y especular, la reflexión especular vuelve directamente a la cámara, mientras que los arañazos, partículas, abolladuras y caracteres estampados dispersan la luz y aparecen brillantes. Es la opción habitual para metal pulido, placas de vidrio de cubierta, obleas y códigos grabados. La contrapartida es que el divisor de haz consume más de la mitad de la luz disponible, por lo que debe preverse una fuente de alta luminosidad y un control de intensidad independiente.
Luz anular
Los LED se disponen alrededor del objetivo y la cámara observa por el centro. El campo claro difuso / de ángulo alto es adecuado para uniones soldadas, OCR de marcados y aspecto general. El campo oscuro de ángulo bajo convierte pequeñas diferencias de altura en sombras, destacando arañazos, rebabas y partículas extrañas. Una luz anular difusa de tipo cúpula reduce los reflejos en caucho curvo o semibrillante. Vigile que el propio anillo no se refleje en superficies especulares; añada un difusor.
Figura 1: la misma pieza con tres geometrías de iluminación. Tres paneles muestran una pieza metálica perforada con un arañazo fino y una rebaba en el borde: (A) la retroiluminación produce una silueta de alto contraste y el arañazo es invisible; (B) la luz coaxial hace que el arañazo aparezca brillante sobre una superficie plana oscura; (C) la luz anular en campo oscuro de ángulo bajo revela la rebaba como una sombra.
El color es una herramienta de contraste, no un adorno. La luz azul se dispersa intensamente en los arañazos finos del metal; la roja atraviesa muchos plásticos; la infrarroja ignora el parpadeo ambiental visible y permite ver a través de ciertos recubrimientos. Si una referencia de pieza requiere tanto una silueta como una comprobación superficial, cambiar la longitud de onda o el canal suele ser más económico que añadir una segunda estación.
Por eso un sistema serio ofrece varios canales en lugar de una única luz «óptima»: luz anular de superficie programable, retroiluminación telecéntrica e iluminación coaxial, cada una con su propio nivel de intensidad, permiten validar y guardar una receta de iluminación por referencia de pieza en vez de reconstruir un útil cada vez que cambia el acabado superficial.
4. Velocidad por lotes frente a medición de precisión
Idea clave: rapidez y exactitud no son dos niveles de una misma máquina. Responden a dos lógicas de aceptación diferentes.
Este es el equilibrio que la mayoría de fichas técnicas difuminan. La AOI debe ser rápida, por lo que utiliza un campo de visión amplio con pocos aumentos. Al aumentar la magnificación para obtener exactitud, el campo se reduce, disminuye la profundidad de campo y la unión de varias imágenes introduce error. Además, el trabajo dimensional de alta exactitud suele exigir alinear la pieza con una referencia situada fuera del campo de visión actual, más allá del alcance de una AOI en línea convencional. La unión de imágenes es una solución alternativa, no una mejora sin contrapartidas.
| Inspección por lotes de alta velocidad | Medición dimensional de precisión | |
|---|---|---|
| Salida | OK/NG, número de defectos y señal de clasificación | Valores absolutos, informe e incertidumbre declarada |
| Óptica | Doble telecéntrica de campo amplio, una sola captura | Zoom de mayor aumento, campo menor y desplazamientos por etapas |
| Manipulación de piezas | Colocación arbitraria, reconocimiento automático de características y varias piezas por captura | Alineación con referencias, posicionamiento repetible y rutina programada |
| Validación | Biblioteca de muestras conformes/no conformes, tasas de falsa aceptación y falso rechazo | Trazabilidad de la calibración, repetibilidad y reproducibilidad del sistema de medición (MSA), compensación de temperatura |
| Datos | Recuentos, rendimiento y clasificación | Gráficos SPC, carga en MES e informes vinculados a códigos de barras |
| Pregunta que responde | «¿Envío esta pieza?» | «¿Se está desviando mi proceso y cuánto?» |
Resolución no equivale a exactitud. El paso de píxel es el ancho de la división más fina de la regla; la incertidumbre de medición también incluye la trazabilidad de la calibración, la distorsión del objetivo, la perspectiva, la dilatación térmica y la detección de bordes independiente del operador. En piezas de acero dentro de un taller sin control ambiental, la dilatación térmica por sí sola puede dominar el presupuesto de error. Por ello, valide mediante un MSA con sus piezas, varios operadores y colocaciones repetidas, no con una cifra de un folleto.
Un árbol de decisión de tres preguntas
- ¿Solo OK/NG y un volumen elevado? → AOI o inspección instantánea de una sola captura. Optimice la iluminación y la biblioteca de muestras de defectos, no el aumento.
- ¿Necesita valores comparados con un plano e informes? → Una máquina de medición por visión. Optimice la calibración, las referencias y la incertidumbre.
- ¿La pieza supera un solo campo de visión o necesita ambas funciones? → Óptica dual con mesa móvil y unión de imágenes; añada sensores confocales, láser o de contacto para altura, profundidad y planitud.
Figura 2: árbol de decisión.
Elija los sistemas de inspección óptica según el resultado requerido: OK/NG conduce a AOI o medición instantánea de una sola captura; los valores dimensionales, a una máquina de medición por visión; ambas necesidades y una pieza grande, a un sistema de visión dual con plataforma móvil y unión de imágenes.
Dónde encajan nuestras tres configuraciones
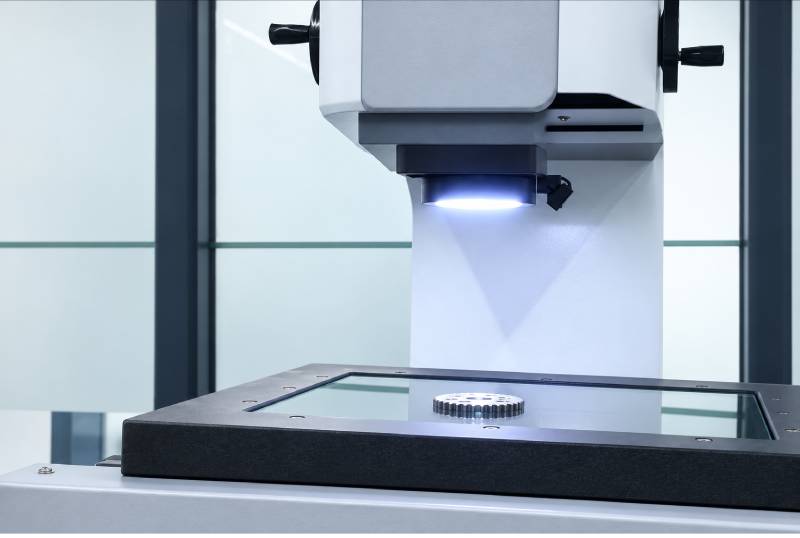
- K100: medición instantánea de una sola captura con plataforma fija. Coloque piezas pequeñas planas o de tipo varilla en cualquier punto del campo, pulse una vez y obtenga todas las dimensiones programadas. Pueden medirse varias piezas idénticas en la misma captura, y una rutina específica para juntas tóricas proporciona diámetro interior, diámetro exterior y espesor de pared sin programar. Esta es la respuesta cuando la pregunta es «¿Cuántas piezas por hora, sin útil de sujeción ni operador formado?»
- Serie K móvil: flujo de trabajo de una sola captura sobre una mesa XYZ servoaccionada. La unión de imágenes amplía el rango de medición efectivo más allá de una plataforma fija, por lo que las piezas mayores y los programas con múltiples características se mantienen en un único ciclo automatizado. El eje Z abierto también deja espacio para la carga robotizada. Esta es la respuesta cuando una pieza simplemente no cabe en un solo campo de visión.
- K433: la configuración de visión dual. Un objetivo telecéntrico de campo amplio cubre rápidamente toda la pieza; un objetivo zoom de gran aumento se encarga de la medición micrométrica de características pequeñas, con conmutación dentro del mismo programa. Los canales independientes de iluminación superficial, de contorno/retroiluminación y coaxial permiten trabajar con superficies oscuras, reflectantes y complejas, mientras que los sensores confocales, láser o de contacto opcionales añaden altura, profundidad y planitud. Esta es la respuesta cuando, de otro modo, compraría dos máquinas.
Sea cual sea la opción, deje por escrito la prueba de aceptación antes de emitir el pedido: qué dimensiones, qué tolerancias, qué objetivo de repetibilidad y reproducibilidad, qué conjunto de muestras y qué intervalo de temperatura.
5. Implantación: seis pasos y los problemas que realmente aparecen
Idea clave: un proyecto de visión se valida con piezas y procedimientos, no con una ficha técnica.
- Fije la revisión del plano y seleccione las dimensiones que afectan al ajuste, la función y el montaje posterior. No es necesario medir todas las dimensiones.
- Cree una biblioteca de muestras: piezas conformes que cubran todo el intervalo de tolerancia, además de defectos conocidos: una rebaba, un llenado incompleto, un terminal levantado o un sello con una muesca.
- Valide primero la iluminación, utilizando un acabado superficial representativo de producción, y guarde la receta por referencia de pieza.
- Defina las referencias y el programa de medición. Decida si la colocación arbitraria es aceptable o si realmente se necesita un útil.
- Calibre y después realice un MSA / estudio de repetibilidad y reproducibilidad con varios operadores y colocaciones repetidas; añada compensación de temperatura si el taller no está climatizado de forma controlada.
- Conecte la salida: formato de informe, vinculación con códigos de barras, gráficos de control SPC, carga en MES y una reverificación programada.
| Síntoma | Causa probable | Solución |
|---|---|---|
| La ficha técnica parece excelente; las primeras piezas discrepan de la CMM | Se presenta la resolución como exactitud; falta calibración trazable o alineación con referencias | Realice un MSA con sus piezas frente a una referencia calibrada |
| Falsos rechazos aleatorios después de un cambio de turno | Variación de la luz ambiente, intensidad sin bloquear o temperatura de la pieza | Cerramiento, receta de iluminación bloqueada y compensación de temperatura |
| Siguen escapándose defectos | Programa validado únicamente con piezas conformes | Añada muestras defectuosas conocidas y mida la tasa de falsa aceptación |
| Las mediciones de piezas grandes se desvían cerca de los bordes | Unión de imágenes sin un sistema de coordenadas unificado | Una única referencia para todos los mosaicos; verifique las zonas de solape |
| Las piezas blandas dan medidas distintas cada vez | La sonda de contacto o el útil rígido deforman la pieza | Óptica sin contacto con colocación arbitraria |
| Existen informes, pero nadie actúa sobre ellos | Salida únicamente en PDF | Integración SPC / MES con gráficos de control |
Lista de comprobación previa a la implantación
- [01 ] Revisión del plano fijada; dimensiones críticas señaladas con sus tolerancias
- [02 ] Disponibles piezas conformes que cubran el intervalo de tolerancia y piezas defectuosas conocidas
- [03 ] Receta de iluminación probada sobre el acabado superficial real y guardada
- [04 ] Referencias y estrategia de colocación de la pieza documentadas
- [05 ] Certificado de calibración y trazabilidad archivados
- [06 ] Objetivo de repetibilidad y reproducibilidad acordado y medido
- [07 ] Interfaces de informes, códigos de barras, SPC y MES definidas
- [08 ] Intervalo de reverificación y responsable asignados
6. Preguntas frecuentes
¿Qué es un sistema de inspección óptica?
Es un conjunto sin contacto que combina iluminación controlada, objetivos, una cámara industrial y software de procesamiento de imágenes para examinar una pieza fabricada. Según la configuración, los sistemas de inspección óptica pueden detectar defectos visibles, verificar un perfil o medir dimensiones como diámetros de orificios, distancias entre centros, anchos, radios y ángulos. La inspección visual y la metrología dimensional óptica son tareas diferentes con criterios de aceptación distintos.
¿Qué diferencia hay entre la inspección óptica automatizada (AOI) y una máquina de medición por visión?
La AOI utiliza el procesamiento de imágenes para encontrar defectos predefinidos o confirmar condiciones de montaje y devuelve una decisión de conformidad; su prioridad es la velocidad y la clasificación correcta. Una máquina de medición por visión devuelve valores dimensionales absolutos con un informe, y su prioridad es la exactitud con un método de medición y una incertidumbre definidos. Algunos sistemas hacen ambas cosas, pero cada capacidad debe validarse por separado. Si su solicitud de oferta dice «inspección» y la prueba de aceptación exige ±5 µm, reformule la solicitud.
¿Puede un sistema combinar comprobaciones por lotes de alta velocidad y medición micrométrica?
Sí, con óptica dual: un campo amplio para cubrir toda la pieza, un objetivo de gran aumento para características pequeñas y una mesa móvil con unión de imágenes para piezas mayores que un solo campo de visión. Lo importante es el procedimiento: utilice programas y criterios de aceptación separados para la comprobación OK/NG y para el informe dimensional.
¿Qué luz debo usar para la inspección óptica de piezas de precisión como juntas tóricas, metal estampado y PCB?
Utilice retroiluminación paralela para los diámetros interior/exterior y el espesor de pared de juntas tóricas, así como para siluetas y posiciones de orificios de piezas estampadas. Use luz anular de campo oscuro y ángulo bajo para revelar rebabas y arañazos finos en metal. Use luz anular difusa de ángulo alto para uniones soldadas de PCB, serigrafía y OCR de marcados, y luz coaxial para arañazos finos en superficies planas reflectantes o de vidrio. La mayoría de programas reales combinan dos o tres canales.
¿Cómo valido la exactitud de medición y por qué no basta con la resolución de la cámara?
Realice un estudio de repetibilidad y reproducibilidad (MSA) con varios operadores, colocaciones repetidas y piezas que cubran el intervalo de tolerancia, frente a una referencia calibrada. La resolución describe el menor incremento detectable; la incertidumbre también incluye la trazabilidad de la calibración, la distorsión del objetivo, la perspectiva, la dilatación térmica y la repetibilidad de detección de bordes. Un gran número de píxeles sin calibración ni estabilidad es ruido costoso.
¿Qué no puede medir la inspección óptica 2D?
Taladros profundos, características ocultas o internas, GD&T 3D completo como la posición verdadera en geometrías complejas, y rugosidad superficial. Para ello, añada un sensor de desplazamiento confocal o láser, una sonda de contacto, una CMM equipada con visión o CT, y confirme que el acabado superficial sea compatible con el sensor.
¿Cómo debo preparar una prueba gratuita de muestras?
Envíe 3–5 piezas conformes que cubran el intervalo de tolerancia, 2–3 piezas defectuosas conocidas, el plano con las tolerancias críticas marcadas, el material y el acabado superficial, el volumen diario y el tiempo de ciclo objetivo, y una breve descripción de su método de inspección actual. Eso basta para crear un programa de iluminación y medición realista.
¿Qué recibiré y cuánto tarda?
Un informe de medición con los valores comparados con su plano, la receta de iluminación utilizada, una decisión de viabilidad y una configuración recomendada: captura única con plataforma fija, serie K móvil o K433 de visión dual. Sus piezas se devuelven junto con el informe. Confirmamos el plazo al acusar recibo de las muestras.
Los sistemas de inspección óptica no son un único producto. Son una secuencia de decisiones: qué resultado necesita, qué característica intenta observar, qué luz la hace visible y si la productividad o la incertidumbre es la restricción determinante. Si aborda esos cuatro puntos en el orden correcto, la selección del hardware resulta casi evidente. Si invierte el orden, ni la mejor cámara salvará la prueba de aceptación.
¿No sabe qué configuración se adapta a su pieza? Envíenos una muestra.
Nuestros ingenieros obtendrán imágenes de sus componentes reales, probarán la iluminación y el programa de medición, y le enviarán un informe con una configuración recomendada, sin compromiso ni programación por su parte. Tráiganos las piezas difíciles: bordes estampados reflectantes, piezas moldeadas transparentes, sellos de caucho negro y PCB densas.
Solicitar una prueba gratuita de muestras
Qué enviar: 3–5 piezas conformes a lo largo del intervalo de tolerancia · 2–3 piezas defectuosas conocidas · plano con tolerancias críticas marcadas · material y acabado superficial · volumen diario y tiempo de ciclo objetivo · método de inspección actual.
Qué recibirá: un informe de medición con valores comparados con su plano · la receta de iluminación utilizada · una decisión de viabilidad · una configuración recomendada: K100, serie K móvil o K433. Sus piezas se devuelven con el informe.
Compare configuraciones: K100 de plataforma fija · K221 / K321 de plataforma móvil · K433 de visión dual.