
Kurzübersicht
Eine VMM kombiniert Optik, gesteuerte Beleuchtung, ein Koordinatensystem und Software zur Messung sichtbarer Merkmale. Gehen Sie von Geometrie und Oberfläche aus und validieren Sie anschließend die gewählte Optik, Sensorik, Kalibrierung und das Programm an repräsentativen Bauteilen.
Lesehinweise und Referenzlinks aktualisiert: 10. November 2026.
Beispiele und Auswahlbereiche dienen der Orientierung und stellen keine Abnahmegarantie dar. Prüfen Sie modellspezifische Spezifikationen, Sensorzugänglichkeit, Aufspannung, Umgebungsbedingungen und Messunsicherheit. Veröffentlichte Hinweise zertifizieren keine einzelne Maschine.
Quellen und Modellspezifikationen prüfen · Ihre Anwendung besprechen
Ein Bildmesssystem – auch Bildmessmaschine (VMM), Videomesssystem oder optische Messmaschine genannt – ist ein berührungslos arbeitendes Messgerät, das mit einer Kamera, einem Objektiv, gesteuerter Beleuchtung und einem präzise beweglichen Messtisch ein Bauteilbild erfasst und in reale Maße umwandelt. Stellen Sie es sich als digitales Lineal vor, das ein Bauteil fotografiert, seine Kanten automatisch erkennt und jedes Messergebnis in Millimetern ausgibt.
Ein Bildmesssystem ist im Kern ein Gerät zur räumlichen Zuordnung: Es wandelt ein zweidimensionales Pixelbild in verlässliche reale Maße um. Die Qualität dieser Umwandlung hängt vom Zusammenspiel dreier Faktoren ab – Optik, Kantenerkennung und Kalibrierung. Sie bleibt nur in einer hinsichtlich Temperatur und Vibrationen stabilen Umgebung belastbar.
Stimmen diese Faktoren, verwandelt eine VMM eine der langsamsten und am stärksten bedienerabhängigen Aufgaben der Qualitätsabteilung in eine der schnellsten und am besten wiederholbaren.
Wenn Sie schon einmal einem Qualitätstechniker dabei zugesehen haben, wie er vierzig Bohrungen an einem gestanzten Halter mit einem Messschieber misst, kennen Sie das Problem, das diese Maschine löst. Es ist langsam, ermüdend, und zwei Techniker erhalten nicht exakt dasselbe Ergebnis. Ein Bildmesssystem erledigt dieselbe Aufgabe optisch, in Sekunden und ohne das Bauteil zu berühren – und schreibt die Ergebnisse in einen nachvollziehbaren Bericht.
Was ist ein Bildmesssystem?
Ein Bildmesssystem ist ein berührungslos arbeitendes optisches Messgerät zur Maßprüfung. Das Bauteil wird auf einen Glastisch gelegt und von einer gesteuerten Lichtquelle beleuchtet. Eine Kamera nimmt ein vergrößertes Bild auf, und die Messsoftware lokalisiert die Kanten in diesem Bild und berechnet daraus reale Maße – Längen, Durchmesser, Winkel, Radien, Bohrungspositionen und Konturen.
Drei Eigenschaften kennzeichnen es:
- Berührungslos. Nichts berührt das Werkstück, sodass weiche, dünne oder empfindliche Bauteile nicht durch Antastkräfte verformt werden.
- Bildbasiert. Ausgangspunkt der Messung ist ein Kamerabild und nicht ein mechanischer Taster, der einen Punkt berührt.
- Softwaregesteuert. Kantenerkennung, Geometrieanpassung, Toleranzvergleich und Berichterstellung erfolgen vollständig in der Software. Dadurch sind die Ergebnisse zwischen verschiedenen Bedienern wiederholbar.
Bildmesssysteme sind besonders stark bei 2D- und 2.5D-Aufgaben: Merkmale in einer Ebene – Profile, Lochbilder, Schlitzbreiten, Teilungen, Winkel – sowie Höhen- oder Stufenmessungen, wenn die Maschine über Autofokus verfügt. Sie sind in der Elektronik, Medizintechnik, im Kunststoffspritzguss, in der Stanztechnik, bei Automobilkomponenten und in der Präzisionsbearbeitung weit verbreitet.
Häufiges Missverständnis bei Einsteigern: Eine VMM ist nicht dasselbe wie eine bildbasierte Fehlerprüfung (AOI). AOI beantwortet die Frage „Ist dieses Bauteil gut oder schlecht?“. Ein Bildmesssystem beantwortet „Wie groß ist dieses Merkmal und liegt es innerhalb der Toleranz?“. Das eine bewertet, das andere misst.
Auch bezeichnet als: VMM, Videomesssystem, optische Messmaschine, Bildmessmaschine
Für im Wesentlichen dieselbe Geräteklasse finden Sie verschiedene Bezeichnungen. Die Unterschiede beruhen meist auf regionalen Marketinggewohnheiten und weniger auf technischen Aspekten:
| Bezeichnung | Wo die Bezeichnung verwendet wird |
|---|---|
| Bildmesssystem / Bildmessmaschine (VMM) | Weltweit, am häufigsten in technischen Texten |
| Bildmesssystem | Häufig in Lieferantenkatalogen aus dem asiatisch-pazifischen Raum |
| Videomesssystem / Videomessmaschine | Ältere Bezeichnung aus der Zeit analoger Videokameras |
| Optische Messmaschine | Betont die Optik stärker als die Kamera |
| Bildmessmaschine | Direkte Übersetzung der japanischen und chinesischen Bezeichnung |
| 2.5D-Messmaschine | Betont die 2D-Messung mit zusätzlicher Höhenmessung durch Autofokus |
Gehen Sie beim Vergleich zweier Angebote nicht davon aus, dass unterschiedliche Bezeichnungen unterschiedliche Maschinen bedeuten. Vergleichen Sie die Spezifikationen, nicht das Etikett.
Die 5 wichtigsten Bestandteile einer Bildmessmaschine
Eine VMM ist ein System, kein einzelnes Gerät. Ihre Genauigkeit entsteht aus dem Zusammenspiel von fünf Teilsystemen. Eine Schwäche in einem davon begrenzt die gesamte Maschine.
| Komponente | Ihre Aufgabe | Was Einsteiger wissen sollten |
|---|---|---|
| Industriekamera (CMOS/CCD) | Erfasst das Bild des Bauteils | Mehr Megapixel bedeuten nicht automatisch höhere Genauigkeit – Optik, Beleuchtung und Kalibrierung sind wichtiger |
| Objektiv (telezentrisch oder Zoom) | Erzeugt das vergrößerte Bild | Telezentrische Optik ist ein Kennzeichen messtechnisch hochwertiger Bildsysteme |
| Beleuchtung (Durchlicht, koaxial, Ring, segmentierte LED) | Erzeugt den Kontrast, der eine Kante definiert | Die am stärksten unterschätzte Einflussgröße der gesamten Maschine |
| Präzisionsmesstisch + Maßstäbe (üblicherweise eine Granitbasis mit linearen Messsystemen) | Bewegt das Bauteil und liefert Koordinaten | Dies ist das Referenzlineal der Maschine; Temperaturdrift wirkt sich direkt auf die Ergebnisse aus |
| Messsoftware | Erkennt Kanten, passt Geometrien an, vergleicht mit Toleranzen und erstellt Berichte | Hier liegen die eigentlichen Grundlagen von Wiederholbarkeit und Automatisierung |
Warum telezentrische Objektive wichtig sind
Ein gewöhnliches Objektiv vergrößert nahe Objekte stärker als weiter entfernte. Bei einer Messmaschine wäre das fatal: Zwei identische Bohrungen auf geringfügig unterschiedlichen Höhen würden als unterschiedlich groß gemessen. Ein telezentrisches Objektiv lässt nur Lichtstrahlen zu, die parallel zur optischen Achse verlaufen. Dadurch bleibt die Vergrößerung über die gesamte Schärfentiefe konstant. Liegt ein Bauteil etwas höher oder tiefer, bleibt das gemessene Maß korrekt; lediglich die Bildschärfe verändert sich. Telezentrische Objektive weisen außerdem eine sehr geringe Verzeichnung auf. Die verbleibende Verzeichnung wird bei Präzisionsmaschinen durch Kalibrierung kompensiert. Der Nachteil liegt in der Baugröße: Das Frontelement muss mindestens so breit wie das Sichtfeld sein, weshalb große telezentrische Objektive sperrig und teuer sind.
Warum die Beleuchtung die verborgene Einflussgröße ist
Dasselbe Bauteil kann eine scharfe, messbare Kante oder eine verrauschte, unbrauchbare Kante liefern – allein abhängig von der Beleuchtung. Eine leistungsfähige VMM kombiniert mehrere programmgesteuerte Lichtquellen:
| Beleuchtungsart | Position | Besonders geeignet für | Zu beachten |
|---|---|---|---|
| Durchlicht | Unter dem Messtisch | Durchgehende Merkmale und Außenkonturen undurchsichtiger Bauteile – erzeugt eine scharfe Silhouette | Nur für undurchsichtige Bauteile |
| Koaxialbeleuchtung (durch das Objektiv) | Entlang der optischen Achse | Flache, glänzende bearbeitete Oberflächen und Bohrungen in massiven Bauteilen | Blendreflexe auf rauen Oberflächen |
| Ringbeleuchtung | Um das Objektiv | Allgemeine Kanten auf der Oberseite | Sehr flach geneigte oder wenig erhabene Merkmale |
| Mehrwinkelbeleuchtung / segmentierte LED | Quadranten um das Objektiv | Abgestufte, geneigte oder vertiefte Kanten; Bauteile mit unterschiedlichen Oberflächen | Programmierung für jedes Merkmal erforderlich |
| Polarisiertes Licht | Filter an Lichtquelle und Objektiv | Glänzende Kunststoffe, lackierte oder transparente Bauteile | Verringert die Lichtintensität geringfügig |
Die genaueste Beleuchtungsart ist Durchlicht: Ein undurchsichtiges Bauteil erscheint als schwarze Silhouette vor einem hellen Feld und erzeugt an jeder Kante den steilstmöglichen Helligkeitsgradienten. Befindet sich das Merkmal auf der Oberseite, wechseln Bediener zu Koaxial- oder Ringbeleuchtung. Bei schwierigen Bauteilen beleuchtet ein Programm nur den Quadranten, der eine bestimmte Kante sichtbar macht, und unterdrückt gleichzeitig Blendreflexe in allen anderen Bereichen.
Betrachten Sie die Beleuchtung als Teil des Messprogramms und nicht als einmalige Einstellung. Eine zwischen Chargen veränderte Beleuchtung ohne entsprechende Neuprogrammierung zählt in der Praxis zu den häufigsten Ursachen für driftende Messergebnisse.
Wie funktioniert eine VMM? Schritt für Schritt
Dieser Punkt überrascht die meisten Einsteiger: Eine Kamera erfasst keine Millimeter. Sie erfasst ein Pixelraster, und jedes Pixel speichert lediglich Helligkeit. Im Bild ist nirgendwo eine physikalische Einheit enthalten. Die eigentliche Aufgabe der Maschine besteht darin, Bilddaten in räumliche Messwerte umzuwandeln. Diese Umwandlung erfolgt in fünf Schritten.
Schritt 1 – Bauteil auflegen und beleuchten
Das Bauteil liegt auf dem Glastisch. Der Bediener oder das Programm wählt die Beleuchtung aus. Für eine Konturmessung wird Durchlicht verwendet, für eine Bohrung auf einer massiven Oberfläche Koaxial- oder Ringbeleuchtung.
Schritt 2 – Bild aufnehmen
Kamera und Objektiv erzeugen ein vergrößertes Graustufenbild. Noch wurde nichts gemessen – es gibt lediglich ein Bild.
Schritt 3 – Kalibrieren: das „digitale Lineal“ aufbauen
Um Pixel in Millimeter umzuwandeln, wird das System an einem Referenzprüfkörper kalibriert – üblicherweise einer Glaskalibrierplatte mit bekannten, rückführbaren Abständen. Die Software erfasst den Zusammenhang zwischen Bildkoordinaten und physikalischen Koordinaten. In Präzisionssystemen ermittelt und kompensiert sie zudem Objektivverzeichnung und Perspektivfehler.
Vergleich: Erst die Kalibrierung macht aus einem Foto eine Karte. Ohne Maßstabsleiste sagt ein Foto nichts über Entfernungen aus. Mit einer solchen Leiste hat jedes Pixel eine definierte physikalische Größe.
Schritt 4 – Die Kante mit Subpixelpräzision finden
In einem realen Bild ist eine Grenze keine saubere Linie. Sie ist ein mehrere Pixel breiter, allmählicher Graustufenübergang, verursacht durch Beugung, Sensorrauschen und Oberflächenbeschaffenheit. Eine VMM verwendet deshalb keinen einfachen Schwarz-Weiß-Schwellenwert. Sie analysiert den Graustufengradienten und bestimmt die stabilste Grenzposition innerhalb dieses Übergangs – häufig mit einer Auflösung bis auf einen Bruchteil eines Pixels (Subpixel-Kantenerkennung).
Deshalb lässt sich eine gut beleuchtete, kontrastreiche Kante äußerst präzise lokalisieren, während eine unscharfe oder abgeschattete Kante selbst die beste Kamera überfordert. Die Mathematik kann keinen Kontrast erzeugen, den die Beleuchtung nicht bereitstellt.
Schritt 5 – Geometrien anpassen und Bericht erstellen
Kantenpunkte werden an geometrische Elemente angepasst – Punkte, Linien, Kreise und Bögen. Die Software berechnet die angeforderten Maße: Abstände, Durchmesser, Winkel, Radien und Position. Sie vergleicht jedes Ergebnis mit der Zeichnungstoleranz, kennzeichnet Gut/Schlecht und exportiert einen Bericht mit Zahlenwerten, Bildern und Überlagerungen. Auf CNC-Maschinen läuft diese gesamte Abfolge unbeaufsichtigt ab, Merkmal für Merkmal.
Ob ein Zahlenwert vertrauenswürdig ist, hängt letztlich von drei Dingen ab: dem optischen Abbildungssystem, der Kantenerkennungsmethode und dem Kalibriermodell. Ist eines davon instabil, driften die Ergebnisse – selbst wenn der Ablauf identisch erscheint.
Was kann eine VMM messen?
Grundmerkmale: Punkte, Linien, Kreise und Bögen, Winkel, Abstände, Radien, Schlitzbreiten, Bohrungsdurchmesser und relative Bohrungspositionen, Konturen und Profile.
Geometrische Toleranzen (2D): Position, Konzentrizität, Kreisform/Rundheit, Linienprofil, Parallelität und Rechtwinkligkeit innerhalb der Messebene.
2.5D-Merkmale: Mit Autofokus kann die Z-Achse Höhenunterschiede, Stufenhöhen und die Ebenheit über einer Oberfläche messen. Einige Maschinen setzen mehrere fokussierte Bilder zu einem einzigen Bild mit erweiterter Schärfentiefe zusammen.
Die Grenzen: Eine Kamera kann nur messen, was sie sieht. Tiefe Innenbohrungen, Hinterschneidungen, geschlossene Hohlräume, verdeckte Bezüge und echte 3D-Freiformflächen sind Aufgaben für ein taktiles KMG oder eine Multisensormaschine mit taktilem Taster oder Lasersensor.
Arten von Bildmessmaschinen
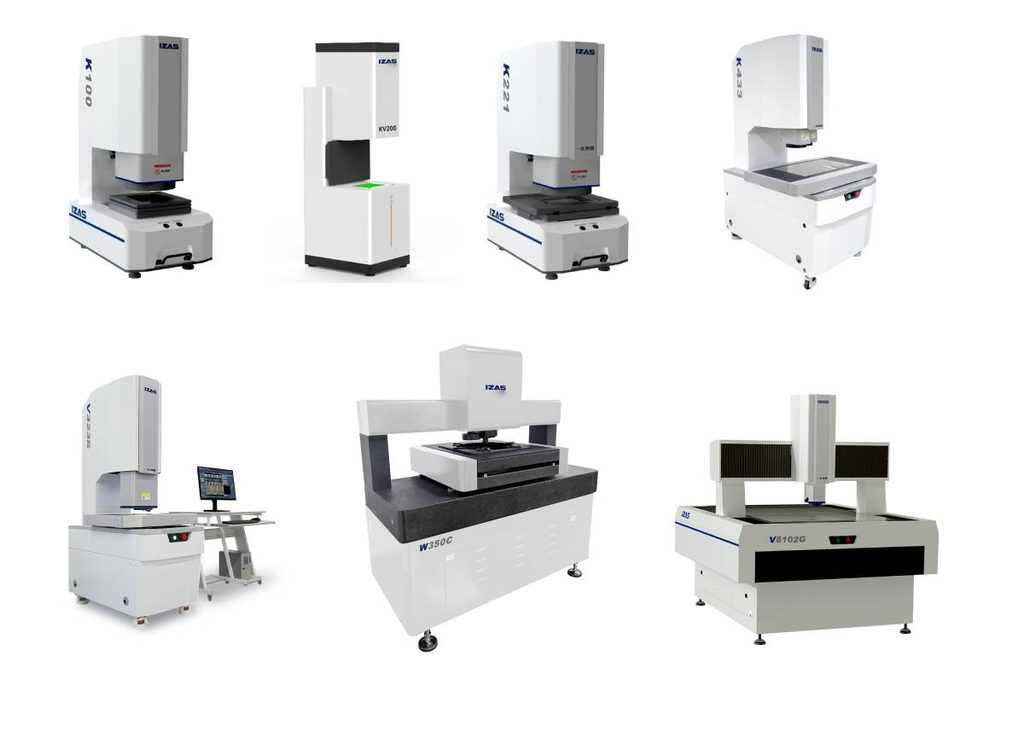
| Typ | Bedienung | Typischer Verfahrweg (X–Y) | Besonders geeignet für |
|---|---|---|---|
| Manuelles / halbautomatisches Tischgerät | Bediener bewegt den Messtisch von Hand oder per Joystick | 100–250 mm | Prüfung kleiner Stückzahlen, Erstmusterfreigabe, Nacharbeitskontrollen, Werkzeugbau |
| CNC-Bildmesssystem | Programmierter Ablauf wird selbstständig ausgeführt | 200–600 mm | Wiederkehrende Fertigungsprüfung, Messlabore, Serienprüfung mit engen Toleranzen |
| Schnellmessung / „Flash“-Messung | Bauteil auflegen, eine Taste drücken | 100–200 mm Sichtfeld | Gut-/Schlechtprüfung hoher Stückzahlen in der Fertigung, Hunderte identische Teile |
| Multisensorsystem (Bildmessung + taktiler Taster + Laser) | Vollständige CNC-Steuerung, mehrere Sensoren mit gemeinsamem Koordinatensystem | 200–650 mm | Bauteile, die sowohl optische Geschwindigkeit als auch 3D-Zugänglichkeit benötigen – tiefe Bohrungen, Hinterschneidungen, Oberflächenprofil |
| Großformatige Portalbauweise | Vollständig CNC-gesteuerte Brückenstruktur | 600 mm und mehr | Leiterplattennutzen, Glas, Blech, große Stanzteile |
Bezeichnungen, denen Sie begegnen werden: Mitutoyo Quick Vision, Zeiss O-INSPECT, Hexagon OPTIV, OGP SmartScope, Nikon NEXIV, Werth ScopeCheck sowie die Serien Keyence IM / LM. Die erste Gruppe steht für CNC- und Multisensorplattformen in Laborqualität. Maschinen nach dem Keyence-Prinzip waren Vorreiter der Ein-Tasten-Kategorie für die Fertigung: Ein Bediener ohne messtechnische Ausbildung kann ein Bauteil auflegen, eine Taste drücken und innerhalb von Sekunden einen vollständigen Bericht erhalten.
VMM im Einsatz: 3 Praxisbeispiele
Beispiel 1 – Elektroniksteckverbinder: Stiftabstand und Koplanarität
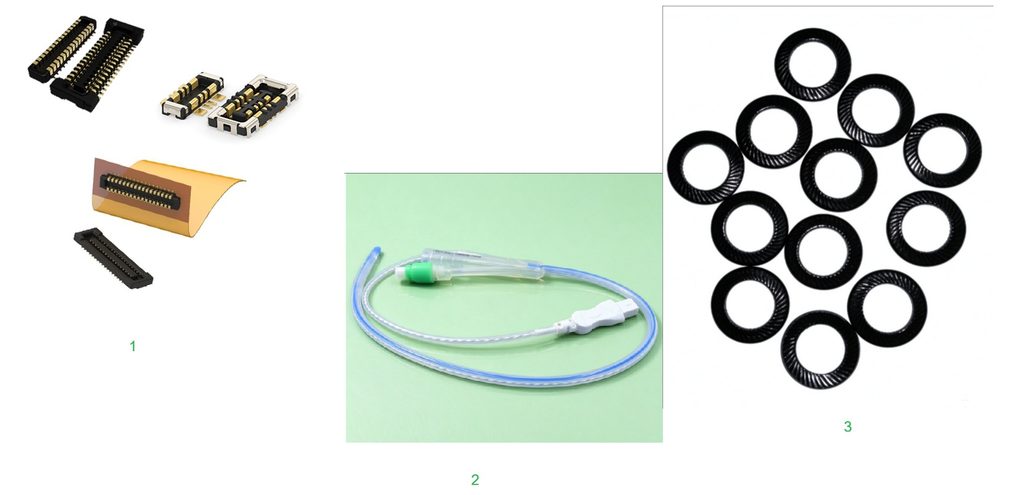
Das Bauteil: ein feinpoliger Steckverbinder mit Dutzenden gestanzten Stiften.
Gemessen werden: Stiftteilung (Abstand), Stiftbreite, Spitzenposition und Koplanarität der Stiftspitzen.
Warum eine VMM: Die Stifte sind dünn und elastisch. Ein Kontakttaster drückt sie zur Seite und verfälscht den Messwert. Außerdem sind es viel zu viele Merkmale für eine manuelle Messung. Ein Programm kann in einem Zyklus jeden Stift abarbeiten und alle Ergebnisse protokollieren, sodass eine einzige Aufspannung Dutzende manuelle Messungen ersetzt. Sind Stifte verbogen, fehlen sie oder liegen sie außerhalb der Ebene, lässt sich das Bauteil nicht zuverlässig auf der Leiterplatte verlöten.
Beispiel 2 – Medizinischer Katheter oder Silikondichtung: Innendurchmesser und Wanddicke
Das Bauteil: ein extrudierter Katheterschlauch oder eine geformte Silikondichtung.
Gemessen werden: Innen- und Außendurchmesser, Wanddicke sowie die Übereinstimmung des Profils mit den Vorgaben.
Warum eine VMM: Das Material ist weich. Jede Kontaktkraft komprimiert es, und das gemessene Maß hängt davon ab, wie stark gedrückt wurde. Die berührungslose optische Messung beseitigt diese Einflussgröße vollständig. Das ist keine rein theoretische Frage: Der Lumendurchmesser beeinflusst die Medikamentendosierung im Katheter, und die Dichtungsgeometrie entscheidet darüber, ob eine Infusionsverbindung leckt. Die Herstellung von Medizinprodukten erfolgt zudem unter dokumentierten Qualitätssystemen, die rückführbare, wiederholbare Aufzeichnungen verlangen. VMM-Software erzeugt diese automatisch.
Beispiel 3 – Gestanzte Dichtung: Profil im Vergleich zu CAD
Das Bauteil: eine flache gestanzte Dichtung oder Unterlegscheibe mit komplexer Außenkontur.
Gemessen werden: das vollständige 2D-Profil im Vergleich zum CAD-Modell sowie Bohrungspositionen und Schlitzbreiten.
Warum eine VMM: Die frühere Methode war ein Profilprojektor: Die Silhouette wurde auf einen Glasschirm projiziert und visuell mit einer gezeichneten Vorlage verglichen. Das funktioniert, hängt aber vom Urteil des Bedieners ab und liefert keine Daten. Eine VMM misst dieselbe Silhouette in Sekunden, überlagert sie mit der CAD-Datei, gibt die Abweichung an jedem Punkt aus und speichert das Ergebnis. Da Dichtungen und Dichtelemente flach, dünn und flexibel sind, entsprechen sie nahezu ideal dem Einsatzbereich einer VMM.
Ein kurzes viertes Beispiel: spritzgegossene Kunststoffgehäuse – Verzug, Schwindung, Positionen von Vorsprüngen und Angussreste werden in großen Stückzahlen gemessen, um Formenverschleiß zu erkennen, bevor Ausschuss entsteht.
VMM im Vergleich zu Messschiebern, Profilprojektoren und KMG
Neue Käufer fragen häufig: „Welches ist besser?“. Es ist kein Wettbewerb – die vier Werkzeuge liegen an unterschiedlichen Punkten einer Kurve zwischen Geschwindigkeit und Messfähigkeit.
| Messschieber / Bügelmessschrauben | Optischer Komparator (Profilprojektor) | VMM | KMG | |
|---|---|---|---|---|
| Kontakt | Berührend | Berührungslos | Berührungslos | Berührend (oder Multisensor) |
| Geschwindigkeit | Langsam, jeweils ein Merkmal | Mittel | Schnell – Sekunden für Dutzende Merkmale | Langsam – Minuten |
| Datenausgabe | Manuelle Aufzeichnung | Überwiegend visuell | Vollständige digitale Daten, SPC, Überlagerungen | Vollständige digitale Daten, geometrische Tolerierungen |
| Typische Genauigkeit | ~10–25 µm, bedienerabhängig | ~5–10 µm | Üblicherweise 1.5–3 µm zuzüglich eines längenabhängigen Anteils | Sehr hoch bei räumlichen 3D-Aufgaben |
| Besonders gut geeignet für | Schnelle Einzelprüfungen am Arbeitsplatz | 2D-Silhouettenvergleich | 2D-/2.5D-Merkmale an kleinen, dünnen, weichen oder merkmalsreichen Bauteilen | 3D-Geometrie, Bezüge, tiefe Bohrungen, Freiformflächen |
| Am wenigsten geeignet für | Viele Merkmale, weiche Bauteile | Alles, was Zahlenwerte oder 3D erfordert | Verdeckte Merkmale, echte 3D-Form | Empfindliche Bauteile, hoher Durchsatz bei 2D |
Die praktische Antwort: Viele Fabriken nutzen beide Systeme. Das Bildmesssystem prüft die Produktion schnell und erkennt Ausreißer; anschließend wird das KMG zur eingehenden Analyse der fehlerhaften Teile eingesetzt. Multisensormaschinen gibt es gerade deshalb, um dasselbe Bauteil nicht zweimal messen zu müssen: Jeder Sensor misst in einer einzigen Aufspannung im selben Koordinatensystem. Dadurch entfällt der Umspannfehler, der beim Wechsel eines Bauteils zwischen zwei Maschinen entsteht.
So lesen Sie die Genauigkeitsspezifikation einer VMM
Hier werden die meisten Erstkäufer in die Irre geführt. Es lohnt sich daher, genauer hinzusehen.
Genauigkeit ist eine Formel, keine einzelne Zahl
Eine glaubwürdige VMM-Spezifikation wird als E = a + L/K (µm) angegeben, wobei L die gemessene Länge in Millimetern ist. Eine Maschine könnte beispielsweise mit (1.5 + 5L/1000) µm spezifiziert sein. Der konstante Anteil (1.5 µm) ist die Grundabweichung nahe der Länge null, bestimmt durch Kantenerkennung, Maßstabsauflösung und Optik. Der proportionale Anteil wächst mit der Entfernung: Bei L = 200 mm kommen 1.0 µm hinzu, bei L = 400 mm sind es 2.0 µm.
Aufgrund des längenabhängigen Anteils ist eine Genauigkeitsangabe bedeutungslos, wenn nicht auch die Länge genannt wird, für die sie gilt. Vergleichen Sie zwei Angebote immer bei derselben Länge, derselben Achsenangabe (eine Achse oder die gesamte Ebene) und derselben Referenztemperatur.
Achten Sie auf ISO 10360-7
Bildmessmaschinen sind Koordinatenmessgeräte, deren Abnahmeprüfung unter die Normenreihe ISO 10360 fällt. Der für bildgebende Systeme maßgebliche Teil ist ISO 10360-7. Er definiert Abnahme- und Bestätigungsprüfungen sowie die Angabe der maximal zulässigen Abweichung (MPE) durch den Hersteller. Laser- und konfokale Punktsensoren werden gesondert in ISO 10360-8 behandelt.
Neben der Längenmessabweichung vervollständigen zwei weitere angegebene Werte das Bild:
- PF2D (Antast-/Formabweichung) – beschreibt, wie wiederholbar das bildgebende System ein einzelnes Merkmal lokalisiert; das optische Gegenstück zur Formabweichung eines taktilen Tasters.
- Wiederholbarkeit – die Streuung wiederholter Messungen desselben Merkmals unter identischen Bedingungen.
Ein allein angegebener Wert zur Einzelpunkt-Wiederholbarkeit ist eine Marketingkennzahl. Fordern Sie bei engem Toleranzbudget den vollständigen Abnahmebericht nach ISO 10360-7 an.
Drei Fallen für Einsteiger
- Der hervorgehobenen Zahl glauben. Die Genauigkeit im Datenblatt wird unter Laborbedingungen gemessen. In der Messtechnik ist die Temperatur wichtiger als in nahezu jedem anderen Bereich: Angaben nach ISO 10360 beziehen sich auf 20 °C, und Glasmaßstäbe sowie Granitbasen dehnen sich bei Erwärmung aus. Präzisionsinstallationen halten ±1 °C bei einem Gradienten unter 1 °C pro Stunde und pro Meter ein und stellen die Maschine schwingungsisoliert auf. Eine Maschine, die in einem kontrollierten Raum Spezifikationen im Submikrometerbereich erfüllt, kann in einer unkontrollierten Fertigungsumgebung deutlich darüber hinausdriften.
- Die Beleuchtung einmal einstellen und dann vergessen. Die Beleuchtung gehört ebenso wie Messtischbewegungen und Kantenerkennungseinstellungen in das Messprogramm. Programmieren Sie sie bei einem Bauteil- oder Chargenwechsel neu.
- Aufspannung und Sauberkeit ignorieren. Staub, Fingerabdrücke auf dem Glas und ein nicht eben aufliegendes Bauteil verschieben die Kante – und damit den Messwert.
Vorteile und Grenzen
Glossar
| Begriff | Einfach erklärt |
|---|---|
| FOV (Sichtfeld) | Wie viel vom Bauteil die Kamera in einem Bild sieht |
| Telezentrisch | Eine Objektivbauweise, bei der sich die Vergrößerung nicht mit der Bauteilhöhe ändert – entscheidend für genaue Messungen |
| Subpixel | Lokalisierung einer Kante mit einer feineren Präzision als einem Kamerapixel |
| MPE | Maximal zulässige Abweichung – die nach ISO 10360 angegebene Genauigkeitsgrenze |
| ISO 10360-7 | Die Norm für die Abnahmeprüfung von Messmaschinen mit Bildsensorik |
| 2.5D | 2D-Messung plus Höhenmessung per Autofokus – kein echtes 3D |
| Multisensor | Eine Maschine, die eine Kamera mit einem taktilen Taster und/oder Lasersensor kombiniert |
Vorteile
- Berührungslos – keine Antastkraft, keine Verformung, kein Sensorverschleiß
- Schnell – Dutzende Merkmale in Sekunden, insbesondere bei CNC- und Schnellmessmaschinen
- Wiederholbar – die Software trifft jedes Mal dieselbe Entscheidung, unabhängig von Erfahrung oder Ermüdung des Bedieners
- Standardmäßig digital – Daten, Bilder, Überlagerungen, SPC und rückführbare Aufzeichnungen werden automatisch ausgegeben
- Schonend für empfindliche Bauteile – ideal für dünne, weiche, flexible oder leicht verkratzbare Komponenten
Grenzen
- Es lässt sich nur messen, was die Kamera sehen kann – keine verdeckten Merkmale, tiefen Bohrungen oder Hinterschneidungen
- Transparente, stark reflektierende und kontrastarme Bauteile erfordern sorgfältig gewählte Beleuchtung und teilweise spezielle Sensoren
- Echte räumliche 3D-Toleranzprüfungen sind die Domäne eines KMG oder einer Multisensormaschine
- Die Genauigkeit hängt von der Umgebung ab: Temperaturstabilität, Vibrationen und Sauberkeit
- Große telezentrische Optiken sind teuer, weshalb große Sichtfelder überproportional mehr kosten
Ist eine VMM für Sie geeignet? Eine Checkliste mit 5 Fragen
Wenn Sie die meisten dieser Fragen mit Ja beantworten, ist ein Bildmesssystem vermutlich die richtige erste Investition in die Messtechnik:
- Ist das Bauteil flach, klein, dünn oder leicht verformbar? Berührungslose Messung zahlt sich sofort aus.
- Betreffen die kritischen Maße überwiegend ebene Merkmale – Bohrungen, Schlitze, Profile, Winkel und Positionen?
- Hat ein Bauteil mehr als etwa zehn zu prüfende Merkmale? Die manuelle Messung wird schon weit davor zum Engpass.
- Ist Ihr tägliches Prüfvolumen so hoch, dass Geschwindigkeit zählt? Wenn Sie täglich Hunderte Teile prüfen, summieren sich Sekunden pro Teil schnell.
- Liegen Ihre Toleranzen im Mikrometerbereich, ohne echte 3D-Bezüge zu erfordern? Wenn Sie räumliche geometrische Toleranzprüfungen benötigen, wählen Sie direkt ein KMG oder eine Multisensorplattform.
Ein sinnvoller Entwicklungspfad: Beginnen Sie für überwiegend optische Aufgaben mit einem 2D-/2.5D-Bildmesssystem. Nutzen Sie für ausschließlich taktil zugängliche Merkmale weiterhin ein KMG oder einen externen Dienstleister. Wechseln Sie erst zu einer Multisensormaschine, wenn das Prüfvolumen die Zusammenführung beider Aufgaben in einem Zyklus rechtfertigt.
Häufige Fragen
Wofür wird ein Bildmesssystem eingesetzt?
Es dient zur berührungslosen Maßprüfung – zur Messung von Längen, Durchmessern, Winkeln, Bohrungspositionen und Konturen an kleinen, dünnen, weichen oder merkmalsreichen Bauteilen. Typische Anwender sind Hersteller aus Elektronik, Medizintechnik, Kunststoffverarbeitung, Stanztechnik und Präzisionsbearbeitung.
Was unterscheidet eine VMM von einem KMG?
Eine VMM misst optisch und berührungslos, ist besonders leistungsfähig bei 2D-/2.5D-Merkmalen und arbeitet schnell. Ein KMG berührt das Bauteil mit einem Taster, ist besonders leistungsfähig bei echten 3D-Geometrien und räumlichen Toleranzen und arbeitet langsamer. Beide ergänzen sich; Multisensormaschinen vereinen sie in einem Gestell.
Wie genau ist eine Bildmessmaschine?
Seriöse Maschinen geben die Genauigkeit nach ISO 10360-7 als Formel an, typischerweise etwa 1.5–3 µm zuzüglich eines längenabhängigen Anteils, gemessen bei 20 °C unter kontrollierten Bedingungen. Die tatsächlichen Ergebnisse in der Fertigung streuen stärker als die Laborwerte.
Ist ein Bildmesssystem dasselbe wie eine optische Messmaschine?
In der Praxis ja. Die beiden Begriffe werden ebenso wie Videomesssystem und Bildmessmaschine synonym verwendet. Vergleichen Sie die Spezifikationen statt der Bezeichnungen.
Wie viel kostet eine VMM?
Das hängt stark von Verfahrweg, Optik, Automatisierung und Sensorik ab. Manuelle Tischgeräte der Einstiegsklasse kosten einige Tausend bis einige Zehntausend US-Dollar; CNC-Systeme der Mittelklasse liegen im Zehntausenderbereich. Großformatige oder Multisensorplattformen können deutlich darüber liegen. Planen Sie neben der Maschine auch Kalibrierung, Schulung und die Kontrolle der Umgebungsbedingungen ein.
Müssen VMMs kalibriert werden?
Ja. Durch die Kalibrierung wird die Zuordnung von Pixeln zu Millimetern festgelegt. Neben der regelmäßigen formalen Kalibrierung gehören tägliche Prüfungen an einem Referenzprüfkörper zur üblichen Praxis in jedem Betrieb, der die Maschine für dokumentierte Prüfaufgaben nutzt.
Öffentliche Referenzen und nächste Schritte
- ISO 10360-7:2011 – bildgebende Antastsysteme: Anwendungsbereich und Rahmen für Abnahme- und Bestätigungsprüfungen geeigneter kartesischer Systeme im Einzelpunktmodus; kein Zertifikat für jede optische Maschine.
- NIST – Messunsicherheit: Hintergrund zur Bewertung der Messunsicherheit; Auflösung und Wiederholbarkeit allein belegen keine aufgabenspezifische Messfähigkeit.
- Spezifikationen der festen K100-Plattform · Spezifikationen des K433 mit dualem Bildsystem · Spezifikationen der Bildmessung der S-Serie.
Vereinbaren Sie für Ihre eigene Bewertung die zu messenden Merkmale und Bezüge, Aufspannung, Programm- und Sensorkonfiguration, Umgebungsbedingungen, Kalibrierreferenzen, Wiederholungen, Unsicherheitsbewertung, Abgrenzung der Zykluszeit und Entscheidungsregeln für die Abnahme. Kundenzeichnungen und tatsächliche Messberichte werden hier nicht veröffentlicht.