
Résumé rapide
Une VMM associe optique, éclairage contrôlé, système de coordonnées et logiciel pour mesurer les caractéristiques visibles. Commencez par la géométrie et la surface, puis validez les optiques, capteurs, étalonnage et programme choisis sur des pièces représentatives.
Guide de lecture et liens de référence mis à jour le 10 novembre 2026.
Les exemples et plages de sélection sont indicatifs et ne constituent pas des garanties de réception. Confirmez les caractéristiques propres au modèle, l’accès des capteurs, le montage, les conditions d’environnement et l’incertitude de mesure. Les indications publiées ne certifient pas une machine individuelle.
Vérifier les sources et les caractéristiques des modèles · Discuter de votre application
Un système de mesure par vision, également appelé machine de mesure par vision (VMM), système de mesure vidéo ou machine de mesure optique, est un appareil sans contact utilisant une caméra, un objectif, un éclairage contrôlé et une platine mobile de précision pour acquérir l’image d’une pièce et la convertir en dimensions réelles. Imaginez une règle numérique qui photographie la pièce, détecte automatiquement ses contours et fournit chaque mesure en millimètres.
Un système de mesure par vision est avant tout un dispositif de cartographie spatiale : il prend une image bidimensionnelle de pixels et la convertit en dimensions réelles fiables. La qualité de cette conversion dépend de trois éléments agissant ensemble — optique, détection des contours et étalonnage — et ne se maintient que dans un environnement stable en température et en vibrations.
Si ces éléments sont maîtrisés, une VMM transforme l’une des tâches les plus lentes et les plus dépendantes de l’opérateur au service qualité en l’une des plus rapides et des plus répétables.
Si vous avez déjà vu un technicien qualité mesurer quarante trous d’un support embouti au pied à coulisse, vous comprenez le problème résolu par cette machine. C’est lent, fatigant, et deux techniciens n’obtiendront pas exactement la même réponse. Un système de mesure par vision réalise optiquement la même tâche en quelques secondes, sans toucher la pièce, et consigne les résultats dans un rapport auditable.
Qu’est-ce qu’un système de mesure par vision ?
Un système de mesure par vision est un instrument de métrologie optique sans contact utilisé pour le contrôle dimensionnel. La pièce est placée sur une table en verre, éclairée par une source contrôlée, puis une caméra acquiert une image agrandie. Le logiciel repère les contours dans cette image et en calcule les dimensions réelles : longueurs, diamètres, angles, rayons, positions de trous et profils.
Trois propriétés le définissent :
- Sans contact. Rien ne touche la pièce ; les pièces souples, minces ou délicates ne sont donc pas déformées par un effort de palpage.
- Fondé sur l’image. La mesure part d’une image de caméra plutôt que d’un palpeur mécanique touchant un point.
- Piloté par logiciel. Détection des contours, ajustement géométrique, comparaison aux tolérances et rapports sont entièrement réalisés par logiciel, ce qui rend le résultat répétable d’un opérateur à l’autre.
Les systèmes de mesure par vision excellent dans les tâches 2D et 2.5D : caractéristiques situées dans un plan — profils, motifs de trous, largeurs de rainures, pas, angles — auxquelles s’ajoutent les mesures de hauteur ou de marche lorsque la machine possède une mise au point automatique. Ils sont largement utilisés en électronique, dispositifs médicaux, injection plastique, emboutissage, composants automobiles et usinage de précision.
Confusion fréquente chez les débutants : une VMM n’est pas un système de détection de défauts par vision industrielle, ou AOI. L’AOI répond à « cette pièce est-elle bonne ou mauvaise ? ». Un système de mesure par vision répond à « quelle est la dimension de cette caractéristique et respecte-t-elle la tolérance ? ». L’un juge, l’autre mesure.
Autres appellations : VMM, système de mesure vidéo, machine de mesure optique, machine de mesure par image
Vous rencontrerez plusieurs noms pour une même catégorie d’instruments ; les différences tiennent surtout aux habitudes commerciales régionales plutôt qu’à la technique :
| Désignation | Où cette appellation apparaît |
|---|---|
| Système / machine de mesure par vision (VMM) | Dans le monde entier, le plus courant dans la documentation technique |
| Système de mesure par vision | Courant dans les catalogues des fournisseurs d’Asie-Pacifique |
| Système / machine de mesure vidéo | Terme plus ancien, issu de l’époque des caméras vidéo analogiques |
| Machine de mesure optique | Met l’accent sur l’optique plutôt que sur la caméra |
| Machine de mesure par image | Traduction directe de l’usage japonais et chinois |
| Machine de mesure 2.5D | Souligne la mesure 2D complétée par la hauteur via la mise au point automatique |
Lorsque vous comparez deux devis, ne supposez pas que des noms différents désignent des machines différentes. Comparez les caractéristiques, pas l’étiquette.
Les 5 éléments clés d’une machine de mesure par vision
Une VMM est un système, pas un appareil isolé. Son exactitude résulte de la coopération de cinq sous-systèmes, et la faiblesse de l’un d’eux limite l’ensemble de la machine.
| Composant | Rôle | Ce que les débutants doivent savoir |
|---|---|---|
| Caméra industrielle CMOS/CCD | Acquiert l’image de la pièce | Davantage de mégapixels ne signifie pas automatiquement plus d’exactitude : optique, éclairage et étalonnage comptent davantage |
| Objectif télécentrique ou zoom | Forme l’image agrandie | L’optique télécentrique caractérise la vision de qualité métrologique |
| Éclairage : rétroéclairage, coaxial, annulaire, LED segmentées | Crée le contraste qui définit un contour | La variable la plus sous-estimée de toute la machine |
| Platine de précision et règles, généralement sur base en granit avec codeurs linéaires | Déplace la pièce et fournit les coordonnées | C’est la règle de référence de la machine ; la dérive thermique affecte directement les résultats |
| Logiciel de mesure | Détecte les contours, ajuste la géométrie, compare aux tolérances et produit les rapports | C’est là que se concrétisent la répétabilité et l’automatisation |
Pourquoi les objectifs télécentriques sont importants
Un objectif classique agrandit davantage les objets proches que les objets éloignés. Sur une machine de mesure, c’est désastreux : deux trous identiques à des hauteurs légèrement différentes seraient mesurés à des tailles différentes. Un objectif télécentrique n’accepte que les rayons lumineux parallèles à l’axe optique ; le grossissement reste donc constant sur toute sa profondeur de champ. Si une pièce se trouve un peu plus haut ou plus bas, sa dimension mesurée reste correcte et seule la netteté change. Les objectifs télécentriques présentent aussi une très faible distorsion, dont le résidu est compensé par étalonnage sur les machines de précision. La contrepartie est leur taille : l’élément frontal doit être au moins aussi large que le champ de vision, ce qui rend les grands objectifs télécentriques volumineux et coûteux.
Pourquoi l’éclairage est la variable cachée
La même pièce peut donner un contour net et mesurable ou un contour bruité et inutilisable, uniquement selon la façon dont elle est éclairée. Une VMM performante combine plusieurs sources commandées par programme :
| Éclairage | Position | Usage privilégié | Point de vigilance |
|---|---|---|---|
| Rétroéclairage transmis | Sous la platine | Caractéristiques débouchantes et contours extérieurs des pièces opaques ; produit une silhouette nette | Pièces opaques uniquement |
| Coaxial, à travers l’objectif | Le long de l’axe optique | Surfaces usinées planes et brillantes, trous sur une pièce pleine | Reflets sur les surfaces rugueuses |
| Éclairage annulaire | Autour de l’objectif | Contours généraux de la face supérieure | Caractéristiques à très faible angle ou peu profondes |
| LED multiangles / segmentées | Quadrants autour de l’objectif | Contours de marches, inclinés ou en retrait ; pièces à surfaces variées | Programmation nécessaire pour chaque caractéristique |
| Lumière polarisée | Filtres sur la source et l’objectif | Plastiques brillants, pièces peintes ou transparentes | Réduit légèrement l’intensité lumineuse |
Le mode le plus exact est le rétroéclairage transmis : une pièce opaque devient une silhouette noire sur fond clair, produisant le gradient de luminosité le plus abrupt possible à chaque contour. Lorsque la caractéristique se trouve sur la face supérieure, l’opérateur passe à l’éclairage coaxial ou annulaire. Sur les pièces difficiles, un programme peut n’allumer que le quadrant révélant un contour précis tout en supprimant les reflets ailleurs.
Traitez l’éclairage comme une partie du programme de mesure, pas comme un réglage effectué une seule fois. Modifier l’éclairage entre les lots sans reprogrammer est l’une des causes les plus courantes de dérive des résultats en atelier.
Comment fonctionne une VMM ? Étape par étape
Voici ce qui surprend la plupart des débutants : une caméra ne capture pas des millimètres. Elle capture une grille de pixels, chacun n’enregistrant que la luminosité. Aucune unité physique ne se trouve dans l’image. Le véritable travail de la machine consiste à convertir ces données en mesures spatiales, en cinq étapes.
Étape 1 — Poser et éclairer la pièce
La pièce repose sur la table en verre. L’opérateur ou le programme choisit l’éclairage. On utilise le rétroéclairage pour mesurer un contour ; pour un trou sur une surface pleine, l’éclairage coaxial ou annulaire.
Étape 2 — Acquérir l’image
La caméra et l’objectif produisent une image agrandie en niveaux de gris. Rien n’a encore été mesuré : il n’existe qu’une image.
Étape 3 — Étalonner : construire la « règle numérique »
Pour convertir les pixels en millimètres, le système est étalonné à l’aide d’un artefact de référence, généralement une plaque de verre portant des distances connues et traçables. Le logiciel enregistre la relation entre les coordonnées de l’image et les coordonnées physiques. Dans les systèmes de précision, il cartographie et compense aussi la distorsion de l’objectif et l’erreur de perspective.
Analogie : l’étalonnage transforme une photographie en carte. Sans barre d’échelle, une photo ne renseigne pas sur la distance. Avec une échelle, chaque pixel possède une taille physique définie.
Étape 4 — Trouver le contour avec une précision subpixel
Dans une image réelle, une frontière n’est pas une ligne parfaitement nette. C’est une transition progressive de niveaux de gris sur plusieurs pixels, due à la diffraction, au bruit du capteur et à l’état de surface. Une VMM n’applique donc pas un simple seuil noir/blanc. Elle analyse le gradient des niveaux de gris et détermine la position la plus stable de la frontière dans cette transition, souvent à une fraction de pixel près : c’est la détection subpixel des contours.
C’est pourquoi un contour bien éclairé et très contrasté peut être localisé avec une extrême précision, tandis qu’un contour flou ou dans l’ombre met en échec même la meilleure caméra. Le calcul ne peut pas inventer un contraste que l’éclairage n’a pas créé.
Étape 5 — Ajuster la géométrie et produire le rapport
Les points de contour sont ajustés à des éléments géométriques — points, lignes, cercles, arcs — et le logiciel calcule les dimensions demandées : distances, diamètres, angles, rayons, position. Il compare chaque résultat à la tolérance du plan, indique la conformité et exporte un rapport avec données numériques, images et superpositions. Sur une machine CNC, toute cette séquence s’exécute sans surveillance, caractéristique après caractéristique.
Trois éléments déterminent finalement la fiabilité du chiffre : le système d’imagerie optique, la méthode de détection des contours et le modèle d’étalonnage. Si l’un des trois est instable, les résultats dérivent, même si la procédure semble identique.
Que peut mesurer une VMM ?
Caractéristiques de base : points, lignes, cercles et arcs, angles, distances, rayons, largeurs de rainures, diamètres et positions relatives des trous, contours et profils.
Tolérances géométriques 2D : position, concentricité, circularité, profil de ligne, parallélisme et perpendicularité dans le plan de mesure.
Caractéristiques 2.5D : avec la mise au point automatique, l’axe Z mesure les différences de hauteur, les hauteurs de marche et la planéité d’une surface. Certaines machines assemblent plusieurs images nettes en une image à profondeur de champ étendue.
Limites : une caméra ne mesure que ce qu’elle voit. Les alésages internes profonds, contre-dépouilles, cavités fermées, références cachées et véritables surfaces libres 3D relèvent d’une MMT tactile ou d’une machine multicapteur équipée d’un palpeur de contact ou d’un capteur laser.
Types de machines de mesure par vision
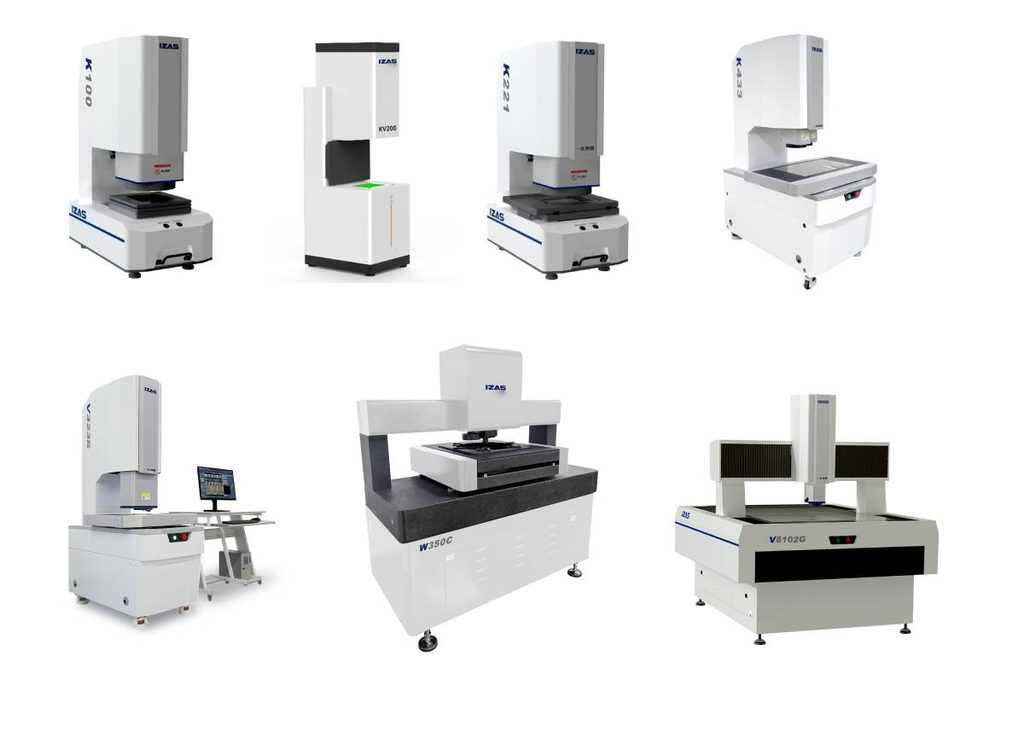
| Type | Mode d’utilisation | Course typique X–Y | Applications privilégiées |
|---|---|---|---|
| Modèle de table manuel / semi-automatique | L’opérateur déplace la platine à la main ou au joystick | 100–250 mm | Contrôle de petites séries, qualification de premiers articles, vérification des reprises, atelier d’outillage |
| Système CNC de mesure par vision | La routine programmée s’exécute de façon autonome | 200–600 mm | Contrôle répétitif de production, laboratoires de métrologie, lots à tolérances serrées |
| Mesure instantanée, dite « flash » | Poser la pièce et appuyer sur un bouton | Champ de vision de 100–200 mm | Contrôle conforme/non conforme en grande série à l’atelier, centaines de pièces identiques |
| Multicapteur : vision + palpeur de contact + laser | CNC complète, plusieurs capteurs partageant un système de coordonnées | 200–650 mm | Pièces nécessitant la vitesse de l’optique et l’accès 3D : alésages profonds, contre-dépouilles, profils de surface |
| Portique grand format | Structure en pont entièrement CNC | 600 mm et plus | Panneaux de circuits imprimés, verre, tôlerie, grandes pièces embouties |
Vous rencontrerez notamment les noms Mitutoyo Quick Vision, Zeiss O-INSPECT, Hexagon OPTIV, OGP SmartScope, Nikon NEXIV, Werth ScopeCheck et les séries Keyence IM / LM. Le premier groupe représente les plateformes CNC et multicapteurs de qualité laboratoire. Les machines de type Keyence ont ouvert la voie à la catégorie de production à un bouton : un opérateur sans formation en métrologie pose une pièce, appuie sur un bouton et obtient un rapport complet en quelques secondes.
La VMM en pratique : 3 exemples réels
Exemple 1 — Connecteur électronique : pas des broches et coplanarité
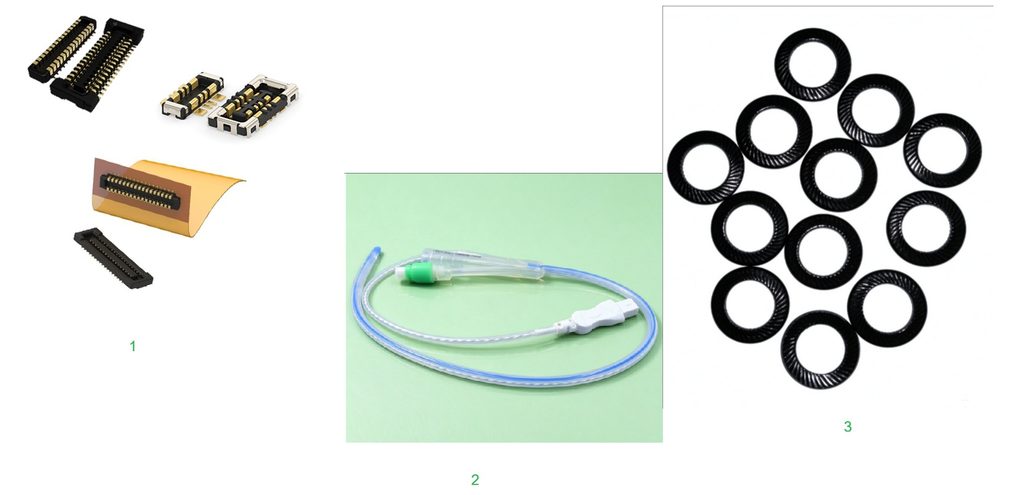
La pièce : un connecteur à pas fin comportant des dizaines de broches embouties.
Mesures réalisées : pas des broches, ou espacement, largeur des broches, position des extrémités et coplanarité des pointes.
Pourquoi une VMM : les broches sont fines et élastiques. Un palpeur de contact les pousse de côté et fausse la lecture. Il y a également beaucoup trop de caractéristiques pour une mesure manuelle. Un programme peut parcourir toutes les broches en un cycle et fournir tous les résultats : un seul montage remplace des dizaines de mesures manuelles. Si des broches sont pliées, manquantes ou hors du plan, la pièce ne sera pas brasée de manière fiable sur le circuit imprimé.
Exemple 2 — Cathéter médical ou joint en silicone : diamètre intérieur et épaisseur de paroi
La pièce : un tube de cathéter extrudé ou un joint en silicone moulé.
Mesures réalisées : diamètres intérieur et extérieur, épaisseur de paroi et conformité du profil.
Pourquoi une VMM : le matériau est souple. Tout effort de contact le comprime et la dimension mesurée dépend alors de la pression exercée. La mesure optique sans contact élimine entièrement cette variable. Ce n’est pas théorique : le diamètre de la lumière d’un cathéter détermine la dose de médicament, et la géométrie du joint détermine l’étanchéité d’un raccord de perfusion. La fabrication de dispositifs médicaux relève aussi de systèmes qualité documentés exigeant des enregistrements traçables et répétables, que le logiciel VMM produit automatiquement.
Exemple 3 — Joint découpé : profil comparé à la CAO
La pièce : un joint plat ou une rondelle découpée avec un contour complexe.
Mesures réalisées : profil 2D complet comparé au modèle CAO, positions des trous et largeurs des rainures.
Pourquoi une VMM : l’ancienne méthode utilisait un projecteur de profil : projeter la silhouette sur un écran en verre et la comparer visuellement à un tracé superposé. Cela fonctionne, mais dépend du jugement de l’opérateur et ne produit aucune donnée. Une VMM mesure la même silhouette en quelques secondes, la superpose au fichier CAO, rapporte l’écart en chaque point et conserve le résultat. Les joints étant plats, minces et flexibles, ils constituent une application presque idéale pour la VMM.
Un quatrième exemple rapide : les boîtiers en plastique moulés par injection, dont on mesure en série le gauchissement, le retrait, la position des bossages et les vestiges de seuil pour détecter l’usure du moule avant qu’elle ne crée des rebuts.
VMM, pieds à coulisse, projecteurs de profil et MMT
Les nouveaux acheteurs demandent souvent « lequel est le meilleur ? ». Ce n’est pas une compétition : les quatre outils occupent des positions différentes sur la courbe vitesse/capacité.
| Pieds à coulisse / micromètres | Comparateur optique, ou projecteur de profil | VMM | MMT | |
|---|---|---|---|---|
| Contact | Contact | Sans contact | Sans contact | Contact ou multicapteur |
| Vitesse | Lente, une caractéristique à la fois | Moyenne | Rapide : des dizaines de caractéristiques en quelques secondes | Lente : plusieurs minutes |
| Sortie des données | Enregistrement manuel | Principalement visuelle | Données entièrement numériques, SPC, superpositions | Données entièrement numériques, GD&T |
| Exactitude typique | ~10–25 µm, dépendante de l’opérateur | ~5–10 µm | Généralement 1.5–3 µm plus un terme lié à la longueur | Très élevée pour les mesures volumiques 3D |
| Points forts | Vérifications ponctuelles rapides à l’établi | Comparaison de silhouettes 2D | Caractéristiques 2D/2.5D sur des pièces petites, minces, souples ou riches en détails | Géométrie 3D, références, alésages profonds, surfaces libres |
| Points faibles | Grand nombre de caractéristiques, pièces souples | Tout ce qui nécessite des chiffres ou de la 3D | Caractéristiques cachées, vraie forme 3D | Pièces délicates, 2D à cadence élevée |
La réponse pratique : de nombreuses usines utilisent les deux. Le système de mesure par vision contrôle rapidement la production et repère les anomalies ; la MMT sert ensuite à analyser les défaillances en profondeur. Les machines multicapteurs existent précisément pour éviter de mesurer deux fois la même pièce : chaque capteur se réfère au même système de coordonnées dans un seul montage, éliminant l’erreur de repositionnement liée au transfert entre deux machines.
Comment lire les spécifications d’exactitude d’une VMM
C’est ici que la plupart des primo-acheteurs sont induits en erreur ; prenez le temps de bien comprendre.
L’exactitude est une formule, pas un chiffre
Une spécification crédible de VMM s’écrit E = a + L/K (µm), où L est la longueur mesurée en millimètres. Par exemple, une machine peut être spécifiée à (1.5 + 5L/1000) µm. Le terme fixe de 1.5 µm est l’erreur plancher près d’une longueur nulle, déterminée par la détection des contours, la résolution de la règle et l’optique. Le terme proportionnel augmente avec la distance : à L = 200 mm, il ajoute 1.0 µm ; à L = 400 mm, il ajoute 2.0 µm.
À cause du terme de longueur, une valeur d’exactitude n’a pas de sens sans préciser la longueur à laquelle elle s’applique. Comparez toujours deux offres pour une même longueur, une même désignation d’axe — axe unique ou plan entier — et une même température de référence.
Recherchez ISO 10360-7
Les machines de mesure par vision sont des machines à mesurer tridimensionnelles, et leurs essais de réception relèvent de la famille ISO 10360. La partie régissant les systèmes imageurs est ISO 10360-7, qui définit les essais de réception et de vérification périodique ainsi que la déclaration par le fabricant d’une erreur maximale tolérée, ou MPE. Les capteurs ponctuels laser et confocaux sont traités séparément par ISO 10360-8.
Outre l’erreur de mesure de longueur, deux autres valeurs déclarées complètent le tableau :
- PF2D, erreur de palpage/de forme : répétabilité avec laquelle le système imageur localise une caractéristique, équivalent optique de l’erreur de forme d’un palpeur tactile.
- Répétabilité : dispersion des mesures répétées d’une même caractéristique dans des conditions identiques.
Un chiffre de répétabilité sur un seul point, présenté isolément, est un argument commercial. Demandez le rapport complet de réception ISO 10360-7 lorsque votre budget de tolérance est serré.
Trois pièges pour les débutants
- Croire le chiffre mis en avant. L’exactitude de la fiche technique est mesurée en laboratoire. En métrologie, la température compte plus que dans presque tout autre domaine : les valeurs ISO 10360 sont données à 20 °C, et les règles en verre comme les bases en granit se dilatent en chauffant. Les installations de précision maintiennent ±1 °C avec un gradient inférieur à 1 °C par heure et par mètre, et isolent la machine des vibrations. Une machine respectant des spécifications submicrométriques dans un local régulé peut largement en sortir dans un atelier non maîtrisé.
- Régler l’éclairage une fois puis l’oublier. L’éclairage appartient au programme de mesure, comme les mouvements de platine et les paramètres de détection des contours. Reprogrammez-le lorsque vous changez de pièce ou de lot.
- Négliger le montage et la propreté. Poussière, empreintes sur le verre et pièce mal posée déplacent tous le contour, et donc la valeur mesurée.
Avantages et limites
Glossaire
| Terme | Signification simple |
|---|---|
| FOV, champ de vision | La portion de pièce que la caméra voit dans une seule image |
| Télécentrique | Conception d’objectif dont le grossissement ne change pas avec la hauteur de la pièce, essentielle à une mesure exacte |
| Subpixel | Localisation d’un contour avec une finesse supérieure à un pixel de caméra |
| MPE | Erreur maximale tolérée : limite d’exactitude déclarée selon ISO 10360 |
| ISO 10360-7 | Norme régissant les essais de réception des machines de mesure équipées de vision |
| 2.5D | Mesure 2D complétée par une mesure de hauteur par mise au point automatique, sans être de la vraie 3D |
| Multicapteur | Une machine associant caméra, palpeur de contact et/ou capteur laser |
Avantages
- Sans contact : aucun effort de palpage, aucune déformation, aucune usure du capteur
- Rapide : des dizaines de caractéristiques en quelques secondes, particulièrement sur les machines CNC et instantanées
- Répétable : le logiciel prend chaque fois la même décision, indépendamment des compétences ou de la fatigue de l’opérateur
- Numérique par défaut : données, images, superpositions, SPC et enregistrements traçables sont produits automatiquement
- Respect des pièces délicates : idéal pour les composants minces, souples, flexibles ou sensibles aux rayures
Limites
- Ne mesure que ce que la caméra voit : pas de caractéristiques cachées, d’alésages profonds ni de contre-dépouilles
- Les pièces transparentes, très réfléchissantes ou peu contrastées nécessitent un éclairage soigné et parfois des capteurs spéciaux
- La vraie GD&T volumique 3D relève d’une MMT ou d’une machine multicapteur
- L’exactitude dépend de l’environnement : stabilité thermique, vibrations et propreté
- Les grandes optiques télécentriques sont coûteuses, d’où une augmentation disproportionnée du prix des grands champs de vision
Une VMM vous convient-elle ? Une liste de 5 questions
Si vous répondez oui à la plupart de ces questions, un système de mesure par vision est probablement le bon premier investissement en métrologie :
- La pièce est-elle plane, petite, mince ou facilement déformable ? Le sans-contact apporte un bénéfice immédiat.
- Les dimensions critiques concernent-elles surtout des caractéristiques planes, comme trous, rainures, profils, angles et positions ?
- Une pièce comporte-t-elle plus d’une dizaine de caractéristiques à contrôler ? La mesure manuelle devient un goulot d’étranglement bien avant ce seuil.
- Votre volume quotidien de contrôle est-il assez élevé pour que la vitesse compte ? Si vous vérifiez des centaines de pièces par jour, les secondes économisées sur chaque pièce s’additionnent rapidement.
- Vos tolérances sont-elles micrométriques, sans nécessiter de véritables références 3D ? Si vous avez besoin de GD&T volumique, choisissez directement une MMT ou une plateforme multicapteur.
Une évolution raisonnable consiste à commencer par un système de vision 2D/2.5D pour les tâches principalement optiques, à conserver une MMT ou un prestataire externe pour les caractéristiques accessibles uniquement par contact, puis à passer au multicapteur lorsque le volume de contrôle justifie de réunir les deux dans un seul cycle.
FAQ
À quoi sert un système de mesure par vision ?
Il sert au contrôle dimensionnel sans contact : longueurs, diamètres, angles, positions de trous et contours de pièces petites, minces, souples ou riches en caractéristiques. Ses utilisateurs typiques sont les fabricants de composants électroniques, dispositifs médicaux, pièces plastiques, pièces embouties et pièces usinées de précision.
Quelle est la différence entre VMM et MMT ?
Une VMM mesure optiquement sans contact, excelle sur les caractéristiques 2D/2.5D et est rapide. Une MMT touche la pièce avec un palpeur, excelle dans la vraie géométrie 3D et les tolérances volumiques, et est plus lente. Elles sont complémentaires ; les machines multicapteurs réunissent les deux sur un même bâti.
Quelle est l’exactitude d’une machine de mesure par vision ?
Les machines reconnues annoncent l’exactitude selon ISO 10360-7 sous forme d’une formule, généralement 1.5–3 µm plus un terme dépendant de la longueur, mesurée à 20 °C en conditions maîtrisées. Les résultats réels en atelier seront moins resserrés que ceux du laboratoire.
Un système de mesure par vision est-il identique à une machine de mesure optique ?
En pratique, oui. Ces deux termes sont utilisés indifféremment, tout comme système de mesure vidéo et machine de mesure par image. Comparez les caractéristiques plutôt que les noms.
Combien coûte une VMM ?
Le prix dépend fortement des courses, de l’optique, de l’automatisation et des capteurs. Les modèles manuels de table d’entrée de gamme coûtent quelques milliers à quelques dizaines de milliers de dollars américains ; les systèmes CNC de milieu de gamme se situent dans les dizaines de milliers ; les plateformes grand format ou multicapteurs peuvent aller bien au-delà. Prévoyez l’étalonnage, la formation et la maîtrise de l’environnement en plus de la machine.
Les VMM doivent-elles être étalonnées ?
Oui. L’étalonnage établit la correspondance entre pixels et millimètres. En plus de l’étalonnage formel périodique, les vérifications quotidiennes sur un artefact de référence sont une pratique normale dans tout atelier utilisant la machine pour des contrôles documentés.
Références publiques et prochaines étapes
- ISO 10360-7:2011 — systèmes de palpage imageurs : domaine d’application et cadre de réception/vérification périodique des systèmes cartésiens en mode point par point ; ce n’est pas un certificat pour toutes les machines optiques.
- NIST — Incertitude de mesure : bases de l’évaluation de l’incertitude ; la résolution et la répétabilité seules ne démontrent pas la capacité de mesure pour une tâche précise.
- Caractéristiques du K100 à plateforme fixe · Caractéristiques du K433 à double vision · Caractéristiques de mesure par vision de la série S.
Pour votre évaluation, convenez des caractéristiques et références mesurées, du montage, du programme et des capteurs, des conditions d’environnement, des références d’étalonnage, des répétitions, de l’évaluation de l’incertitude, du périmètre du temps de cycle et des règles de décision de réception. Les plans clients et les rapports de mesure réels ne sont pas publiés ici.