
快速概览
影像测量仪结合光学系统、受控照明、坐标系统和软件来测量可见特征。应先考虑几何形状和表面,再使用有代表性的工件验证所选光学系统、传感器、校准和程序。
阅读指南与参考链接更新于:2026 年 11 月 10 日。
示例和选型范围仅供参考,并非验收保证。请确认具体型号规格、传感器可达性、装夹、环境条件和测量不确定度。公开指南不构成对某台设备的认证。
影像测量系统,也称影像测量仪(VMM)、视频测量系统或光学测量仪,是一种非接触式测量设备,利用相机、镜头、受控照明和精密移动工作台采集工件图像,并将其转换为实际尺寸。可以将其理解为一把数字尺:拍摄工件、自动找到边缘,并以毫米为单位报告每项测量结果。
影像测量系统本质上是一种空间映射设备,将二维像素图像转换为可信的实际尺寸。这种转换的质量取决于三个环节的协同,即光学系统、边缘检测和校准,而且只有在温度与振动稳定的环境下才可靠。
做好这些环节,影像测量仪就能把质量部门中最慢、最依赖操作员的工作,转变为最快且重复性最好的工作之一。
如果您见过质量技术员用卡尺测量冲压支架上的四十个孔,就能理解这台设备所解决的问题。手工测量速度慢、令人疲劳,而且两名技术员不会得到完全相同的答案。影像测量系统通过光学方式,在数秒内完成同样的工作,无需接触工件,并将结果写入可审核的报告。
什么是影像测量系统?
影像测量系统是一种用于尺寸检测的非接触式光学计量仪器。将工件放在玻璃工作台上,由受控光源照明,相机采集放大图像,再由测量软件定位图像中的边缘,并据此计算实际尺寸,包括长度、直径、角度、半径、孔位和轮廓。
它具有三个基本特征:
- 非接触。没有任何部件接触工件,因此柔软、薄型或精细工件不会因测头测力而变形。
- 基于图像。测量始于相机图像,而不是机械测头对某一点的接触。
- 软件驱动。边缘检测、几何拟合、公差比较和报告均由软件完成,从而使不同操作员之间的测量结果保持重复性。
影像测量系统最擅长 2D 和 2.5D 任务:测量平面中的特征,如轮廓、孔阵列、槽宽、间距和角度;当设备具备自动对焦功能时,还可测量高度或台阶。它广泛应用于电子、医疗器械、塑料注塑、冲压、汽车零部件和精密加工。
初学者常见误解:影像测量仪与机器视觉缺陷检测(AOI)并非同一概念。AOI 回答“这个工件是合格还是不合格?”,影像测量系统回答“这个特征有多大,是否在公差范围内?”。前者判断,后者测量。
其他名称:VMM、视频测量系统、光学测量仪、图像测量仪
同一类仪器有多种名称,差异主要来自地区营销习惯,而非技术本身:
| 名称 | 常见使用场景 |
|---|---|
| 影像测量系统/影像测量仪(VMM) | 全球使用,技术文献中最常见 |
| 视觉测量系统 | 常见于亚太地区供应商目录 |
| 视频测量系统/视频测量仪 | 较早的术语,源于模拟摄像机时代 |
| 光学测量仪 | 更强调光学系统,而非相机 |
| 图像测量仪 | 由日语和中文用法直接翻译而来 |
| 2.5D 测量仪 | 强调 2D 测量加自动对焦高度测量 |
比较两份报价时,不要认为名称不同就意味着设备不同。应比较规格,而不是名称。
影像测量仪的 5 个关键组成部分
影像测量仪是一个系统,而非单一装置。其准确度来自五个子系统的协同,任何一环的不足都会限制整机性能。
| 组件 | 作用 | 初学者应了解的内容 |
|---|---|---|
| 工业相机(CMOS/CCD) | 采集工件图像 | 像素更多并不自动意味着准确度更高,光学系统、照明和校准更重要 |
| 镜头(远心或变焦) | 形成放大图像 | 远心光学系统是计量级视觉系统的标志 |
| 照明(背光、同轴光、环形光、分区 LED) | 形成界定边缘所需的对比度 | 整台设备中最容易被低估的变量 |
| 精密工作台 + 标尺(通常采用花岗岩底座和线性编码器) | 移动工件并提供坐标 | 这是设备的参考尺;温度漂移会直接影响结果 |
| 测量软件 | 查找边缘、拟合几何元素、比较公差并生成报告 | 真正实现重复性与自动化的核心环节 |
远心镜头为何重要
普通镜头对近处物体的放大倍率高于远处物体。这对测量设备而言是严重问题:两个相同的孔仅因高度略有不同,就可能测出不同尺寸。远心镜头只接收平行于光轴传播的光线,因此在整个景深范围内放大倍率保持不变。工件位置稍高或稍低时,测量尺寸仍保持正确,只会影响图像清晰度。远心镜头的畸变也很低,精密设备还会通过校准补偿剩余畸变。代价是物理尺寸:前组镜片至少要与视野一样宽,因此大尺寸远心镜头体积大、价格高。
照明为何是隐藏变量
同一工件既可能呈现清晰可测的边缘,也可能呈现噪声很大、无法使用的边缘,完全取决于照明方式。性能良好的影像测量仪会通过程序控制组合多种光源:
| 照明方式 | 位置 | 最适合的用途 | 注意事项 |
|---|---|---|---|
| 透射背光 | 工作台下方 | 不透明工件的贯通特征和外轮廓,可形成清晰剪影 | 仅适用于不透明工件 |
| 同轴光(透镜照明) | 沿光轴向下 | 平整光亮的加工表面,以及实体工件上的孔 | 粗糙表面上的眩光 |
| 环形光 | 镜头周围 | 一般顶面边缘 | 角度很小或很浅的特征 |
| 多角度/分区 LED | 镜头周围的各象限 | 台阶、倾斜或凹陷边缘,以及混合表面工件 | 需要针对每个特征编程 |
| 偏振光 | 光源和镜头处设置滤光片 | 光泽塑料、涂漆或透明工件 | 会略微降低光强 |
准确度最高的单一模式是透射背光:不透明工件在亮背景上形成黑色剪影,使每条边缘获得尽可能陡峭的亮度梯度。当特征位于顶面时,操作员会切换为同轴光或环形光。对于难测工件,程序可仅点亮能够显示特定边缘的那个象限,同时抑制其他区域的眩光。
应将照明视为测量程序的一部分,而非一次性设置。不同批次之间改变照明却不重新编程,是实际车间中测量结果漂移最常见的原因之一。
影像测量仪如何工作?分步解析
最令初学者意外的是:相机并不会直接采集毫米尺寸。它采集的是像素网格,每个像素只记录亮度。图像中没有任何物理单位。设备真正的任务是将图像数据转换为空间测量结果,这一转换分为五步。
步骤 1:放置工件并设置照明
工件放置在玻璃工作台上。操作员或程序选择照明方式。测量外轮廓时使用背光;测量实体表面上的孔时使用同轴光或环形光。
步骤 2:采集图像
相机和镜头生成放大的灰度图像。此时还没有进行任何测量,仅获得了一张图片。
步骤 3:校准,建立“数字尺”
为了将像素转换为毫米,系统需要依据参考标准件进行校准,通常使用具有已知且可溯源距离的玻璃校准板。软件记录图像坐标与物理坐标之间的关系;在精密系统中,还会建立镜头畸变和透视误差的映射并进行补偿。
类比:校准让照片变成地图。没有比例尺,照片无法提供距离信息;有了比例尺,每个像素就具有明确的物理尺寸。
步骤 4:以亚像素精密度查找边缘
在真实图像中,边界不是一条干净的线,而是由衍射、传感器噪声和表面状态共同造成、宽度为数个像素的渐变灰度过渡。因此,影像测量仪不会只采用简单的黑白阈值,而是分析灰度梯度,在过渡区域内定位最稳定的边界位置,通常可分辨到像素的一小部分,即亚像素边缘检测。
这就是为什么照明良好、对比度高的边缘能够被极其精确地定位,而模糊或处于阴影中的边缘,即使最好的相机也难以处理。数学算法无法凭空创造照明未能形成的对比度。
步骤 5:拟合几何元素并生成报告
将边缘点拟合为点、线、圆和圆弧等几何元素,软件再计算所需尺寸,包括距离、直径、角度、半径和位置。每项结果均与图纸公差比较,标记合格或不合格,并导出包含数值数据、图像及叠加图形的报告。在数控设备上,整个流程可逐个特征无人值守地运行。
最终决定数值是否可信的有三项:光学成像系统、边缘检测方法和校准模型。任何一项不稳定,都会导致结果漂移,即使操作过程看起来完全相同。
影像测量仪可以测量什么?
基本特征:点、线、圆和圆弧、角度、距离、半径、槽宽、孔径和孔间位置、轮廓与外形。
几何公差(2D):测量平面内的位置度、同心度、圆形度/圆度、线轮廓度、平行度和垂直度。
2.5D 特征:通过自动对焦,Z 轴可测量高度差、台阶高度和整个表面的平面度。部分设备可将多张对焦图像拼接为一张扩展景深图像。
能力边界:相机只能测量它看得见的内容。深内部孔、倒扣、封闭腔体、隐藏基准和真正的 3D 自由曲面,需要接触式三坐标测量机,或配备接触式测头或激光传感器的多传感器设备。
影像测量仪的类型
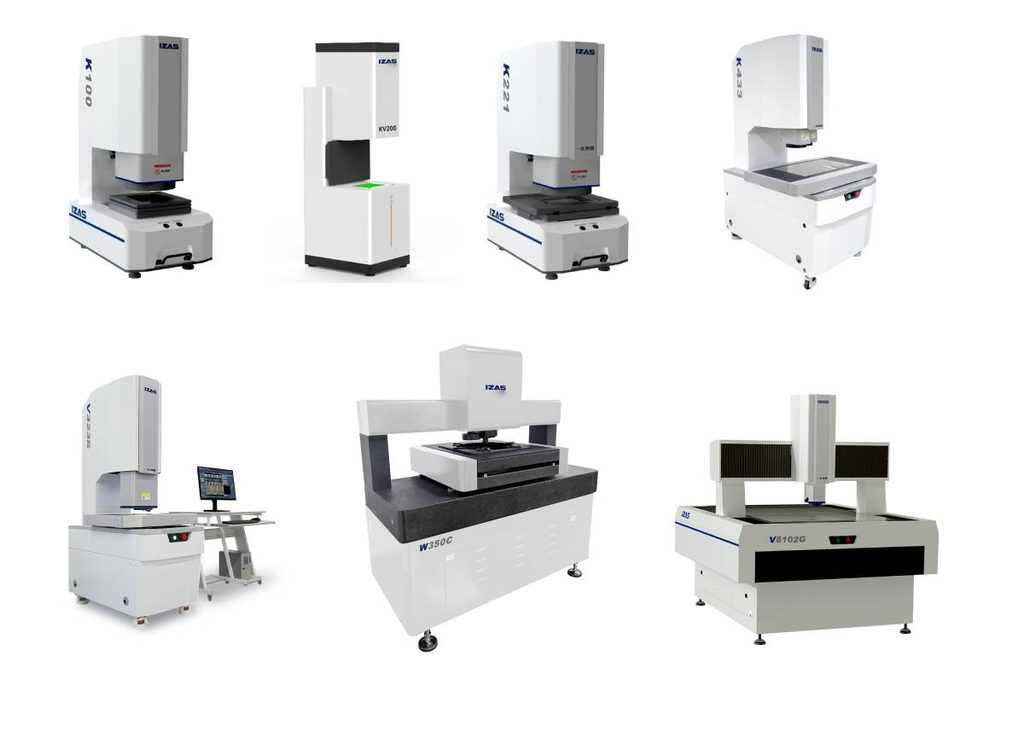
| 类型 | 操作方式 | 典型行程(X–Y) | 最适合的用途 |
|---|---|---|---|
| 手动/半自动台式 | 操作员通过手动或操纵杆驱动工作台 | 100–250 mm | 小批量检测、首件鉴定、返工检查、工具室 |
| 数控影像测量系统 | 按预设程序自主运行 | 200–600 mm | 重复性生产检测、计量实验室、严格公差的批量作业 |
| 即时/一键闪测 | 放置工件,按下一个按钮 | 100–200 mm 视野 | 车间大批量合格/不合格判定,数百件相同工件 |
| 多传感器(视觉 + 接触式测头 + 激光) | 全数控,多种传感器共用同一坐标系 | 200–650 mm | 同时需要光学测量速度和 3D 可达性的工件,如深孔、倒扣和表面轮廓 |
| 大尺寸龙门式 | 全数控桥架结构 | 600 mm 及以上 | PCB 拼板、玻璃、钣金、大型冲压件 |
您可能会遇到这些名称:Mitutoyo Quick Vision、Zeiss O-INSPECT、Hexagon OPTIV、OGP SmartScope、Nikon NEXIV、Werth ScopeCheck,以及 Keyence IM / LM 系列。前一组代表实验室级数控和多传感器平台;Keyence 这一类设备开创了一键式生产检测类别,未接受计量培训的操作员也能放置工件、按下按钮,并在数秒内得到完整报告。
影像测量仪应用:3 个实际案例
案例 1:电子连接器的引脚间距与共面度
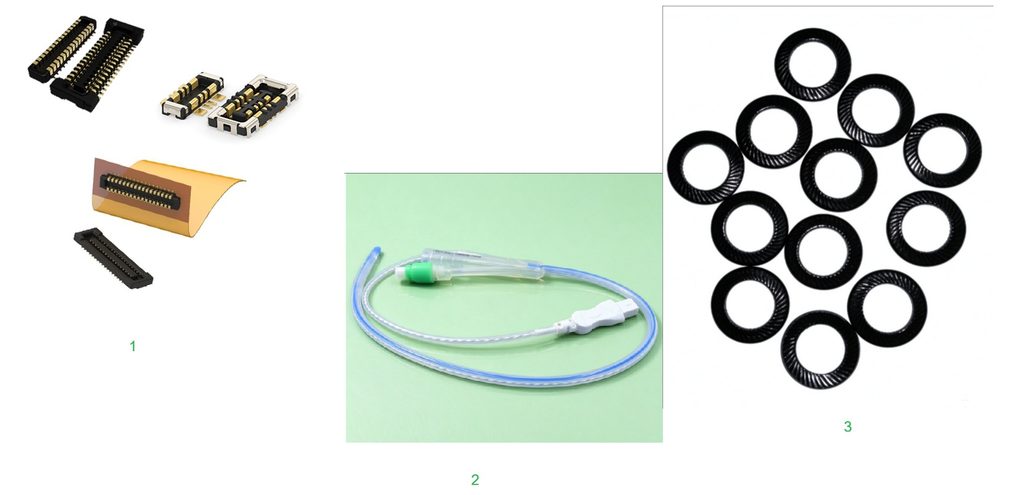
工件:具有数十个冲压引脚的细间距连接器。
测量内容:引脚间距、引脚宽度、端部位置及引脚端部共面度。
为何使用影像测量仪:引脚薄且有弹性。接触式测头会将其推偏,导致读数错误。特征数量也太多,不适合手工测量;程序可在一个周期内逐一测量每个引脚并报告全部结果,一次装夹即可替代数十次手工测量。如果引脚弯曲、缺失或不共面,工件就无法可靠焊接到 PCB 上。
案例 2:医用导管或硅胶密封件的内径与壁厚
工件:挤出成型的导管或模压硅胶密封件。
测量内容:内外径、壁厚及轮廓符合性。
为何使用影像测量仪:材料柔软,任何接触力都会使其压缩,测得的尺寸便取决于按压力度。非接触光学测量可完全消除这一变量。这并非纸上谈兵:导管管腔直径影响药物剂量,密封件几何形状决定静脉输液连接是否泄漏。医疗器械制造还需遵循文件化质量体系,要求记录可溯源且可重复,而影像测量软件可自动生成这些记录。
案例 3:冲压垫片轮廓与 CAD 对比
工件:具有复杂外形的平面冲压垫片或垫圈。
测量内容:完整 2D 轮廓及其与 CAD 模型的比较;孔位和槽宽。
为何使用影像测量仪:传统方法使用轮廓投影仪,将剪影投射到玻璃屏幕上,再用肉眼与绘制的叠加图比较。这种方法有效,但依赖操作员判断,且不产生数据。影像测量仪在数秒内测量同一剪影,将其叠加在 CAD 文件上,报告每一点的偏差并保存结果。由于垫片和密封件平整、薄且柔软,几乎是影像测量仪的理想测量对象。
再简述第四个案例:对注塑塑料外壳的翘曲、收缩、凸台位置和浇口残痕进行批量测量,在模具磨损造成废品前将其发现。
影像测量仪与卡尺、光学投影仪及三坐标测量机的比较
首次采购者常将问题理解为“哪一种更好”。这并不是一场竞赛;四类工具位于速度与能力曲线上的不同位置。
| 卡尺/千分尺 | 光学比较仪(轮廓投影仪) | 影像测量仪 | 三坐标测量机 | |
|---|---|---|---|---|
| 接触方式 | 接触式 | 非接触式 | 非接触式 | 接触式(或多传感器) |
| 速度 | 慢,一次测量一个特征 | 中等 | 快,数秒内测量数十个特征 | 慢,以分钟计 |
| 数据输出 | 手工记录 | 主要依靠目视 | 完整数字数据、统计过程控制、叠加图 | 完整数字数据、几何尺寸与公差 |
| 典型准确度 | 约 10–25 µm,取决于操作员 | 约 5–10 µm | 通常为 1.5–3 µm 加长度相关项 | 3D 空间测量准确度很高 |
| 最擅长 | 工作台上的快速单项检查 | 2D 剪影比较 | 小型、薄型、柔软或特征数量多的工件上的 2D/2.5D 特征 | 3D 几何、基准、深孔、自由曲面 |
| 最不擅长 | 大量特征、柔软工件 | 任何需要数值数据或 3D 测量的任务 | 隐藏特征、真正的 3D 形状 | 精细易损工件、高效率 2D 检测 |
实际答案:许多工厂同时使用两者。影像测量系统快速筛查生产工件并发现异常件,三坐标测量机随后深入分析不合格原因。多传感器设备正是为了避免对同一工件测量两次:所有传感器在一次装夹中共用同一坐标系,消除了工件在两台设备之间转移时产生的重新装夹误差。
如何解读影像测量仪的准确度规格
多数首次采购者在这里容易受到误导,值得仔细了解。
准确度是公式,而非单个数字
可信的影像测量仪规格写作 E = a + L/K (µm),其中 L 是以毫米为单位的被测长度。例如,某设备的规格可能为 (1.5 + 5L/1000) µm。固定项(1.5 µm)是长度接近零时的基础误差,由边缘检测、标尺分辨率和光学系统决定。比例项随距离增加:当 L = 200 mm 时增加 1.0 µm,当 L = 400 mm 时增加 2.0 µm。
由于存在长度相关项,若不同时说明适用的长度,准确度数值就没有意义。比较两份报价时,应始终采用相同长度、相同轴向定义(单轴或整个平面)以及相同参考温度。
关注 ISO 10360-7
影像测量仪属于坐标测量设备,其验收试验纳入 ISO 10360 系列。规范成像系统的是 ISO 10360-7,其中规定了验收与复检试验,以及制造商如何声明最大允许误差(MPE)。激光与共焦点传感器则由 ISO 10360-8 单独涵盖。
除了长度测量误差,还有两项声明值可帮助全面了解性能:
- PF2D(探测/形状误差),表示成像系统定位单个特征的重复表现,相当于接触式测头形状误差的光学对应指标。
- 重复性,即在相同条件下对同一特征进行重复测量时的结果分散程度。
单独公布的单点重复性数值只是营销数字。当公差预算紧张时,应索取完整的 ISO 10360-7 验收报告。
初学者容易落入的三个误区
- 相信醒目的标称数值。规格表中的准确度是在实验室条件下测得的。在计量领域,温度的重要性几乎高于其他任何场景:ISO 10360 数值以 20 °C 为基准,玻璃标尺和花岗岩底座升温后会膨胀。精密安装环境保持 ±1 °C,且每小时、每米的温度梯度低于 1 °C,并为设备提供隔振。在受控房间内达到亚微米规格的设备,在不受控车间中可能漂移到远超该范围。
- 照明设置一次后就不再调整。照明应与工作台运动和边缘检测设置一起纳入测量程序。更换工件或批次时,应重新编程。
- 忽视装夹与清洁。灰尘、玻璃上的指纹以及未放平的工件都会改变边缘位置,进而改变测量数值。
优势与局限
术语表
| 术语 | 通俗含义 |
|---|---|
| FOV(视野) | 相机在一张图像中能够看到多大范围的工件 |
| 远心 | 一种放大倍率不随工件高度变化的镜头设计,对准确测量至关重要 |
| 亚像素 | 以小于一个相机像素的精密程度定位边缘 |
| MPE | 最大允许误差,即依据 ISO 10360 声明的准确度限值 |
| ISO 10360-7 | 规范配备视觉系统的测量设备验收试验的标准 |
| 2.5D | 2D 测量加通过自动对焦进行的高度测量,并非真正的 3D |
| 多传感器 | 在一台设备中将相机与接触式测头和/或激光传感器结合 |
优势
- 非接触,无测头测力、无变形、无传感器磨损
- 速度快,数秒内测量数十个特征,数控和即时测量设备尤其明显
- 可重复,软件每次都做出相同判断,不受操作员技能或疲劳影响
- 天然数字化,自动输出数据、图像、叠加图、统计过程控制和可溯源记录
- 保护精细易损工件,适合薄型、柔软、柔性或易划伤零部件
局限
- 只能测量相机看得见的内容,无法测量隐藏特征、深孔或倒扣
- 透明、高反射和低对比度工件需要精心设置照明,有时还需要特殊传感器
- 真正的 3D 空间几何尺寸与公差测量属于三坐标测量机或多传感器设备的领域
- 准确度取决于环境,包括温度稳定性、振动和洁净度
- 大型远心光学系统价格昂贵,因此大视野的成本增幅尤其明显
影像测量仪是否适合您?5 个问题检查清单
如果以下大多数问题的答案为是,影像测量系统可能适合作为您的首项计量投资:
- 工件是否平整、小巧、薄或容易变形?非接触测量会立即体现价值。
- 关键尺寸是否主要是平面特征,例如孔、槽、轮廓、角度和位置?
- 单件工件需要检查的特征是否超过约十个?手工测量往往早在此之前就已成为瓶颈。
- 每日检测量是否大到足以让速度变得重要?如果每天检查数百件工件,每件节省的几秒会迅速累积。
- 公差是否在微米范围内,但不要求真正的 3D 基准?如果需要空间几何尺寸与公差测量,请直接选择三坐标测量机或多传感器平台。
合理的升级路径是:先用 2D/2.5D 影像测量系统处理以视觉测量为主的工作,保留三坐标测量机或外部服务来处理只能接触测量的特征;只有当检测量足以证明将两者整合为一个周期有价值时,再升级为多传感器设备。
常见问题
影像测量系统有哪些用途?
用于非接触尺寸检测,测量小型、薄型、柔软或特征密集工件的长度、直径、角度、孔位和轮廓。典型用户包括电子、医疗器械、塑料、冲压和精密加工制造商。
影像测量仪与三坐标测量机有什么区别?
影像测量仪采用非接触光学测量,擅长 2D/2.5D 特征,速度快。三坐标测量机用测头接触工件,擅长真正的 3D 几何和空间公差,速度较慢。两者互为补充,多传感器设备则将其结合在同一机架中。
影像测量仪有多准确?
信誉良好的设备会依据 ISO 10360-7 以公式公布准确度,通常约为 1.5–3 µm 加长度相关项,在 20 °C 受控条件下测得。实际车间结果的误差范围会比实验室数值更大。
影像测量系统与光学测量仪是同一种设备吗?
实际使用中,是的。这两个名称通常可互换,还包括视频测量系统和图像测量仪。比较时应关注规格,而非名称。
影像测量仪多少钱?
价格很大程度上取决于行程、光学系统、自动化程度和传感器。入门级手动台式设备约为几千至几万美元,中端数控系统通常为几万美元,大尺寸或多传感器平台则可能远高于此。预算除设备本身外,还应包含校准、培训和环境控制。
影像测量仪需要校准吗?
需要。校准建立像素到毫米的映射关系。除定期正式校准外,任何使用设备开展有记录检测工作的车间,都会将每天用参考标准件核查作为标准做法。
公开参考资料与后续步骤
- ISO 10360-7:2011:成像测头系统:规定符合条件的笛卡尔坐标系统在离散点模式下的适用范围及验收/复检框架;并非所有光学设备的通用认证。
- NIST:测量不确定度:介绍不确定度评定背景;仅凭分辨率和重复性不足以确定具体任务的测量能力。
- K100 固定平台规格·K433 双视觉规格·S 系列影像测量规格。
开展评估时,应约定被测特征与基准、夹具、程序和传感器配置、环境条件、校准参考标准器、重复次数、不确定度评定、测量周期边界和验收判定规则。此处不公开客户图纸和实际测量报告。