
Resumen rápido
Una VMM combina óptica, iluminación controlada, un sistema de coordenadas y software para medir características visibles. Comience por la geometría y la superficie; después valide la óptica, los sensores, la calibración y el programa seleccionados con piezas representativas.
Guía de lectura y enlaces de referencia actualizados: 10 de noviembre de 2026.
Los ejemplos y rangos de selección son orientativos, no garantías de aceptación. Confirme las especificaciones del modelo, el acceso de los sensores, los útiles, las condiciones ambientales y la incertidumbre de medición. Las orientaciones publicadas no certifican una máquina individual.
Consultar fuentes y especificaciones de modelos · Comentar su aplicación
Un sistema de medición por visión, también denominado máquina de medición por visión (VMM), sistema de medición por vídeo o máquina de medición óptica, es un equipo de medición sin contacto que utiliza una cámara, un objetivo, iluminación controlada y una plataforma móvil de precisión para capturar una imagen de una pieza y convertirla en dimensiones reales. Imagínelo como una regla digital que fotografía una pieza, encuentra sus bordes automáticamente e informa de cada medición en milímetros.
En esencia, un sistema de medición por visión es un dispositivo de mapeo espacial: toma una imagen bidimensional de píxeles y la convierte en dimensiones reales fiables. Esa conversión depende de tres elementos que trabajan juntos —óptica, detección de bordes y calibración— y solo se mantiene válida en un entorno estable en temperatura y vibraciones.
Si estos elementos son adecuados, una VMM convierte el trabajo más lento y dependiente del operador del departamento de calidad en uno de los más rápidos y repetibles.
Si alguna vez ha visto a un técnico de calidad medir cuarenta orificios de un soporte estampado con un calibre, ya entiende el problema que resuelve esta máquina. Es lento, agotador y dos técnicos no obtendrán exactamente el mismo resultado. Un sistema de medición por visión realiza el mismo trabajo ópticamente, en segundos y sin tocar la pieza, y registra los resultados en un informe auditable.
¿Qué es un sistema de medición por visión?
Un sistema de medición por visión es un instrumento de metrología óptica sin contacto utilizado para la inspección dimensional. La pieza se coloca sobre una mesa de vidrio y se ilumina con una fuente controlada; una cámara captura una imagen ampliada y el software de medición localiza sus bordes y calcula a partir de ellos dimensiones reales: longitudes, diámetros, ángulos, radios, posiciones de orificios y contornos.
Lo definen tres propiedades:
- Sin contacto. Nada toca la pieza, por lo que las piezas blandas, delgadas o delicadas no se deforman por la fuerza de palpado.
- Basado en imágenes. La medición comienza con una imagen de cámara, no con una sonda mecánica que toca un punto.
- Controlado por software. La detección de bordes, el ajuste geométrico, la comparación de tolerancias y los informes se realizan mediante software, lo que hace que el resultado sea repetible entre operadores.
Los sistemas de medición por visión destacan en trabajos 2D y 2.5D: características situadas en un plano, como perfiles, patrones de orificios, anchuras de ranura, pasos y ángulos, además de mediciones de altura o escalón cuando la máquina dispone de enfoque automático. Se utilizan ampliamente en electrónica, dispositivos médicos, moldeo por inyección de plásticos, estampación, componentes de automoción y mecanizado de precisión.
Confusión habitual entre principiantes: una VMM no es lo mismo que la inspección de defectos mediante visión artificial (AOI). La AOI responde «¿esta pieza es buena o defectuosa?». Un sistema de medición por visión responde «¿cuánto mide esta característica y está dentro de tolerancia?». Uno clasifica y el otro mide.
También denominado: VMM, sistema de medición por vídeo, máquina de medición óptica o máquina de medición por imagen
Encontrará varios nombres para lo que es esencialmente la misma clase de instrumento; las diferencias responden principalmente a costumbres comerciales regionales y no a cuestiones técnicas:
| Nombre | Dónde lo encontrará |
|---|---|
| Sistema o máquina de medición por visión (VMM) | En todo el mundo; el más habitual en textos técnicos |
| Sistema de medición mediante visión | Habitual en catálogos de proveedores de Asia-Pacífico |
| Sistema o máquina de medición por vídeo | Término antiguo de la época de las cámaras de vídeo analógicas |
| Máquina de medición óptica | Destaca la óptica por encima de la cámara |
| Máquina de medición por imagen | Traducción directa del uso japonés y chino |
| Máquina de medición 2.5D | Destaca la medición 2D más la altura mediante enfoque automático |
Al comparar dos ofertas, no suponga que nombres distintos significan máquinas diferentes. Compare las especificaciones, no la denominación.
Los 5 componentes clave de una máquina de medición por visión
Una VMM es un sistema, no un dispositivo aislado. Su exactitud procede de la cooperación de cinco subsistemas, y una debilidad en cualquiera de ellos limita toda la máquina.
| Componente | Qué hace | Qué deben saber los principiantes |
|---|---|---|
| Cámara industrial (CMOS/CCD) | Captura la imagen de la pieza | Más megapíxeles no significan automáticamente mayor exactitud: importan más la óptica, la iluminación y la calibración |
| Objetivo telecéntrico o con zoom | Forma la imagen ampliada | La óptica telecéntrica es la característica distintiva de la visión de grado metrológico |
| Iluminación por retroiluminación, coaxial, anular o LED segmentados | Crea el contraste que define un borde | La variable más subestimada de toda la máquina |
| Plataforma de precisión + escalas, normalmente una base de granito con encóderes lineales | Mueve la pieza y proporciona coordenadas | Es la regla de referencia de la máquina; la deriva térmica afecta directamente a los resultados |
| Software de medición | Localiza bordes, ajusta geometrías, compara con tolerancias y genera informes | Donde realmente se materializan la repetibilidad y la automatización |
Por qué importan los objetivos telecéntricos
Un objetivo convencional amplía más los objetos cercanos que los lejanos. En una máquina de medición esto es desastroso: dos orificios idénticos a alturas ligeramente distintas se medirían como tamaños diferentes. Un objetivo telecéntrico solo acepta rayos de luz paralelos al eje óptico, por lo que el aumento permanece constante en toda su profundidad de campo. Si una pieza está un poco más alta o más baja, el tamaño medido sigue siendo correcto y solo cambia la nitidez de la imagen. Los objetivos telecéntricos también tienen una distorsión muy baja, y la restante se compensa mediante calibración en las máquinas de precisión. El compromiso es el tamaño físico: el elemento frontal debe ser al menos tan ancho como el campo de visión, lo que hace que los objetivos telecéntricos grandes sean voluminosos y costosos.
Por qué la iluminación es la variable oculta
La misma pieza puede producir un borde nítido y medible o uno ruidoso e inutilizable, dependiendo exclusivamente de cómo se ilumine. Una VMM competente combina varias fuentes bajo control programado:
| Iluminación | Posición | Aplicación más adecuada | Aspectos que vigilar |
|---|---|---|---|
| Retroiluminación transmitida | Debajo de la plataforma | Características pasantes y contornos exteriores de piezas opacas: produce una silueta nítida | Solo piezas opacas |
| Coaxial, a través del objetivo | A lo largo del eje óptico | Superficies mecanizadas planas y brillantes y orificios en piezas macizas | Reflejos en superficies rugosas |
| Luz anular | Alrededor del objetivo | Bordes generales de la superficie superior | Características de ángulo muy bajo o poca profundidad |
| LED multiángulo o segmentados | Cuadrantes alrededor del objetivo | Bordes escalonados, inclinados o rebajados; piezas con superficies diversas | Requiere programación por característica |
| Luz polarizada | Filtro en la fuente y el objetivo | Plásticos brillantes y piezas pintadas o transparentes | Reduce ligeramente la intensidad luminosa |
El modo más exacto es la retroiluminación transmitida: una pieza opaca se convierte en una silueta negra sobre un campo luminoso, lo que proporciona el mayor gradiente de brillo posible en cada borde. Cuando la característica está en la superficie superior, los operadores cambian a luz coaxial o anular. En piezas difíciles, un programa ilumina únicamente el cuadrante que revela un borde concreto, mientras suprime los reflejos en el resto.
Trate la iluminación como parte del programa de medición, no como una configuración que se realiza una sola vez. Cambiar la iluminación entre lotes sin reprogramar es una de las causas más habituales de deriva de resultados en los talleres.
¿Cómo funciona una VMM? Paso a paso
Esto es lo que sorprende a la mayoría de los principiantes: una cámara no captura milímetros. Captura una cuadrícula de píxeles y cada píxel solo registra brillo. No hay ninguna unidad física en la imagen. El verdadero trabajo de la máquina consiste en convertir los datos de imagen en mediciones espaciales, y esa conversión se realiza en cinco pasos.
Paso 1: colocar la pieza e iluminarla
La pieza se coloca en la mesa de vidrio. El operador o el programa elige la iluminación. Para medir un contorno se utiliza retroiluminación. Para un orificio sobre una superficie maciza, luz coaxial o anular.
Paso 2: capturar la imagen
La cámara y el objetivo producen una imagen ampliada en escala de grises. Todavía no se ha medido nada: solo hay una imagen.
Paso 3: calibrar y construir la «regla digital»
Para convertir píxeles en milímetros, el sistema se calibra con un artefacto de referencia, normalmente una placa de calibración de vidrio con distancias conocidas y trazables. El software registra la relación entre coordenadas de imagen y coordenadas físicas y, en los sistemas de precisión, también mapea y compensa la distorsión del objetivo y el error de perspectiva.
Analogía: la calibración es lo que convierte una fotografía en un mapa. Sin una barra de escala, una fotografía no informa de las distancias. Con ella, cada píxel tiene un tamaño físico definido.
Paso 4: localizar el borde con precisión subpíxel
En una imagen real, un límite no es una línea nítida. Es una transición gradual de grises de varios píxeles de anchura causada por la difracción, el ruido del sensor y el acabado superficial. Por eso, una VMM no aplica un simple umbral de blanco y negro. Analiza el gradiente de grises y localiza la posición más estable del límite dentro de esa transición, a menudo resolviéndola hasta una fracción de píxel mediante detección de bordes subpíxel.
Por eso un borde bien iluminado y de alto contraste puede localizarse con extrema precisión, mientras que uno difuso o sombreado supera incluso a la mejor cámara. Las matemáticas no pueden inventar el contraste que la iluminación no ha creado.
Paso 5: ajustar la geometría y generar el informe
Los puntos de borde se ajustan a elementos geométricos —puntos, líneas, círculos y arcos— y el software calcula las dimensiones solicitadas: distancias, diámetros, ángulos, radios y posición. Compara cada resultado con la tolerancia del plano, indica conformidad o no conformidad y exporta un informe con datos numéricos, imágenes y superposiciones. En máquinas CNC, toda esta secuencia se ejecuta sin supervisión, característica tras característica.
Tres elementos determinan en última instancia si el valor es fiable: el sistema de formación de imágenes ópticas, el método de detección de bordes y el modelo de calibración. Cuando cualquiera de ellos es inestable, los resultados derivan, aunque el procedimiento parezca idéntico.
¿Qué puede medir una VMM?
Características básicas: puntos, líneas, círculos y arcos, ángulos, distancias, radios, anchuras de ranura, diámetros de orificio y posiciones entre orificios, contornos y perfiles.
Tolerancias geométricas (2D): posición, concentricidad, circularidad o redondez, perfil de línea, paralelismo y perpendicularidad dentro del plano de medición.
Características 2.5D: con enfoque automático, el eje Z puede medir diferencias de altura, alturas de escalón y planitud de una superficie. Algunas máquinas unen múltiples imágenes enfocadas en una sola imagen con profundidad de campo ampliada.
Dónde están sus límites: una cámara solo puede medir lo que puede ver. Los taladros interiores profundos, rebajes, cavidades cerradas, referencias ocultas y superficies libres 3D reales corresponden a una CMM táctil o a una máquina multisensor con sonda de contacto o sensor láser.
Tipos de máquinas de medición por visión
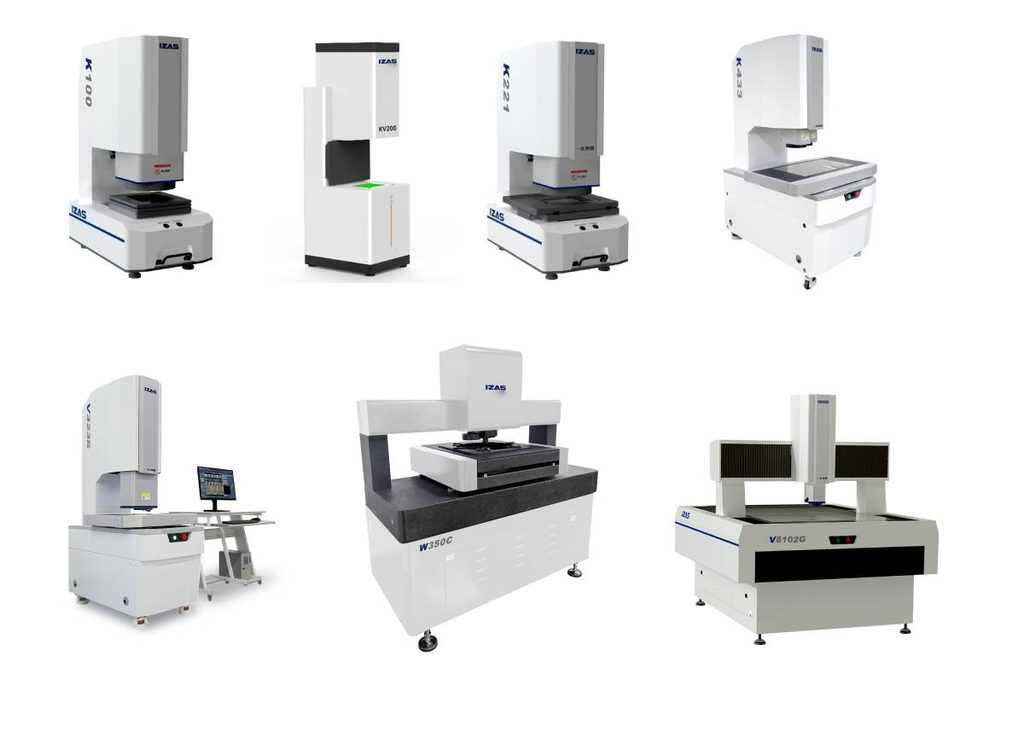
| Tipo | Cómo se utiliza | Recorrido típico (X–Y) | Ideal para |
|---|---|---|---|
| Sobremesa manual o semiautomática | El operador mueve la plataforma a mano o con una palanca de mando | 100–250 mm | Inspección de bajo volumen, cualificación de primeras piezas, comprobación de retrabajos y taller de herramientas |
| Sistema de medición por visión CNC | La rutina programada se ejecuta autónomamente | 200–600 mm | Inspección repetitiva de producción, laboratorios de metrología y lotes con tolerancias estrechas |
| Medición instantánea | Coloque la pieza y pulse un botón | Campo de visión de 100–200 mm | Comprobación pasa/no pasa de gran volumen en taller, con cientos de piezas idénticas |
| Multisensor: visión + sonda de contacto + láser | CNC completo, con múltiples sensores que comparten un sistema de coordenadas | 200–650 mm | Piezas que necesitan velocidad óptica y alcance 3D: taladros profundos, rebajes y perfil superficial |
| Pórtico de gran formato | Estructura de puente con CNC completo | 600 mm y superiores | Paneles de PCB, vidrio, chapa y piezas estampadas grandes |
Nombres que encontrará: Mitutoyo Quick Vision, Zeiss O-INSPECT, Hexagon OPTIV, OGP SmartScope, Nikon NEXIV, Werth ScopeCheck y las series Keyence IM / LM. El primer grupo representa plataformas CNC y multisensor de grado de laboratorio; las máquinas del estilo de Keyence fueron pioneras en la categoría de producción con un botón, donde un operador sin formación metrológica puede colocar una pieza, pulsar un botón y obtener un informe completo en segundos.
VMM en acción: 3 ejemplos reales
Ejemplo 1: conector electrónico, paso entre pines y coplanaridad
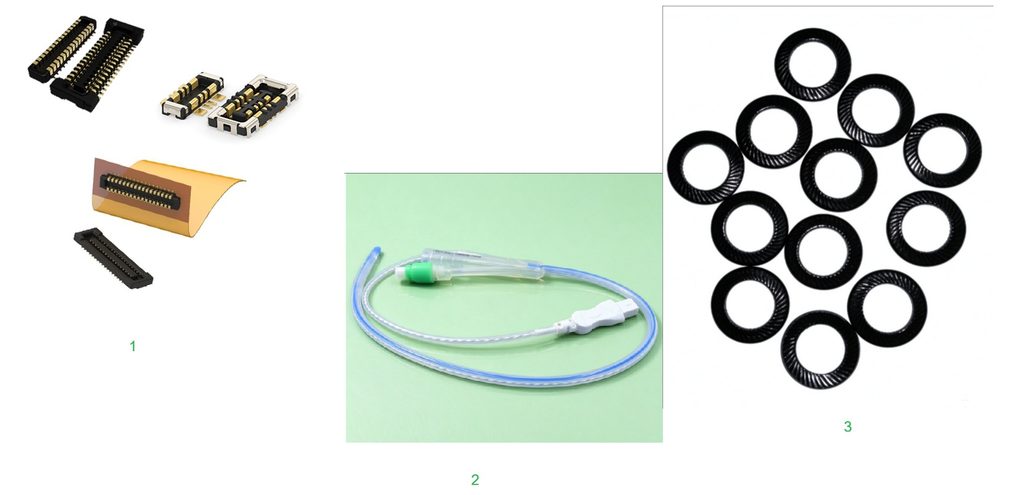
La pieza: un conector de paso fino con decenas de pines estampados.
Qué se mide: paso o separación entre pines, anchura de pines, posición de las puntas y coplanaridad de estas.
Por qué una VMM: los pines son delgados y elásticos. Una sonda de contacto los desplaza y la lectura resulta incorrecta. Además, hay demasiadas características para medirlas manualmente: un programa puede recorrer todos los pines en un ciclo e informar sobre cada uno, de modo que una sola configuración sustituye decenas de mediciones manuales. Si los pines están doblados, faltan o quedan fuera de plano, la pieza no se soldará de forma fiable a la PCB.
Ejemplo 2: catéter médico o elemento de sellado de silicona, diámetro interior y espesor de pared
La pieza: un tubo de catéter extruido o un elemento de sellado de silicona moldeado.
Qué se mide: diámetros interior y exterior, espesor de pared y conformidad del perfil.
Por qué una VMM: el material es blando. Cualquier fuerza de contacto lo comprime y la dimensión medida pasa a depender de cuánto se presiona. La medición óptica sin contacto elimina por completo esa variable. No es una cuestión meramente teórica: el diámetro de la luz controla la dosificación del fármaco en un catéter, y la geometría del sellado determina si una conexión intravenosa presenta fugas. La fabricación de dispositivos médicos también funciona bajo sistemas de calidad documentados que exigen registros trazables y repetibles, que el software de VMM produce automáticamente.
Ejemplo 3: junta estampada, perfil frente a CAD
La pieza: una junta plana estampada o una arandela con contorno complejo.
Qué se mide: el perfil 2D completo comparado con el modelo CAD, las posiciones de orificios y las anchuras de ranura.
Por qué una VMM: el método anterior era un proyector de perfiles: proyectar la silueta sobre una pantalla de vidrio y compararla visualmente con una plantilla dibujada superpuesta. Funciona, pero depende del criterio del operador y no produce datos. Una VMM mide la misma silueta en segundos, la superpone al archivo CAD, informa de la desviación en cada punto y guarda el resultado. Como las juntas y los elementos de sellado son planos, delgados y flexibles, constituyen una aplicación casi ideal para una VMM.
Un cuarto ejemplo rápido: carcasas de plástico moldeadas por inyección: alabeo, contracción, posiciones de resaltes y restos del punto de inyección, medidos por lotes para detectar el desgaste del molde antes de que produzca rechazos.
VMM frente a calibres, proyectores de perfiles y CMM
Los nuevos compradores suelen plantearlo como «cuál es mejor». No es una competición: las cuatro herramientas ocupan puntos distintos de una curva de velocidad frente a capacidad.
| Calibres y micrómetros | Comparador óptico o proyector de perfiles | VMM | CMM | |
|---|---|---|---|---|
| Contacto | Contacto | Sin contacto | Sin contacto | Contacto o multisensor |
| Velocidad | Lenta, una característica cada vez | Media | Rápida: segundos para decenas de características | Lenta: minutos |
| Salida de datos | Registro manual | Principalmente visual | Datos digitales completos, SPC y superposiciones | Datos digitales completos y GD&T |
| Exactitud típica | ~10–25 µm, dependiente del operador | ~5–10 µm | Habitualmente 1.5–3 µm más un término de longitud | Muy alta para trabajos volumétricos 3D |
| Mejor aplicación | Comprobaciones individuales rápidas en banco | Comparación de siluetas 2D | Características 2D/2.5D de piezas pequeñas, delgadas, blandas o con muchas características | Geometría 3D, referencias, taladros profundos y superficies libres |
| Peor aplicación | Gran cantidad de características y piezas blandas | Cualquier tarea que necesite cifras o 3D | Características ocultas y forma 3D real | Piezas delicadas y 2D de alto rendimiento |
La respuesta práctica: muchas fábricas utilizan ambos sistemas. El sistema de medición por visión verifica la producción rápidamente y detecta los casos atípicos; después, la CMM se utiliza para analizar en profundidad los fallos. Las máquinas multisensor existen precisamente para evitar medir dos veces la misma pieza: cada sensor lee respecto a un sistema de coordenadas con una sola sujeción, eliminando el error de volver a sujetar que aparece al trasladar una pieza entre dos máquinas.
Cómo interpretar la especificación de exactitud de una VMM
Aquí es donde la mayoría de los compradores primerizos se confunden, y conviene detenerse.
La exactitud es una fórmula, no una cifra
Una especificación creíble de VMM se expresa como E = a + L/K (µm), donde L es la longitud medida en milímetros. Por ejemplo, una máquina podría especificarse como (1.5 + 5L/1000) µm. El término fijo (1.5 µm) es el error mínimo cerca de longitud cero, determinado por la detección de bordes, la resolución de la escala y la óptica. El término proporcional crece con la distancia: con L = 200 mm añade 1.0 µm; con L = 400 mm añade 2.0 µm.
Debido al término de longitud, una cifra de exactitud carece de sentido si no se indica también la longitud a la que se aplica. Compare siempre dos ofertas a la misma longitud, con la misma designación de ejes —un eje frente al plano completo— y a la misma temperatura de referencia.
Busque ISO 10360-7
Las máquinas de medición por visión son máquinas de medición por coordenadas, y sus ensayos de aceptación se enmarcan en la familia ISO 10360. La parte que regula los sistemas de imagen es ISO 10360-7, que define los ensayos de aceptación y reverificación y cómo declara el fabricante un error máximo permitido (MPE). Los sensores puntuales láser y confocales se tratan por separado en ISO 10360-8.
Además del error de medición de longitud, otros dos valores declarados completan la información:
- PF2D, error de palpado o forma: con qué repetibilidad localiza el sistema de imagen una característica individual; es el equivalente óptico del error de forma de una sonda táctil.
- Repetibilidad: dispersión de mediciones repetidas de la misma característica en condiciones idénticas.
Una cifra aislada de repetibilidad de un punto es una cifra comercial. Solicite el informe completo de aceptación ISO 10360-7 cuando su margen de tolerancia sea estrecho.
Tres trampas para principiantes
- Creer la cifra destacada. La exactitud de la ficha técnica se mide en condiciones de laboratorio. En metrología, la temperatura importa más que en casi cualquier otro ámbito: los valores ISO 10360 se indican a 20 °C, y las escalas de vidrio y las bases de granito se dilatan al calentarse. Las instalaciones de precisión mantienen ±1 °C con un gradiente inferior a 1 °C por hora y por metro, y colocan la máquina sobre aislamiento antivibratorio. Una máquina que cumple especificaciones submicrométricas en una sala controlada puede desviarse ampliamente de ellas en un taller sin control ambiental.
- Configurar la iluminación una vez y olvidarse. La iluminación pertenece al programa de medición, junto con el movimiento de la plataforma y los ajustes de detección de bordes. Reprográmela cuando cambie de pieza o de lote.
- Ignorar la sujeción y la limpieza. El polvo, las huellas en el vidrio y una pieza que no esté bien apoyada desplazan el borde y, por tanto, el valor medido.
Ventajas y limitaciones
Glosario
| Término | Significado en lenguaje sencillo |
|---|---|
| FOV, campo de visión | Qué parte de la pieza ve la cámara en una imagen |
| Telecéntrico | Diseño de objetivo cuyo aumento no cambia con la altura de la pieza, esencial para una medición exacta |
| Subpíxel | Localizar un borde con una precisión inferior al tamaño de un píxel de cámara |
| MPE | Error máximo permitido: límite de exactitud declarado conforme a ISO 10360 |
| ISO 10360-7 | Norma que regula los ensayos de aceptación de máquinas de medición equipadas con visión |
| 2.5D | Medición 2D más medición de altura mediante enfoque automático; no es 3D real |
| Multisensor | Una máquina que combina una cámara con una sonda de contacto y/o un sensor láser |
Ventajas
- Sin contacto: sin fuerza de palpado, sin deformación y sin desgaste del sensor
- Rápida: decenas de características en segundos, especialmente en máquinas CNC y de medición instantánea
- Repetible: el software toma la misma decisión cada vez, independientemente de la destreza o el cansancio del operador
- Digital por defecto: genera automáticamente datos, imágenes, superposiciones, SPC y registros trazables
- Cuidadosa con las piezas delicadas: ideal para componentes delgados, blandos, flexibles o que se rayan fácilmente
Limitaciones
- Solo puede medir lo que ve la cámara: no características ocultas, taladros profundos ni rebajes
- Las piezas transparentes, muy reflectantes o de bajo contraste requieren iluminación cuidadosa y, a veces, sensores especiales
- El GD&T volumétrico 3D real corresponde a una CMM o una máquina multisensor
- La exactitud depende del entorno: estabilidad térmica, vibraciones y limpieza
- La óptica telecéntrica grande es costosa, por lo que los campos de visión grandes cuestan desproporcionadamente más
¿Es adecuada una VMM para usted? Lista de 5 preguntas
Si responde sí a la mayoría, probablemente un sistema de medición por visión sea su primera inversión metrológica adecuada:
- ¿La pieza es plana, pequeña, delgada o se deforma fácilmente? La medición sin contacto aporta ventajas inmediatas.
- ¿Las dimensiones críticas corresponden principalmente a características planas, como orificios, ranuras, perfiles, ángulos y posiciones?
- ¿Una pieza tiene más de unas diez características que comprobar? La medición manual se convierte en un cuello de botella mucho antes.
- ¿Su volumen diario de inspección es suficientemente alto para que importe la velocidad? Si comprueba cientos de piezas al día, los segundos por pieza se acumulan rápidamente.
- ¿Sus tolerancias son micrométricas, pero no requieren referencias 3D reales? Si necesita GD&T volumétrico, vaya directamente a una CMM o una plataforma multisensor.
Una trayectoria de crecimiento sensata consiste en comenzar con un sistema de medición por visión 2D/2.5D para trabajos dominados por la visión, mantener una CMM o un servicio externo para características que solo admiten contacto y pasar a una máquina multisensor únicamente cuando el volumen de inspección justifique consolidar ambos procesos en un ciclo.
Preguntas frecuentes
¿Para qué se utiliza un sistema de medición por visión?
Se utiliza para la inspección dimensional sin contacto: medir longitudes, diámetros, ángulos, posiciones de orificios y contornos en piezas pequeñas, delgadas, blandas o con muchas características. Sus usuarios típicos son fabricantes de electrónica, dispositivos médicos, plásticos, piezas estampadas y mecanizados de precisión.
¿Cuál es la diferencia entre una VMM y una CMM?
Una VMM mide ópticamente y sin contacto, destaca en características 2D/2.5D y es rápida. Una CMM toca la pieza con una sonda, destaca en geometría 3D real y tolerancias volumétricas y es más lenta. Son complementarias, y las máquinas multisensor combinan ambas en una estructura.
¿Qué exactitud tiene una máquina de medición por visión?
Las máquinas de fabricantes reconocidos expresan la exactitud conforme a ISO 10360-7 mediante una fórmula, normalmente en torno a 1.5–3 µm más un término dependiente de la longitud, medida a 20 °C en condiciones controladas. Los resultados reales en taller tendrán un intervalo más amplio que el valor de laboratorio.
¿Un sistema de medición por visión es lo mismo que una máquina de medición óptica?
En la práctica, sí. Ambos términos se utilizan indistintamente, junto con sistema de medición por vídeo y máquina de medición por imagen. Compare las especificaciones, no los nombres.
¿Cuánto cuesta una VMM?
Depende mucho del recorrido, la óptica, la automatización y los sensores. Las máquinas manuales de sobremesa de entrada cuestan desde unos pocos miles hasta unas decenas de miles de dólares estadounidenses; los sistemas CNC de gama media cuestan decenas de miles; las plataformas de gran formato o multisensor pueden superar ampliamente esas cifras. Presupueste calibración, formación y control ambiental, además de la máquina.
¿Las VMM necesitan calibración?
Sí. La calibración establece la correspondencia entre píxeles y milímetros. Además de la calibración formal periódica, las comprobaciones diarias con un artefacto de referencia son una práctica estándar en cualquier taller que utilice la máquina para inspecciones documentadas.
Referencias públicas y próximos pasos
- ISO 10360-7:2011: sistemas de palpado por imagen: alcance y marco de aceptación y reverificación para cualificar sistemas cartesianos en modo de puntos discretos; no es un certificado para todas las máquinas ópticas.
- NIST: incertidumbre de medición: información sobre la evaluación de la incertidumbre; la resolución y la repetibilidad por sí solas no establecen la capacidad de medición para una tarea específica.
- Especificaciones de plataforma fija K100·Especificaciones de visión dual K433·Especificaciones de medición por visión S-Series.
Para su propia evaluación, acuerde las características y referencias medidas, el útil de sujeción, el programa y la configuración de sensores, las condiciones ambientales, las referencias de calibración, las repeticiones, la evaluación de incertidumbre, los límites del tiempo de ciclo y las reglas de decisión de aceptación. Aquí no se publican planos de clientes ni informes de medición reales.