
概要
画像測定機は光学系、制御された照明、座標系、ソフトウェアを組み合わせ、目視可能な形状を測定します。まず形状と表面を確認し、次に代表的な部品を使って、選定した光学系、センサー、校正、プログラムを検証してください。
読書ガイドと参照リンクの更新:2026 年 11 月 10 日。
事例と選定範囲は目安であり、受入保証ではありません。機種ごとの仕様、センサーのアクセス、固定方法、環境条件、測定不確かさを確認してください。公表ガイドは、個別装置を認証するものではありません。
画像測定システムは、画像測定機(VMM)、ビデオ測定システム、光学測定機とも呼ばれます。カメラ、レンズ、制御された照明、精密可動ステージを使って部品の画像を取得し、実際の寸法に変換する非接触測定装置です。部品を撮影してエッジを自動検出し、すべての測定値をミリメートルで報告するデジタル定規のようなものと考えてください。
画像測定システムは、本質的には空間を対応づける装置です。2 次元のピクセル画像を、信頼できる実寸法に変換します。この変換の品質は、光学系、エッジ検出、校正の 3 つが連携して初めて確保され、温度と振動が安定した環境でのみ維持されます。
これらを正しく整えれば、画像測定機は品質部門で最も時間がかかり作業者への依存度が高い仕事を、最も高速で繰返し性に優れた仕事の 1 つに変えます。
品質担当者がプレス加工ブラケットの 40 個の穴をノギスで測定している様子を見たことがあれば、この装置が解決する問題はすでにおわかりでしょう。時間がかかり、疲労も伴い、担当者が 2 人いれば結果も完全には一致しません。画像測定システムは部品に触れずに、同じ作業を光学的に数秒で行い、監査可能なレポートへ結果を書き出します。
画像測定システムとは?
画像測定システムは、寸法検査に使用する非接触式の光学計測装置です。部品をガラス製の測定テーブルに置き、制御された光源で照明を当て、カメラが拡大画像を撮影します。測定ソフトウェアが画像内のエッジを特定し、長さ、直径、角度、半径、穴位置、輪郭といった実際の寸法を算出します。
次の 3 つの特性によって定義されます。
- 非接触。ワークに何も触れないため、軟らかい部品、薄い部品、繊細な部品がプローブの測定力で変形することはありません。
- 画像ベース。機械式プローブが点に接触するのではなく、カメラ画像を起点に測定します。
- ソフトウェア主導。エッジ検出、幾何形状の当てはめ、公差比較、レポート作成をすべてソフトウェアで行うため、作業者が変わっても繰返し性のある結果を得られます。
画像測定システムが最も得意なのは2D と 2.5Dの測定です。輪郭、穴パターン、溝幅、ピッチ、角度などの平面上の形状に加え、オートフォーカスを備える装置なら高さや段差も測定できます。電子機器、医療機器、樹脂射出成形、プレス加工、自動車部品、精密機械加工で広く使用されています。
初心者によくある混同:画像測定機は、マシンビジョンによる外観欠陥検査(AOI)と同じではありません。AOI は「この部品は良品か不良品か」に答えます。画像測定システムは「この箇所の寸法はいくらで、公差内にあるか」に答えます。一方は判定し、もう一方は測定します。
別称:VMM、ビデオ測定システム、光学測定機、画像測定機
本質的に同じ種類の装置に複数の名称が使われていますが、違いの多くは技術的なものではなく、地域ごとの販売上の慣習によるものです。
| 名称 | よく使われる場面 |
|---|---|
| 画像測定システム/画像測定機(VMM) | 世界共通。技術文書で最も一般的 |
| 画像測定システム | アジア太平洋地域のメーカーのカタログで一般的 |
| ビデオ測定システム/ビデオ測定機 | アナログビデオカメラの時代に由来する旧来の名称 |
| 光学測定機 | カメラよりも光学系を強調した名称 |
| 画像測定機 | 日本語・中国語の呼称を直接訳した名称 |
| 2.5D 測定機 | 2D 測定にオートフォーカスによる高さ測定を加えたことを強調 |
2 件の見積もりを比較するとき、名称が異なるから装置も違うとは考えないでください。呼び名ではなく仕様を比較しましょう。
画像測定機を構成する 5 つの主要部分
画像測定機は単体の装置ではなく、システムです。その精度は 5 つのサブシステムの連携によって得られ、どれか 1 つに弱点があれば装置全体の性能が制限されます。
| 構成要素 | 役割 | 初心者が知っておきたい点 |
|---|---|---|
| 産業用カメラ(CMOS/CCD) | 部品の画像を取得 | 画素数が多ければ自動的に高精度になるわけではない。光学系、照明、校正のほうが重要 |
| レンズ(テレセントリックまたはズーム) | 拡大画像を形成 | テレセントリック光学系は計測グレードの画像システムを特徴づける要素 |
| 照明(透過、同軸、リング、分割 LED) | エッジを明確にするコントラストを生成 | 装置全体で最も過小評価されがちな変数 |
| 精密ステージ + スケール(通常はリニアエンコーダー付き花崗岩ベース) | 部品を移動させ、座標を提供 | 装置の基準となる定規。温度ドリフトが結果に直接影響 |
| 測定ソフトウェア | エッジ検出、幾何形状の当てはめ、公差比較、レポート作成 | 繰返し性と自動化を実際に担う部分 |
テレセントリックレンズが重要な理由
通常のレンズでは、遠くの物体より近くの物体のほうが大きく拡大されます。測定機ではこれは致命的です。同じ大きさの 2 つの穴でも、高さが少し異なるだけで寸法が違って測定されてしまうからです。テレセントリックレンズは光軸に平行に進む光線だけを受け入れるため、被写界深度の全体にわたり倍率が一定に保たれます。部品が少し高い位置や低い位置にあっても、測定寸法は正しく維持され、変わるのは画像の鮮明さだけです。テレセントリックレンズは歪曲も非常に小さく、精密測定機では残る歪曲も校正で補正します。代償は物理的な大きさです。前面のレンズ要素は少なくとも視野と同じ幅が必要なため、大型テレセントリックレンズはかさばり、高価になります。
照明が隠れた変数である理由
同じ部品でも、照明の当て方だけで、鮮明で測定可能なエッジにも、ノイズが多く使えないエッジにもなります。高性能な画像測定機では、複数の光源をプログラム制御で組み合わせます。
| 照明方式 | 位置 | 適した用途 | 注意点 |
|---|---|---|---|
| 透過照明 | ステージの下 | 不透明部品の貫通形状と外形。鮮明なシルエットを生成 | 不透明部品に限定 |
| 同軸(レンズ透過型) | 光軸に沿って下向き | 平坦で光沢のある加工面、塊状部品の穴 | 粗い面でのまぶしい反射 |
| リング照明 | レンズの周囲 | 一般的な上面のエッジ | 非常に低い角度や浅い形状 |
| 多角度/分割 LED | レンズ周囲の象限 | 段差、傾斜、くぼみのエッジ。異なる表面が混在する部品 | 測定箇所ごとのプログラミングが必要 |
| 偏光照明 | 光源とレンズにフィルター | 光沢樹脂、塗装部品、透明部品 | 光量がやや低下 |
最も精度が高い方式は透過照明です。不透明な部品が明るい背景に対して黒いシルエットとなり、すべてのエッジで最大限に急峻な輝度勾配が得られます。上面の形状を測定する場合は、同軸照明またはリング照明に切り替えます。難しい部品では、特定のエッジだけを明らかにする象限のみを点灯し、ほかの部分の反射を抑えるようプログラムします。
照明は一度だけの初期設定ではなく、測定プログラムの一部として扱ってください。プログラムを変更せずにロット間で照明条件を変えることは、実際の現場で結果がドリフトする最も一般的な原因の 1 つです。
画像測定機の仕組みを手順ごとに解説
多くの初心者が驚く点があります。カメラはミリメートルを撮影しているわけではありません。取得するのはピクセルの格子であり、各ピクセルが記録するのは明るさだけです。画像のどこにも物理単位はありません。装置の本当の仕事は、画像データを空間の測定値に変換することで、その変換は 5 つの手順で行われます。
手順 1 — 部品を置き、照明を当てる
部品をガラス製測定テーブルに置きます。作業者またはプログラムが照明を選択します。輪郭測定には透過照明を、塊状表面上の穴には同軸照明またはリング照明を使用します。
手順 2 — 画像を取得する
カメラとレンズが拡大されたグレースケール画像を生成します。この時点ではまだ何も測定しておらず、存在するのは画像だけです。
手順 3 — 校正して「デジタル定規」を作る
ピクセルをミリメートルに変換するため、既知でトレーサブルな距離を持つ基準器(通常はガラス製校正プレート)を用いてシステムを校正します。ソフトウェアは画像座標と物理座標の関係を記録し、精密システムではレンズの歪曲や遠近誤差もマッピングして補正します。
たとえるなら:校正は写真を地図に変える作業です。縮尺がなければ、写真から距離はわかりません。縮尺があれば、各ピクセルの物理的な大きさが定まります。
手順 4 — サブピクセル精度でエッジを検出する
実際の画像の境界は、くっきりした線ではありません。回折、センサーノイズ、表面仕上げの影響で生じる、数ピクセル幅の緩やかな階調変化です。そのため画像測定機は、単純な白黒のしきい値処理を行いません。階調勾配を解析し、その変化の中で最も安定した境界位置を特定します。多くの場合、ピクセルの一部に相当する細かさまで分解して検出します(サブピクセルエッジ検出)。
そのため、適切に照明されコントラストの高いエッジは極めて精密に特定できますが、ぼやけたエッジや影の中のエッジは、最高のカメラでも正確に捉えられません。照明が生み出していないコントラストを、計算で作り出すことはできないのです。
手順 5 — 幾何形状を当てはめてレポートを作成する
エッジ点に点、線、円、円弧といった幾何要素を当てはめ、ソフトウェアが要求された距離、直径、角度、半径、位置を計算します。各結果を図面の公差と比較し、合否を表示して、数値データ、画像、重ね合わせ表示を含むレポートを書き出します。CNC 機では、この一連の処理を測定箇所ごとに無人で実行します。
数値を信頼できるかどうかは、最終的に光学結像システム、エッジ検出方法、校正モデルの 3 つによって決まります。いずれかが不安定になると、手順が同じに見えても結果は変動します。
画像測定機で何を測定できるか?
基本要素:点、線、円と円弧、角度、距離、半径、溝幅、穴径、穴間位置、輪郭、外形。
幾何公差(2D):位置度、同心度、真円度、線の輪郭度、測定平面内の平行度と直角度。
2.5D の測定箇所:オートフォーカスを使用すると、Z 軸で高さの差、段差、表面全体の平面度を測定できます。複数の合焦画像を合成し、被写界深度を拡張した 1 枚の画像を生成する装置もあります。
測定の限界:カメラが測定できるのは、見える部分だけです。深い内径、アンダーカット、閉じた空洞、隠れたデータム、真の 3D 自由曲面は、接触式三次元測定機、またはタッチプローブやレーザーセンサーを備えたマルチセンサー測定機の領域です。
画像測定機の種類
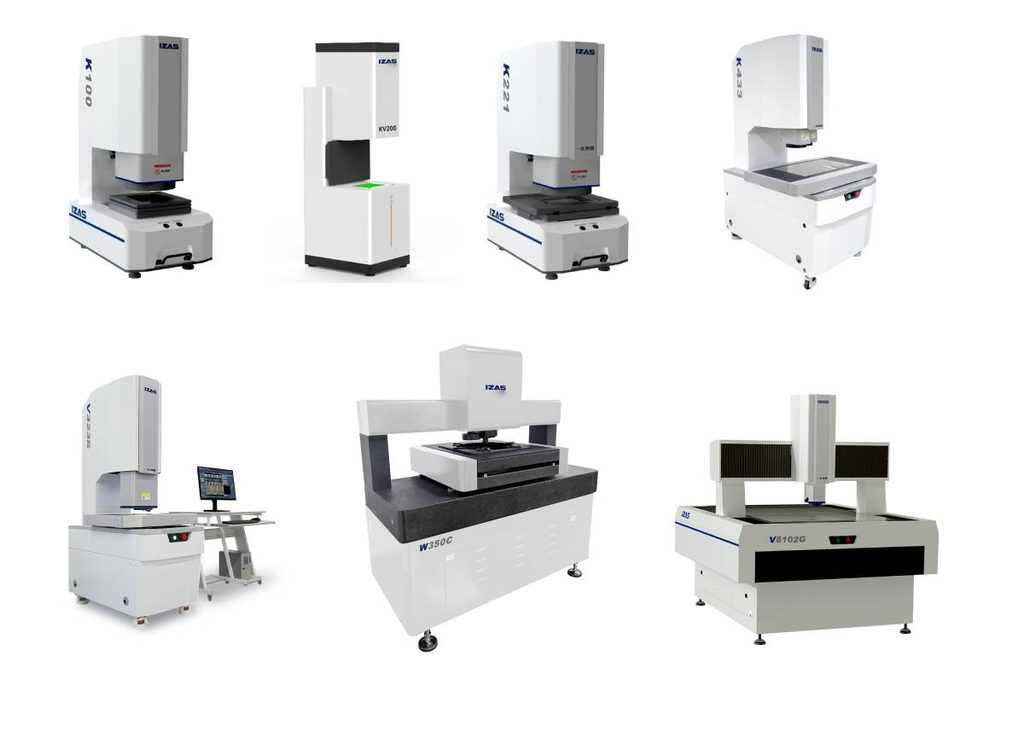
| 種類 | 操作方法 | 一般的な移動量(X–Y) | 適した用途 |
|---|---|---|---|
| 手動/半自動の卓上型 | 作業者が手動またはジョイスティックでステージを操作 | 100–250 mm | 少量検査、初品認定、手直し確認、工具室 |
| CNC 画像測定システム | プログラムされた手順を自動実行 | 200–600 mm | 繰り返し行う生産検査、計測室、厳しい公差のバッチ測定 |
| 瞬時/ワンショット測定 | 部品を置いてボタンを 1 つ押す | 視野 100–200 mm | 現場での大量の合否検査、数百個の同一部品 |
| マルチセンサー(画像 + タッチプローブ + レーザー) | 完全 CNC 制御。複数のセンサーで 1 つの座標系を共有 | 200–650 mm | 光学測定の速度と 3D のアクセス能力の両方が必要な部品。深い穴、アンダーカット、表面輪郭 |
| 大型ガントリ型 | 完全 CNC 制御のブリッジフレーム | 600 mm 以上 | PCB パネル、ガラス、板金、大型プレス部品 |
よく見かける製品名には、Mitutoyo Quick Vision、Zeiss O-INSPECT、Hexagon OPTIV、OGP SmartScope、Nikon NEXIV、Werth ScopeCheck、Keyence IM / LM シリーズがあります。前半のグループは計測室グレードの CNC・マルチセンサープラットフォームを代表する製品です。Keyence 型の装置は、計測の訓練を受けていない作業者でも部品を置いてボタンを押すだけで数秒後に完全なレポートを得られる、ワンボタン式の生産向けカテゴリーを切り開きました。
画像測定機の活用:3 つの実例
例 1 — 電子機器用コネクター:ピンピッチと共面度
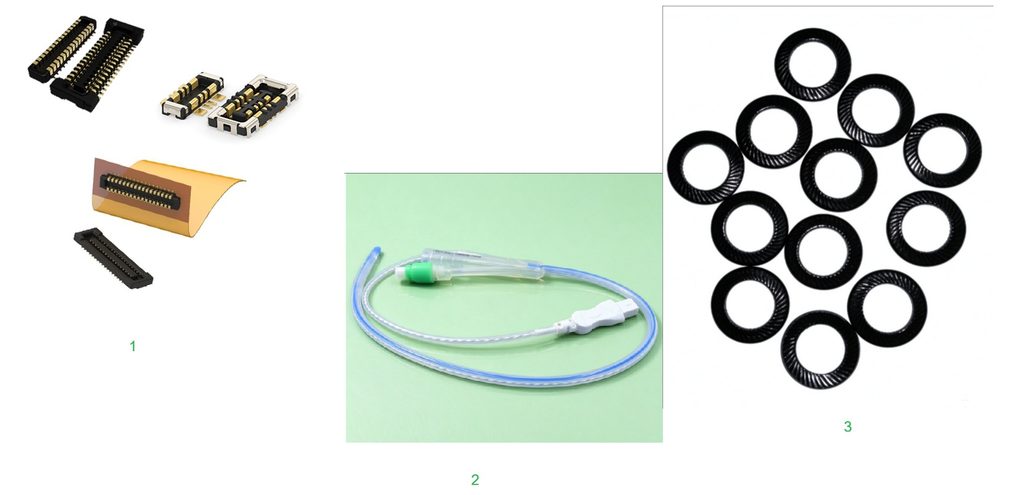
部品:数十本のプレス成形ピンを備えた狭ピッチコネクター。
測定項目:ピンピッチ(間隔)、ピン幅、先端位置、ピン先端の共面度。
画像測定機を使う理由:ピンは薄く弾性があるため、接触プローブで押すと横にたわみ、測定値が誤ってしまいます。また、測定箇所が多すぎて手作業には向きません。プログラムなら 1 サイクルですべてのピンを順番に測定して報告でき、1 回の設置で数十回の手動測定を置き換えられます。ピンに曲がり、欠損、共面からのずれがあると、部品を PCB に確実にはんだ付けできません。
例 2 — 医療用カテーテルまたはシリコーンシール:内径と肉厚
部品:押出成形のカテーテルチューブ、または成形シリコーンシール。
測定項目:内径と外径、肉厚、輪郭の適合性。
画像測定機を使う理由:材料が軟らかいためです。接触力を加えると圧縮され、測定寸法が押し付ける力によって変わってしまいます。非接触光学測定なら、この変数を完全に取り除けます。これは机上の話ではありません。カテーテルの内腔径は薬剤投与量を左右し、シール形状は点滴接続部の液漏れを左右します。また、医療機器の製造は文書化された品質システムに基づき、トレーサブルで繰返し性のある記録を必要とします。画像測定機のソフトウェアはその記録を自動作成します。
例 3 — プレス加工ガスケット:輪郭と CAD の比較
部品:複雑な外形を持つ平坦なプレス加工ガスケットまたはワッシャー。
測定項目:CAD モデルと比較した 2D 輪郭全体、穴位置、溝幅。
画像測定機を使う理由:従来は投影機でシルエットをガラススクリーンに投影し、描画した重ね合わせ図と目視比較していました。この方法も機能しますが、作業者の判断に依存し、データが残りません。画像測定機なら同じシルエットを数秒で測定し、CAD ファイルに重ね合わせ、すべての点の偏差を報告して結果を保存します。ガスケットやシールは平坦で薄く柔軟なので、画像測定機にとってほぼ理想的な測定対象です。
4 つ目の例を簡単に紹介:射出成形樹脂ハウジングの反り、収縮、ボス位置、ゲート跡を大量測定し、不良品が出る前に金型の摩耗を検知します。
画像測定機とノギス・投影機・三次元測定機の比較
初めて購入する方は「どれが優れているか」と考えがちです。しかし競争ではなく、この 4 種類の測定器は速度と能力の関係において異なる位置を占めています。
| ノギス/マイクロメーター | 光学式比較測定機(投影機) | VMM | 三次元測定機 | |
|---|---|---|---|---|
| 接触方式 | 接触式 | 非接触式 | 非接触式 | 接触式(またはマルチセンサー) |
| 速度 | 低速。1 か所ずつ測定 | 中程度 | 高速。数十か所を数秒で測定 | 低速。分単位 |
| データ出力 | 手動記録 | 主に目視 | 完全なデジタルデータ、SPC、重ね合わせ表示 | 完全なデジタルデータ、GD&T |
| 一般的な精度 | 約 10–25 µm。作業者に依存 | 約 5–10 µm | 通常 1.5–3 µm に長さ依存項を加えた値 | 3D の体積的な測定で非常に高い精度 |
| 得意分野 | 作業台での簡単な単発確認 | 2D シルエットの比較 | 小型、薄型、軟質、または測定箇所の多い部品の 2D/2.5D 測定 | 3D 形状、データム、深い穴、自由曲面 |
| 不得意分野 | 多数の測定箇所、軟らかい部品 | 数値や 3D が必要な測定全般 | 見えない測定箇所、真の 3D 形状 | 繊細な部品、高処理能力の 2D 測定 |
実務的な答え:多くの工場は両方を使用しています。画像測定システムで生産品を高速に選別し、異常品を検出したあと、三次元測定機で不良を詳しく分析します。マルチセンサー測定機は、まさに同じ部品を 2 回測る必要をなくすために存在します。1 回の固定で、すべてのセンサーが同じ座標系を基準に測定するため、部品を 2 台の装置間で移動させる際の再固定誤差を排除できます。
画像測定機の精度仕様の読み方
ここは初めて購入する方が最も誤解しやすい部分なので、落ち着いて確認する価値があります。
精度は単一の数値ではなく式で示される
信頼できる画像測定機の仕様はE = a + L/K (µm)の形で記載されます。Lはミリメートル単位の測定長さです。たとえば、ある装置の仕様は(1.5 + 5L/1000) µmと示されます。固定項(1.5 µm)は長さがゼロに近いときの下限誤差で、エッジ検出、スケール分解能、光学系によって決まります。比例項は距離とともに増加し、L = 200 mm では 1.0 µm、L = 400 mm では 2.0 µm が加わります。
長さ依存項があるため、その値が適用される長さを示さなければ、精度の数値には意味がありません。2 件の見積もりは、同じ長さ、同じ軸の区分(単軸か平面全体か)、同じ基準温度で比較してください。
ISO 10360-7 を確認する
画像測定機は座標測定機の一種であり、その受入試験はISO 10360シリーズの対象です。画像システムを規定するのはISO 10360-7で、受入検査と定期検査、およびメーカーによる最大許容誤差(MPE)の表示方法を定めています。レーザーおよび共焦点の点センサーは、別途 ISO 10360-8 で扱われます。
長さ測定誤差に加えて、次の 2 つの公称値によって全体像がわかります。
- PF2D(プロービング/形状誤差):画像システムが単一の形状をどれだけ繰返し性よく特定できるかを示し、接触プローブの形状誤差に相当する光学的な指標です。
- 繰返し性:同一条件で同じ箇所を繰り返し測定したときの測定値のばらつき。
単一点の繰返し性だけを示した数値は宣伝用の数値です。公差の余裕が小さい場合は、ISO 10360-7 の受入試験レポート全体を求めてください。
初心者が陥る 3 つの落とし穴
- 大きく掲げられた数値を信じる。仕様書の精度は実験室条件で測定されています。計測では、ほかのほとんどの分野以上に温度が重要です。ISO 10360 の値は20 °Cで示され、ガラススケールや花崗岩ベースは温まると膨張します。精密な設置環境では ±1 °C を維持し、温度勾配を時間あたり・距離 1 メートルあたり 1 °C 未満に抑え、装置を防振支持します。管理された室内でサブミクロン仕様を満たす装置でも、管理されていない現場では大幅にその範囲を外れる可能性があります。
- 照明を一度設定して放置する。照明は、ステージ移動やエッジ検出設定と同様に、測定プログラムの一部です。部品やロットが変わったら設定し直してください。
- 固定方法と清浄度を軽視する。ほこり、ガラスの指紋、平らに置かれていない部品はいずれもエッジ位置を動かし、結果として数値を変えます。
利点と制約
用語集
| 用語 | わかりやすい説明 |
|---|---|
| FOV(視野) | カメラが 1 枚の画像で捉えられる部品の範囲 |
| テレセントリック | 部品の高さが変わっても倍率が変化しないレンズ設計。正確な測定に不可欠 |
| サブピクセル | カメラの 1 ピクセルより細かい精度でエッジを特定すること |
| MPE | 最大許容誤差。ISO 10360 に基づいて公称される精度の限界 |
| ISO 10360-7 | 画像測定機能付き測定機の受入試験を規定する規格 |
| 2.5D | 2D 測定にオートフォーカスによる高さ測定を加えたもの。真の 3D ではない |
| マルチセンサー | カメラとタッチプローブ、レーザーセンサーの一方または両方を組み合わせた 1 台の装置 |
利点
- 非接触:プローブの測定力がなく、変形もセンサーの摩耗も発生しない
- 高速:特に CNC 機や瞬時測定機では、数十か所を数秒で測定
- 優れた繰返し性:作業者の技能や疲労に左右されず、ソフトウェアが毎回同じ判断を行う
- 標準でデジタル出力:データ、画像、重ね合わせ表示、SPC、トレーサブルな記録を自動出力
- 繊細な部品にやさしい:薄い、軟らかい、柔軟な、または傷つきやすい部品に最適
制約
- カメラに見えるものしか測定できず、隠れた形状、深い穴、アンダーカットには対応できない
- 透明、高反射、低コントラストの部品には慎重な照明設定が必要で、特殊なセンサーを要することもある
- 真の 3D 空間における GD&T は、三次元測定機またはマルチセンサー測定機の領域
- 精度は温度安定性、振動、清浄度といった環境に依存する
- 大型テレセントリック光学系は高価であるため、視野が広くなるほど費用は不釣り合いに増大する
画像測定機はお客様に適しているか?5 つの質問によるチェックリスト
次の大半に「はい」と答えられるなら、画像測定システムは最初の計測設備投資として適している可能性が高いでしょう。
- 部品は平坦、小型、薄型、または変形しやすいものですか?非接触測定の効果がすぐに得られます。
- 重要寸法の大半は平面上の形状ですか?穴、溝、輪郭、角度、位置などが該当します。
- 1 個の部品に確認すべき箇所が約 10 か所以上ありますか?手動測定は、それよりずっと前からボトルネックになります。
- 速度が重要になるほど日々の検査数量が多いですか?1 日に数百個を検査するなら、1 個あたり数秒の差がすぐに大きく積み重なります。
- 公差はミクロン単位でも、真の 3D データムは不要ですか?立体的な GD&T が必要なら、最初から三次元測定機またはマルチセンサープラットフォームを選んでください。
合理的な拡張手順は、画像測定が中心の作業を 2D/2.5D 画像測定システムで始め、接触測定でしか対応できない箇所は三次元測定機や外部サービスを利用し、検査量が増えて両者を 1 サイクルに統合する意義が生じた段階でマルチセンサー測定機に移行することです。
よくある質問
画像測定システムは何に使いますか?
非接触の寸法検査に使い、小型、薄型、軟質、または形状が密集した部品の長さ、直径、角度、穴位置、輪郭を測定します。主な利用者は、電子機器、医療機器、樹脂、プレス加工、精密機械加工のメーカーです。
画像測定機と三次元測定機の違いは何ですか?
画像測定機は光学的に非接触で測定し、2D/2.5D の測定を得意とする高速な装置です。三次元測定機はプローブで部品に接触し、真の 3D 形状や空間的な公差の測定を得意としますが、速度は遅くなります。両者は補完関係にあり、マルチセンサー測定機は両機能を 1 つのフレームに統合します。
画像測定機の精度はどのくらいですか?
信頼できる装置では、ISO 10360-7 に従い、通常は1.5–3 µm に長さ依存項を加えた式で精度を示します。これは 20 °C の管理された条件で測定した値です。実際の現場での結果は実験室の数値より広い範囲になります。
画像測定システムと光学測定機は同じものですか?
実務上は同じです。両者は、ビデオ測定システム、画像測定機とともに互換的に使われます。名称ではなく仕様を比較してください。
画像測定機の価格はいくらですか?
移動量、光学系、自動化、センサーによって大きく変わります。入門用の手動卓上機は数千~数万米ドル、中価格帯の CNC システムは数万米ドル、大型またはマルチセンサープラットフォームはそれを大幅に上回ることがあります。装置本体だけでなく、校正、研修、環境管理の予算も確保してください。
画像測定機には校正が必要ですか?
はい。校正によってピクセルとミリメートルの対応関係を確立します。定期的な正式校正に加え、文書記録を伴う検査に装置を使用する現場では、基準器による日常点検が標準的な実務です。
公開参考資料と次の手順
- ISO 10360-7:2011 — 画像測定プロービングシステム:離散点モードの直交座標系システムを評価する適用範囲と受入・定期検査の枠組み。すべての光学測定機に対する認証ではありません。
- NIST — 測定不確かさ:不確かさ評価の基礎。分解能と繰返し性だけでは、対象作業に固有の測定能力を証明できません。
- K100 固定ステージ型の仕様・K433 デュアルビジョンの仕様・S シリーズ画像測定の仕様。
評価にあたっては、測定箇所とデータム、治具、プログラムとセンサー構成、環境条件、校正用基準器、繰返し回数、不確かさ評価、サイクルタイムの測定範囲、合否判定ルールについて合意してください。お客様の図面や実際の測定レポートはここでは公開していません。