
Краткий обзор
VMM объединяет оптику, управляемое освещение, систему координат и программное обеспечение для измерения видимых элементов. Начните с геометрии и поверхности, затем проверьте выбранную оптику, датчики, калибровку и программу на типовых деталях.
Навигация по статье и справочные ссылки обновлены: 10 ноября 2026.
Примеры и диапазоны выбора ориентировочные и не гарантируют приемку. Уточняйте характеристики конкретной модели, доступ датчиков, закрепление, условия среды и неопределенность измерений. Опубликованные рекомендации не сертифицируют отдельную машину.
Проверить источники и характеристики моделей · Обсудить вашу задачу
Оптическая измерительная система, также называемая оптической измерительной машиной (VMM), видеоизмерительной системой или оптическим измерительным прибором, — это бесконтактное устройство, которое использует камеру, объектив, управляемое освещение и прецизионный подвижный стол для получения изображения детали и преобразования его в реальные размеры. Представьте цифровую линейку, которая фотографирует деталь, автоматически находит ее кромки и выдает результаты каждого измерения в миллиметрах.
По сути, оптическая измерительная система — это устройство пространственного преобразования: она получает двумерное пиксельное изображение и преобразует его в достоверные реальные размеры. Качество такого преобразования зависит от совместной работы трех составляющих — оптики, обнаружения кромок и калибровки — и сохраняется лишь при стабильных температуре и вибрациях.
Если все это организовано правильно, VMM превращает самую медленную и зависимую от оператора работу в отделе качества в одну из самых быстрых и повторяемых.
Если вы наблюдали, как специалист по качеству измеряет штангенциркулем сорок отверстий в штампованном кронштейне, вы уже понимаете проблему, которую решает эта машина. Это медленно, утомительно, и два специалиста не получат в точности одинаковый результат. Оптическая измерительная система выполняет ту же работу оптически, за секунды, без контакта с деталью — и записывает результаты в проверяемый отчет.
Что такое оптическая измерительная система?
Оптическая измерительная система — это бесконтактный оптический метрологический прибор для размерного контроля. Деталь помещают на стеклянный рабочий стол, освещают управляемым источником, камера получает увеличенное изображение, а измерительное ПО находит на нем кромки и рассчитывает по ним реальные размеры: длины, диаметры, углы, радиусы, положения отверстий и контуры.
Ее определяют три свойства:
- Бесконтактность. Ничто не касается заготовки, поэтому мягкие, тонкие или хрупкие детали не деформируются от усилия щупа.
- Измерение по изображению. Исходными данными служит изображение с камеры, а не касание точки механическим щупом.
- Программное управление. Обнаружение кромок, аппроксимация геометрии, сравнение с допусками и составление отчетов выполняются программно, что обеспечивает повторяемость результатов у разных операторов.
Оптические измерительные системы наиболее эффективны в задачах 2D и 2.5D: для элементов в плоскости — профилей, групп отверстий, ширины пазов, шага, углов — и для измерения высоты или ступеней при наличии автофокуса. Они широко применяются в электронике, медицинских изделиях, литье пластмасс под давлением, штамповке, автомобильных компонентах и прецизионной механообработке.
Частая ошибка новичков: VMM — не то же самое, что машинное зрение для обнаружения дефектов (AOI). AOI отвечает на вопрос «годна эта деталь или нет?». Оптическая измерительная система отвечает: «каков размер этого элемента и укладывается ли он в допуск?». Одна оценивает, другая измеряет.
Другие названия: VMM, видеоизмерительная система, оптическая измерительная машина, измерительная машина по изображению
Встречаются разные названия по сути одного класса приборов; различия главным образом связаны с региональными маркетинговыми традициями, а не с техникой:
| Наименование | Где встречается |
|---|---|
| Оптическая измерительная система / машина (VMM) | По всему миру; наиболее распространено в технических текстах |
| Оптическая система измерений | Часто встречается в каталогах поставщиков Азиатско-Тихоокеанского региона |
| Видеоизмерительная система / машина | Более старое название, со времен аналоговых видеокамер |
| Оптическая измерительная машина | Акцент на оптике, а не на камере |
| Измерительная машина по изображению | Прямой перевод названия, используемого в Японии и Китае |
| Измерительная машина 2.5D | Подчеркивает сочетание 2D-измерений с определением высоты автофокусом |
Сравнивая два предложения, не считайте, что разные названия означают разные машины. Сравнивайте характеристики, а не обозначения.
5 ключевых компонентов оптической измерительной машины
VMM — это система, а не отдельное устройство. Ее точность обеспечивается совместной работой пяти подсистем, и слабость любой из них ограничивает всю машину.
| Компонент | Что делает | Что нужно знать начинающим |
|---|---|---|
| Промышленная камера (CMOS/CCD) | Получает изображение детали | Больше мегапикселей не означает автоматически большую точность — оптика, освещение и калибровка важнее |
| Объектив (телецентрический или с переменным увеличением) | Формирует увеличенное изображение | Телецентрическая оптика — признак оптической системы метрологического класса |
| Освещение (проходящий свет, коаксиальное, кольцевое, сегментированное LED) | Создает контраст, определяющий кромку | Самый недооцененный фактор во всей машине |
| Прецизионный стол + шкалы (обычно гранитное основание с линейными энкодерами) | Перемещает деталь и задает координаты | Это эталонная линейка машины; температурный дрейф напрямую влияет на результаты |
| Измерительное ПО | Находит кромки, аппроксимирует геометрию, сравнивает с допуском и формирует отчеты | Именно здесь обеспечиваются повторяемость и автоматизация |
Почему важны телецентрические объективы
Обычный объектив увеличивает близкие объекты сильнее, чем дальние. Для измерительной машины это недопустимо: два одинаковых отверстия на немного разной высоте получили бы разные измеренные размеры. Телецентрический объектив принимает только лучи, идущие параллельно оптической оси, поэтому увеличение остается постоянным во всей глубине резкости. Если деталь расположена чуть выше или ниже, измеренный размер остается верным, меняется лишь резкость изображения. Телецентрические объективы также имеют очень малую дисторсию, а оставшаяся дисторсия компенсируется калибровкой в прецизионных машинах. Обратная сторона — габариты: передний элемент должен быть как минимум таким же широким, как поле зрения, поэтому большие телецентрические объективы громоздки и дороги.
Почему освещение — скрытый фактор
Одна и та же деталь может давать четкую, пригодную для измерения кромку или зашумленную, непригодную — исключительно в зависимости от освещения. Функциональная VMM сочетает несколько программно управляемых источников:
| Освещение | Положение | Оптимальное применение | На что обратить внимание |
|---|---|---|---|
| Проходящий свет снизу | Под столом | Сквозные элементы и внешние контуры непрозрачных деталей — формирует четкий силуэт | Только непрозрачные детали |
| Коаксиальное (через объектив) | Вдоль оптической оси | Плоские блестящие обработанные поверхности и отверстия в сплошной детали | Блики на шероховатых поверхностях |
| Кольцевое освещение | Вокруг объектива | Обычные кромки на верхней поверхности | Элементы с очень малым углом или небольшой глубиной |
| Многоугловое / сегментированное LED | Квадранты вокруг объектива | Ступенчатые, наклонные или утопленные кромки; детали с разными типами поверхностей | Требует программирования для каждого элемента |
| Поляризованный свет | Фильтр на источнике и объективе | Глянцевые пластмассы, окрашенные или прозрачные детали | Немного снижает интенсивность света |
Самый точный режим — проходящий свет снизу: непрозрачная деталь превращается в черный силуэт на ярком фоне, обеспечивая максимально резкий градиент яркости на каждой кромке. Если элемент находится на верхней поверхности, оператор переключается на коаксиальное или кольцевое освещение. Для сложных деталей программа включает только тот квадрант, который выявляет конкретную кромку, подавляя блики в остальных местах.
Считайте освещение частью измерительной программы, а не разовой настройкой. Изменение освещения между партиями без корректировки программы — одна из наиболее частых причин дрейфа результатов в реальных цехах.
Как работает VMM? Пошаговое объяснение
Вот что удивляет большинство новичков: камера не регистрирует миллиметры. Она регистрирует сетку пикселей, каждый из которых хранит только яркость. Нигде в изображении нет физической единицы измерения. Настоящая задача машины — преобразовать данные изображения в пространственные измерения; это преобразование проходит пять этапов.
Этап 1 — установите деталь и осветите ее
Деталь находится на стеклянном рабочем столе. Оператор (или программа) выбирает освещение. Для измерения контура используется проходящий свет. Для отверстия на сплошной поверхности — коаксиальное или кольцевое освещение.
Этап 2 — получите изображение
Камера и объектив формируют увеличенное полутоновое изображение. Пока ничего не измерено — есть только картинка.
Этап 3 — калибровка: создание «цифровой линейки»
Чтобы преобразовать пиксели в миллиметры, систему калибруют по эталонной мере — обычно стеклянной калибровочной пластине с известными метрологически прослеживаемыми расстояниями. ПО фиксирует соответствие координат изображения физическим координатам, а в прецизионных системах также строит карту и компенсирует дисторсию объектива и перспективную погрешность.
Аналогия: калибровка превращает фотографию в карту. Без масштабной линейки фотография ничего не говорит о расстояниях. С ней у каждого пикселя появляется определенный физический размер.
Этап 4 — найдите кромку с субпиксельной точностью
На реальном изображении граница не является четкой линией. Это плавный переход оттенков серого шириной в несколько пикселей, вызванный дифракцией, шумом датчика и состоянием поверхности. Поэтому VMM не применяет простой черно-белый порог. Она анализирует градиент яркости полутонов и находит наиболее устойчивое положение границы внутри этого перехода — часто с разрешением до доли пикселя (субпиксельное обнаружение кромок).
Именно поэтому хорошо освещенную высококонтрастную кромку можно определить чрезвычайно точно, тогда как размытая или затененная кромка не поддается даже лучшей камере. Математика не может создать контраст, которого не обеспечило освещение.
Этап 5 — аппроксимируйте геометрию и сформируйте отчет
По точкам кромки строятся геометрические элементы — точки, линии, окружности, дуги, — и ПО рассчитывает заданные размеры: расстояния, диаметры, углы, радиусы, положение. Оно сравнивает каждый результат с допуском чертежа, отмечает соответствие или несоответствие и экспортирует отчет с числовыми данными, изображениями и наложениями. На машинах CNC вся последовательность выполняется без участия оператора, элемент за элементом.
В конечном счете достоверность числа определяют три составляющих: оптическая система формирования изображения, метод обнаружения кромок и модель калибровки. Если хотя бы одна нестабильна, результаты дрейфуют — даже когда процедура выглядит одинаковой.
Что может измерять VMM?
Основные элементы: точки, линии, окружности и дуги, углы, расстояния, радиусы, ширину пазов, диаметры отверстий и взаимное положение отверстий, контуры и профили.
Геометрические допуски (2D): положение, концентричность, круглость, профиль линии, параллельность и перпендикулярность в плоскости измерения.
Элементы 2.5D: при наличии автофокуса ось Z позволяет измерять перепады высоты, высоту ступеней и плоскостность поверхности. Некоторые машины сшивают несколько сфокусированных изображений в одно изображение с расширенной глубиной резкости.
Граница возможностей: камера измеряет только то, что видит. Глубокие внутренние отверстия, поднутрения, закрытые полости, скрытые базы и полноценные 3D-поверхности свободной формы требуют контактной CMM или мультисенсорной машины с контактным щупом либо лазерным датчиком.
Типы оптических измерительных машин
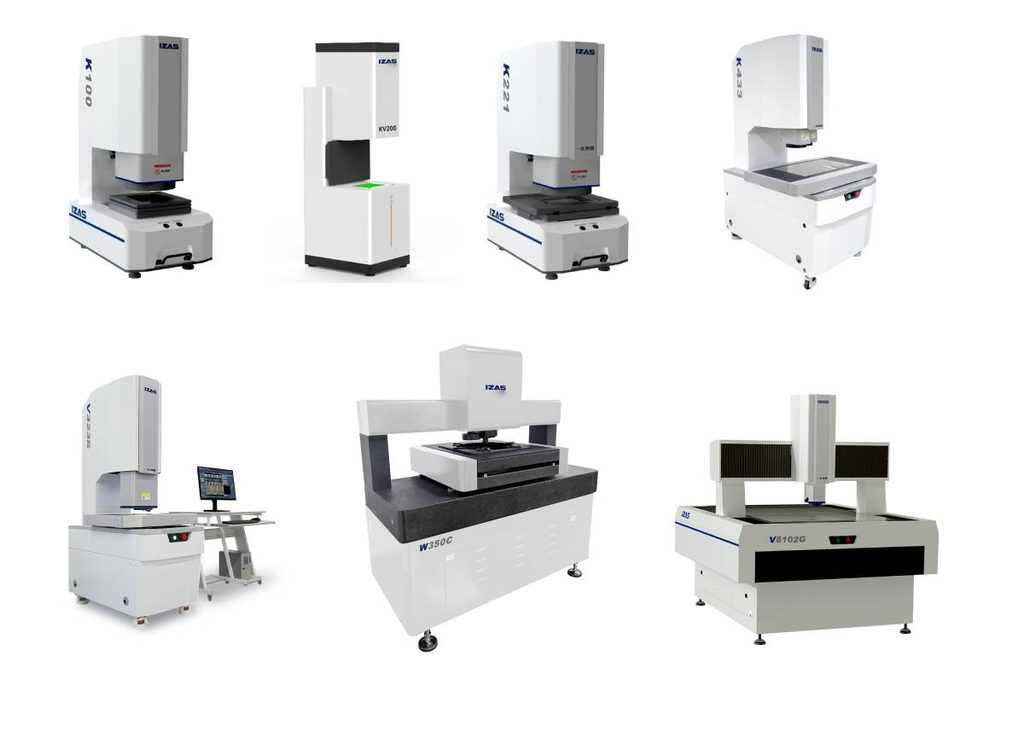
| Тип | Способ управления | Типичный ход (X–Y) | Лучшее применение |
|---|---|---|---|
| Ручная / полуавтоматическая настольная | Оператор перемещает стол вручную или джойстиком | 100–250 mm | Контроль небольших объемов, аттестация первого образца, проверка после доработки, инструментальный участок |
| Оптическая измерительная система CNC | Запрограммированная последовательность выполняется автономно | 200–600 mm | Повторяющийся серийный контроль, метрологические лаборатории, партии с жесткими допусками |
| Мгновенное / экспресс-измерение | Установите деталь, нажмите одну кнопку | Поле зрения 100–200 mm | Массовый цеховой контроль годности, сотни одинаковых деталей |
| Мультисенсорная (оптика + контактный щуп + лазер) | Полное управление CNC, несколько датчиков в одной системе координат | 200–650 mm | Детали, требующие скорости оптики и доступа в 3D: глубокие отверстия, поднутрения, профиль поверхности |
| Крупноформатная портальная | Мостовая рама с полным управлением CNC | 600 mm и более | Панели печатных плат, стекло, листовой металл, крупные штампованные детали |
Названия, которые вы встретите: Mitutoyo Quick Vision, Zeiss O-INSPECT, Hexagon OPTIV, OGP SmartScope, Nikon NEXIV, Werth ScopeCheck и серии Keyence IM / LM. Первая группа представляет лабораторные платформы CNC и мультисенсорные системы; машины типа Keyence стали первопроходцами в категории производственных измерений одной кнопкой, где оператор без метрологической подготовки может установить деталь, нажать кнопку и за секунды получить полный отчет.
VMM в работе: 3 реальных примера
Пример 1 — электронный разъем: шаг выводов и компланарность
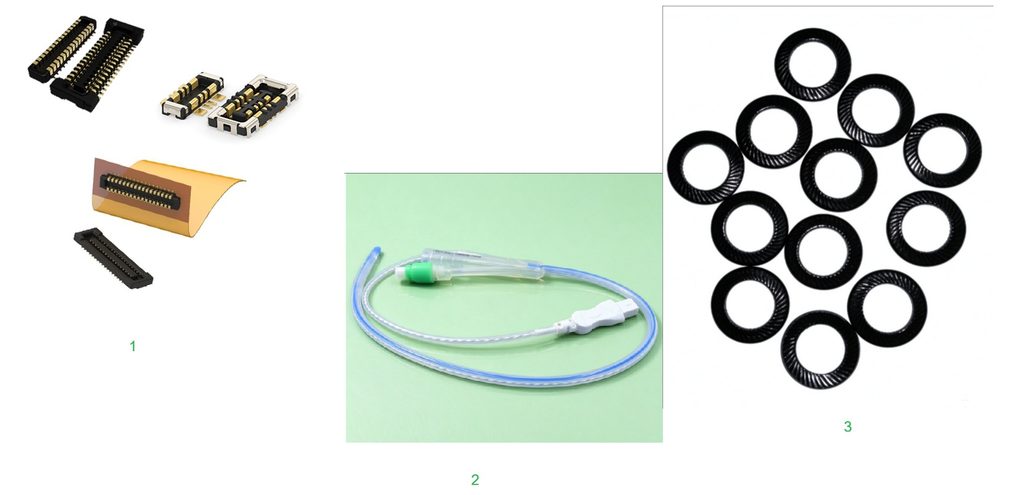
Деталь: разъем с малым шагом и десятками штампованных выводов.
Что измеряется: шаг выводов (расстояние), ширина выводов, положение концов и компланарность концов выводов.
Почему VMM: выводы тонкие и упругие. Контактный щуп отклоняет их, и показание становится неверным. Кроме того, элементов слишком много для ручного измерения: программа проходит каждый вывод за один цикл и выдает результаты по всем, поэтому одна установка заменяет десятки ручных измерений. Если выводы погнуты, отсутствуют или выходят из плоскости, надежно припаять деталь к печатной плате не получится.
Пример 2 — медицинский катетер или силиконовое уплотнение: внутренний диаметр и толщина стенки
Деталь: экструдированная трубка катетера или формованное силиконовое уплотнение.
Что измеряется: внутренний и наружный диаметры, толщина стенки и соответствие профиля.
Почему VMM: материал мягкий. Любое контактное усилие сжимает его, и измеренный размер начинает зависеть от силы нажатия. Бесконтактное оптическое измерение полностью устраняет этот фактор. Это не отвлеченная теория: диаметр просвета определяет дозирование лекарства в катетере, а геометрия уплотнения — герметичность внутривенного соединения. Производство медицинских изделий также ведется в рамках документированных систем качества, требующих прослеживаемых и повторяемых записей, которые ПО VMM создает автоматически.
Пример 3 — штампованная прокладка: сравнение профиля с CAD
Деталь: плоская штампованная прокладка или шайба со сложным контуром.
Что измеряется: полный 2D-профиль в сравнении с моделью CAD; положения отверстий и ширина пазов.
Почему VMM: раньше применялся профильный проектор: силуэт проецировали на стеклянный экран и визуально сравнивали с наложенным чертежом. Метод работает, но зависит от суждения оператора и не формирует данных. VMM измеряет тот же силуэт за секунды, накладывает его на файл CAD, сообщает отклонение в каждой точке и сохраняет результат. Поскольку прокладки и уплотнения плоские, тонкие и гибкие, они почти идеальны для измерения на VMM.
Краткий четвертый пример: литые пластиковые корпуса — коробление, усадку, положения бобышек и остаток литника измеряют в партиях, чтобы выявить износ пресс-формы до появления брака.
VMM в сравнении со штангенциркулями, оптическими проекторами и CMM
Новые покупатели часто формулируют вопрос как «что лучше». Это не соревнование: четыре инструмента занимают разные положения на кривой соотношения скорости и возможностей.
| Штангенциркули / микрометры | Оптический компаратор (профильный проектор) | VMM | CMM | |
|---|---|---|---|---|
| Контакт | Контактное | Бесконтактное | Бесконтактное | Контактное (или мультисенсорное) |
| Скорость | Низкая, по одному элементу за раз | Средняя | Высокая — десятки элементов за секунды | Низкая — минуты |
| Вывод данных | Ручная запись | Преимущественно визуальный | Полные цифровые данные, SPC, наложения | Полные цифровые данные, GD&T |
| Типичная точность | ~10–25 µm, зависит от оператора | ~5–10 µm | Обычно 1.5–3 µm плюс составляющая, зависящая от длины | Очень высокая при объемных измерениях в 3D |
| Наиболее подходит для | Быстрых отдельных проверок на рабочем месте | Сравнения силуэта в 2D | Элементов 2D/2.5D на мелких, тонких, мягких деталях или деталях с большим числом элементов | 3D-геометрии, баз, глубоких отверстий, поверхностей свободной формы |
| Наименее подходит для | Большого числа элементов, мягких деталей | Любых задач, требующих числовых данных или 3D | Скрытых элементов, полноценной 3D-формы | Хрупких деталей, высокопроизводительных 2D-измерений |
Практический ответ: многие заводы используют обе системы. Оптическая измерительная система быстро проверяет продукцию и выявляет отклонения, после чего CMM применяют для углубленного анализа несоответствий. Мультисенсорные машины созданы именно для того, чтобы не измерять одну деталь дважды: все датчики работают в одной системе координат за одну установку, исключая погрешность повторного закрепления при переносе детали между двумя машинами.
Как читать характеристики точности VMM
Именно здесь большинство начинающих покупателей вводят в заблуждение, поэтому стоит разобраться внимательнее.
Точность — это формула, а не число
Корректная характеристика VMM записывается как E = a + L/K (µm), где L — измеряемая длина в миллиметрах. Например, для машины может быть указано (1.5 + 5L/1000) µm. Постоянная составляющая (1.5 µm) — это базовая погрешность при длине, близкой к нулю, определяемая обнаружением кромок, разрешением шкалы и оптикой. Пропорциональная составляющая растет с расстоянием: при L = 200 mm она добавляет 1.0 µm, при L = 400 mm — 2.0 µm.
Из-за зависящей от длины составляющей показатель точности бессмысленен без указания длины, к которой он относится. Всегда сравнивайте два предложения при одинаковой длине, одинаковом обозначении осей (одна ось или вся плоскость) и одинаковой опорной температуре.
Ищите ISO 10360-7
Оптические измерительные машины относятся к координатно-измерительным машинам, и их приемочные испытания регулируются семейством ISO 10360. Часть для систем формирования изображения — ISO 10360-7; она определяет приемочные и повторные испытания, а также порядок заявления изготовителем максимально допустимой погрешности (MPE). Лазерные и конфокальные точечные датчики отдельно рассматриваются в ISO 10360-8.
Помимо погрешности измерения длины, картину дополняют еще два заявляемых показателя:
- PF2D (погрешность измерительного ощупывания / формы) — насколько повторяемо система формирования изображения определяет отдельный элемент; оптический эквивалент погрешности формы контактного щупа.
- Повторяемость — разброс повторных измерений одного элемента в одинаковых условиях.
Значение повторяемости в одной точке, приведенное отдельно, — маркетинговая цифра. При жестком бюджете допусков запрашивайте полный протокол приемочных испытаний по ISO 10360-7.
Три ловушки для начинающих
- Доверие к главной рекламной цифре. Точность в спецификации измерена в лабораторных условиях. В метрологии температура важнее, чем почти где-либо еще: показатели ISO 10360 указываются при 20 °C, а стеклянные шкалы и гранитные основания расширяются при нагреве. В прецизионных установках поддерживают ±1 °C с градиентом менее 1 °C в час и на метр и устанавливают машину на виброизоляцию. Машина, соответствующая субмикронным характеристикам в контролируемом помещении, может значительно выйти за их пределы в цехе без контроля условий.
- Однократная настройка освещения без дальнейшего внимания. Освещение должно входить в измерительную программу наряду с движением стола и настройками обнаружения кромок. Перепрограммируйте его при смене детали или партии.
- Игнорирование оснастки и чистоты. Пыль, отпечатки пальцев на стекле и неплоско лежащая деталь смещают кромку, а значит, и результат.
Преимущества и ограничения
Глоссарий
| Термин | Значение простыми словами |
|---|---|
| FOV (поле зрения) | Какую часть детали камера видит на одном изображении |
| Телецентрический | Конструкция объектива, в которой увеличение не меняется с высотой детали; необходима для точных измерений |
| Субпиксельный | Определение положения кромки с точностью лучше одного пикселя камеры |
| MPE | Максимально допустимая погрешность — заявленный предел точности по ISO 10360 |
| ISO 10360-7 | Стандарт, регулирующий приемочные испытания измерительных машин с оптическими системами |
| 2.5D | 2D-измерение плюс измерение высоты автофокусом — не полноценное 3D |
| Мультисенсорная система | Одна машина, объединяющая камеру с контактным щупом и/или лазерным датчиком |
Преимущества
- Бесконтактность — нет усилия щупа, деформации и износа датчика
- Скорость — десятки элементов за секунды, особенно на машинах CNC и системах мгновенного измерения
- Повторяемость — ПО каждый раз принимает одинаковое решение независимо от квалификации или усталости оператора
- Изначально цифровой формат — данные, изображения, наложения, SPC и прослеживаемые записи формируются автоматически
- Бережное отношение к хрупким деталям — идеально для тонких, мягких, гибких и легко царапающихся компонентов
Ограничения
- Можно измерять только то, что видит камера: скрытые элементы, глубокие отверстия и поднутрения недоступны
- Прозрачные, сильно отражающие и малоконтрастные детали требуют тщательного подбора освещения, а иногда специальных датчиков
- Полноценный объемный контроль GD&T в 3D — область CMM или мультисенсорной машины
- Точность зависит от окружающей среды: стабильности температуры, вибраций и чистоты
- Крупная телецентрическая оптика дорога, поэтому большие поля зрения обходятся непропорционально дороже
Подходит ли вам VMM? Список из 5 вопросов
Если на большинство этих вопросов вы отвечаете «да», оптическая измерительная система, вероятно, станет правильной первой инвестицией в метрологию:
- Деталь плоская, мелкая, тонкая или легко деформируется? Бесконтактное измерение сразу дает преимущество.
- Критические размеры относятся преимущественно к элементам в плоскости — отверстиям, пазам, профилям, углам, положениям?
- На одной детали нужно проверять более примерно десяти элементов? Ручное измерение становится узким местом задолго до этого.
- Ежедневный объем контроля достаточно велик, чтобы скорость имела значение? При проверке сотен деталей в день выигрыш в секундах на каждой быстро накапливается.
- Ваши допуски находятся в микронном диапазоне, но не требуют полноценных 3D-баз? Если нужен объемный контроль GD&T, сразу выбирайте CMM или мультисенсорную платформу.
Разумный путь развития: начать с оптической измерительной системы 2D/2.5D для преимущественно оптических задач, сохранить CMM или услуги внешней лаборатории для элементов, требующих контактного измерения, и переходить на мультисенсорную машину только тогда, когда объем контроля оправдывает объединение обоих методов в один цикл.
Частые вопросы
Для чего используется оптическая измерительная система?
Она применяется для бесконтактного размерного контроля: измерения длин, диаметров, углов, положений отверстий и контуров на мелких, тонких, мягких деталях или деталях с большим количеством элементов. Типичные пользователи — производители электроники, медицинских изделий, пластмасс, штампованных деталей и прецизионной механики.
В чем разница между VMM и CMM?
VMM измеряет оптически и бесконтактно, отлично подходит для элементов 2D/2.5D и работает быстро. CMM касается детали щупом, превосходно измеряет полноценную 3D-геометрию и объемные допуски, но медленнее. Они дополняют друг друга, а мультисенсорные машины объединяют обе технологии на одной раме.
Насколько точна оптическая измерительная машина?
Для машин надежных производителей точность по ISO 10360-7 указывается формулой, обычно около 1.5–3 µm плюс составляющая, зависящая от длины, при измерении в контролируемых условиях при 20 °C. В реальном цехе разброс результатов будет шире лабораторного значения.
Оптическая измерительная система и оптическая измерительная машина — одно и то же?
На практике — да. Эти два термина используются как взаимозаменяемые наряду с видеоизмерительной системой и измерительной машиной по изображению. Сравнивайте характеристики, а не названия.
Сколько стоит VMM?
Цена сильно зависит от хода, оптики, автоматизации и датчиков. Начальные ручные настольные машины стоят от нескольких тысяч до нескольких десятков тысяч долларов США; системы CNC среднего класса — десятки тысяч; крупноформатные или мультисенсорные платформы могут стоить значительно больше. Помимо машины, заложите бюджет на калибровку, обучение и контроль окружающей среды.
Нужно ли калибровать VMM?
Да. Калибровка устанавливает соответствие пикселей миллиметрам. Помимо периодической официальной калибровки, ежедневные проверки по эталонной мере — стандартная практика на любом предприятии, использующем машину для документируемого контроля.
Открытые источники и дальнейшие шаги
- ISO 10360-7:2011 — системы с видеодатчиками: область применения и правила приемочных и повторных проверок соответствующих декартовых систем в режиме отдельных точек; это не сертификат для любой оптической машины.
- NIST — неопределенность измерений: сведения об оценке неопределенности; одни лишь разрешение и повторяемость не подтверждают измерительные возможности для конкретной задачи.
- Характеристики K100 с неподвижной платформой·Характеристики K433 с двойной оптикой·Характеристики оптических измерительных систем серии S.
Для собственной оценки согласуйте измеряемые элементы и базы, оснастку, программу и конфигурацию датчиков, условия окружающей среды, калибровочные эталоны, число повторов, оценку неопределенности, границы цикла измерения и правила принятия решения о приемке. Чертежи клиентов и фактические протоколы измерений здесь не публикуются.